
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 05.11.2026 Herkunft: Website


Die Skalierung der Energiespeicherung und der Herstellung von Elektrofahrzeugen stellt enorme betriebliche Hürden dar. Sie müssen den Durchsatz schnell steigern und gleichzeitig Null-Fehler-Sicherheitsstandards einhalten. Das Gleichgewicht zwischen Geschwindigkeit und Präzision ist in der Fabrikhalle ein ständiger täglicher Kampf. Die Umwandlung nackter Zellen in ein fertiges Modul ist ein äußerst riskanter Prozess. Selbst geringfügige Fertigungsabweichungen während der Montage können später im Feld zu katastrophalen thermischen Ausfällen führen. Daher ist die Auswahl der richtigen Gerätearchitektur für Ihre Anlage direkt von Ihrem Betriebserfolg und Ihrer Kapitalrendite abhängig.
Wir werden die kritischen Phasen der Batteriemodulmontage untersuchen und unterschiedliche Automatisierungsstrategien bewerten. Sie erfahren, wie Sie bei der Konfiguration Ihres Layouts die Durchsatzziele mit den Investitionsausgaben in Einklang bringen. Dieser Leitfaden befasst sich mit der modularen Flexibilität, End-of-Line-Testprotokollen und wesentlichen Softwareintegrationen. Letztendlich versetzt dieser Artikel Betriebs- und Technikleiter in die Lage, fundierte, zukunftssichere Entscheidungen zu treffen, wenn sie die Leistungsfähigkeit von Anbietergeräten vergleichen.
Konsistenz ist ROI: Präzision in frühen Phasen (Zellsortierung und -klassierung) reduziert die Ausfallraten am End-of-Line (EOL) und Garantieansprüche drastisch.
Automatisierung passt sich dem Volumen an: Die Wahl zwischen einer automatischen Produktionslinie für Batteriepacks und einer halbautomatischen Einrichtung hängt streng von den Durchsatzanforderungen, den Arbeitskosten und der Produktmixvarianz ab.
Zukunftssicherheit ist Pflicht: Eine flexible Modul-PACK-Produktionslinie minimiert Ausfallzeiten beim Wechsel zwischen prismatischen, Beutel- oder zylindrischen Zellarchitekturen.
Datenintegration ist Standard: Moderne Linien müssen für eine vollständige Rückverfolgbarkeit und Compliance-Nachverfolgung in Manufacturing Execution Systems (MES) integriert werden.
Jeder Die Produktionslinie für Batteriepacks folgt einem stark strukturierten Ablauf. Der Hauptzweck besteht darin, einzelne Zellen in ein sicheres, strombereites Modul zu verwandeln. Während der Prüf- und Schweißphasen kommt es häufig zu Prozessengpässen. Moderne Fertigungslinien lösen diese Verzögerungen durch parallele Verarbeitung und intelligentes Routing. Lassen Sie uns den Standard-Workflow Schritt für Schritt untersuchen.
Die Varianz eingehender Zellen ist eine unvermeidbare Implementierungsrealität. Lieferanten liefern Zellchargen mit geringfügigen chemischen Abweichungen. Automatisierte Sortierstationen messen schnell die Leerlaufspannung (OCV) und den Innenwiderstand (IR). Durch die Gruppierung von Zellen nach ähnlichen elektrischen Profilen wird ein langfristiges Modulgleichgewicht gewährleistet. Das Überspringen dieses strengen Bewertungsschritts erhöht die vorzeitige Zelldegradation und den Modulausfall drastisch.
Die Oberflächenvorbereitung bleibt ein nicht verhandelbarer Schritt für die Schweißnahtintegrität. Für diese Aufgabe vergleichen Hersteller typischerweise die Plasmareinigung mit der Laserablation. Diese Technologien entfernen mikroskopisch kleine Verunreinigungen und Oxidschichten von den Batteriepolen. Saubere Oberflächen gewährleisten einen geringeren elektrischen Widerstand an den Stromschienenverbindungen. Schlechte Reinigung führt direkt zu schwachen Schweißnähten und gefährlicher lokaler Erwärmung.
Beim Zellstapeln stellt das Wärmemanagement einen massiven Risikofaktor dar. Automatisierte Dosiersysteme tragen Wärmeleitmaterialien (TIM) gleichmäßig auf die Modulbasis auf. Diese Präzisionsanwendung verhindert gefährliche lokale Hotspots. Ein konsistentes TIM-Volumen schützt das Endmodul vor thermischem Durchgehen. Beim manuellen Kleben entstehen oft gefährliche Luftspalte unter den Zellen.
Ingenieure müssen bei der Auswahl von Fügetechnologien strenge Bewertungskriterien festlegen. Normalerweise wird man Laserschweißen mit Ultraschall-Drahtbonden vergleichen. Das Laserschweißen bietet eine hohe Arbeitsgeschwindigkeit und tiefe Eindringprofile. Es eignet sich perfekt für großvolumige Automobilanwendungen. Umgekehrt bietet das Ultraschall-Drahtbonden einfachere Nacharbeitsmöglichkeiten. Die dünnen Bonddrähte fungieren bei extremen Überstromereignissen auch als physische Sicherungen.
Die Anbringung des Batteriemanagementsystems erfordert höchste Präzision. Die richtige Verlegung der Spannungsmesskabel ist für eine genaue Überwachung von entscheidender Bedeutung. Schließlich sorgt die Abdichtung des Außengehäuses für einen robusten Umweltschutz. Die Endmontage wird einer IP67- oder IP68-Prüfung unterzogen. Dieser Schritt bestätigt die absolute Feuchtigkeits- und Staubbeständigkeit vor dem Versand.
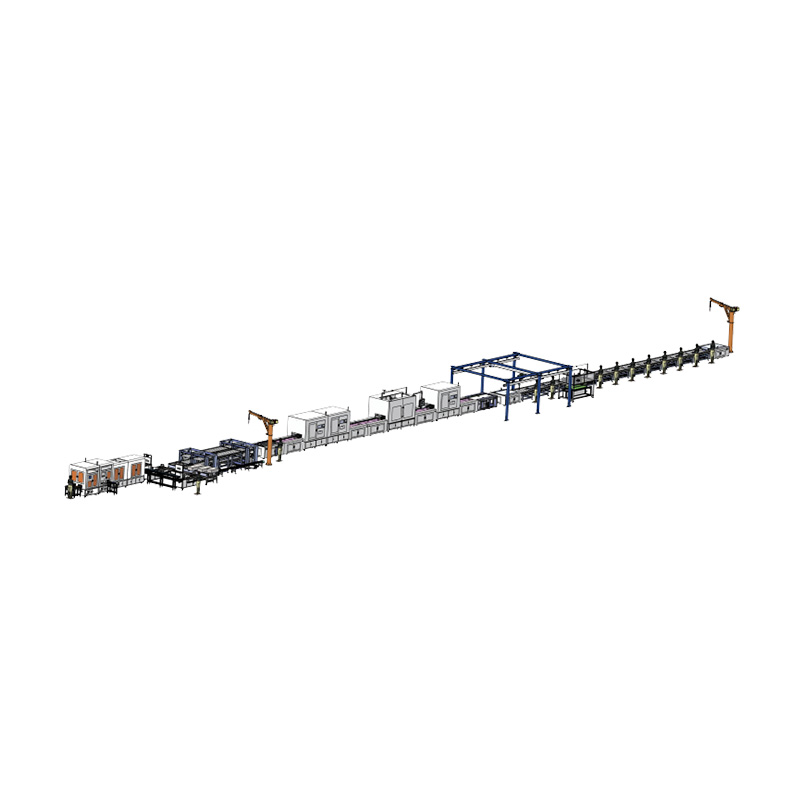
Die Auswahl des richtigen Automatisierungsgrades erfordert einen klaren Entscheidungsrahmen. Sie müssen den Reifegrad Ihres Unternehmens, die Produktgröße und die regionale Arbeitsdynamik objektiv beurteilen.
A Die halbautomatische PACK-Produktionslinie passt sich effektiv spezifischen Betriebsprofilen an. Es eignet sich hervorragend für Prototyping-Umgebungen und Kleinserienproduktionen. Auch regionale Einrichtungen, die mit niedrigeren Arbeitskosten konfrontiert sind, profitieren stark von dieser Konstellation. Es erfordert einen deutlich geringeren Anfangsinvestitionsaufwand. Die Fehlerbehebung bei mechanischen Problemen ist oft schneller und weniger komplex. Es birgt jedoch ein höheres Risiko menschlichen Versagens. Qualitätskritische Schritte wie die Kabelführung oder die manuelle Dosierung leiden unter inkonsistenter manueller Handhabung.
Umgekehrt ein Die automatische Produktionslinie für Batteriepacks zielt auf einen enormen Produktionsumfang ab. Es eignet sich für Gigafabriken, großvolumige Elektrofahrzeuge und die ESS-Produktion im Netzmaßstab. Diese robusten Systeme erfordern hohe Anfangsinvestitionen. Sie erfordern außerdem strenge Integrationsfristen vor der Einführung. Dennoch bieten sie unübertroffene Zykluszeiten und eine strikte Prozesswiederholbarkeit. Bei voller Auslastung erzielen sie deutlich niedrigere Stückkosten.
Vor dem Kauf müssen Sie das Kosten-Ergebnis-Verhältnis sorgfältig modellieren. Berechnen Sie Ihren Break-Even-Punkt unter Berücksichtigung der langfristigen Arbeitsreduzierung. Berücksichtigen Sie die erwartete Minimierung der täglichen Ausschussraten. Vergessen Sie nicht, die Umsatzsteigerungen durch höhere Tagesdurchsatzerträge einzukalkulieren.
Bewertungsmetrik |
Halbautomatische Architektur |
Vollautomatische Architektur |
|---|---|---|
Anfängliche Kapitalausgaben |
Geringere Investition; einfachere Fördergenehmigung. |
Hohe Investition; erfordert umfangreiches Kapital. |
Zykluszeit und Durchsatz |
Mäßig; abhängig von der Geschwindigkeit des Bedieners. |
Außergewöhnlich hoch; durch maschinelle Grenzen gesteuert. |
Prozesskonsistenz |
Variable; anfällig für manuelle Handhabungsfehler. |
Extrem hoch; strenge Maßwiederholgenauigkeit. |
Beste Anwendungsanpassung |
Prototyping, Kleinserienmix, Nischenmärkte. |
Gigafabriken, Massen-EV-Plattformen, ESS-Netze. |
Die Energiespeicherbranche stellt ständig auf unterschiedliche Batteriechemien um. Formfaktoren entwickeln sich schnell von großen zylindrischen Zellen zu prismatischen und Beutelvarianten. Flexibilität ist für moderne Hersteller eine entscheidende Strategie zur Risikominderung.
Herkömmliche starre Linien stellen eine große Herausforderung bei der Umrüstung dar. Der Übergang von 4680 zylindrischen Zellen zu prismatischen Formaten führt zu massiven Störungen. Die finanziellen Kosten für den Austausch von schwerfälligen Vorrichtungen sind astronomisch. Anlagenausfallzeiten während dieser Übergänge wirken sich direkt auf die jährlichen Gewinnmargen aus.
Implementierung eines Die flexible Modul-PACK-Produktionslinie beseitigt diese anhaltenden Engpässe. Die Anpassung Ihrer Ausrüstung an neue Marktanforderungen wird zu einem optimierten Prozess.
Zu den Kernmerkmalen einer modernen flexiblen Linie gehören:
Modularer Arbeitsplatzaufbau: Sie können Plug-and-Play-Module für verschiedene Fügetechnologien einfach austauschen.
Einstellbare Werkzeugmechanismen: Förderer und Klemmen passen sich schnell an unterschiedliche Modulabmessungen an.
Visiongesteuerte Robotik: Roboter-Endeffektoren nutzen Kameras, um unvorhersehbare Maßtoleranzen reibungslos zu bewältigen.
Die Erkenntnisse aus der Industrie unterstützen diesen architektonischen Wandel nachdrücklich. Hersteller, die flexible Setups nutzen, berichten von bis zu 40 % schnelleren Umrüstzeiten. Diese betriebliche Agilität schützt direkt die Bruttomargen bei plötzlichen Produktwechseln.
Qualitätssicherung ist für eine vertrauenswürdige und verlässliche Fertigung unerlässlich. Jedes abgeschlossene Modul muss vor Verlassen der Einrichtung einer strengen Validierung unterzogen werden. Diese Tests garantieren langfristige Sicherheit und Leistung.
Die kritische EOL-Validierung umfasst mehrere spezielle Verfahren:
Prüfung des Lade- und Entladezyklus: Dies validiert die Betriebskapazität und bestätigt die thermische Stabilität unter Last.
Überprüfung der BMS-Kommunikation: Die Leitung stellt sicher, dass der Master-Controller die Sensordaten korrekt liest.
Hochspannungs- und Isolationswiderstandsprüfungen: Prüfungen der dielektrischen Beständigkeit verhindern künftige Kurzschlüsse.
Luftdichtheits- und Dichtheitsprüfung: Druckabfallmethoden validieren Kühlmittelkreisläufe und Außengehäuse.
Die globale Compliance beruht ausschließlich auf einer robusten digitalen Rückverfolgbarkeit. Moderne Linien integrieren sich nahtlos in Manufacturing Execution Systems (MES). Jede fertige Packung muss über einen umfassenden digitalen Zwilling verfügen. Das MES verfolgt kontinuierlich Rohstoffchargen und spezifische Schweißparameter. Es verknüpft einzelne Testergebnisse direkt mit eindeutigen Seriennummern. Diese sorgfältige Nachverfolgung erfüllt strenge globale Automobilstandards. Wenn ein Feldausfall auftritt, können Ingenieure die genaue Produktionscharge sofort isolieren.
Der Übergang von der Planung zur Beschaffung erfordert eine systematische Lieferantenbewertung. Sie müssen Integratoren auf der Grundlage einer ganzheitlichen Anlagenkompatibilität in die engere Auswahl nehmen. Durch die Einschränkung Ihrer Optionen werden kostspielige Verzögerungen bei der Installation vermieden.
Bewerten Sie zunächst gründlich die Grundfläche Ihrer Anlage und die Versorgungsanforderungen. Die Hochgeschwindigkeitsautomatisierung erfordert eine beträchtliche Stellfläche für Roboterbewegungen. Überprüfen Sie die Anforderungen an die Spitzenstromaufnahme für schwere Laserschweißstationen. Stellen Sie sicher, dass Ihre HVAC-Systeme die strenge Luftfeuchtigkeit in trockenen Räumen konstant aufrechterhalten können.
Bewerten Sie als Nächstes das Anbieter-Ökosystem und den laufenden technischen Support. Hardware ist nur ein Teil der komplexen Einkaufsgleichung. Sie müssen Integratoren anhand der Wartungsfunktionen nach dem Verkauf bewerten. Überprüfen Sie die Verfügbarkeit von Ersatzteilen in Ihrer spezifischen geografischen Region. Verhandeln Sie strenge lokale Service Level Agreements (SLAs), um ungeplante Produktionsausfälle zu minimieren.
Fordern Sie schließlich von Ihren Geräteanbietern Software-Agnostizismus. Ihre neue Linie wird SPS- und SCADA-Steuerungssysteme nutzen. Diese Systeme müssen nahtlos mit bestehender Unternehmenssoftware kommunizieren. Vermeiden Sie unbedingt die Sperrung proprietärer Daten. Die offene Architektur stellt sicher, dass zukünftige Software-Upgrades kostengünstig und unkompliziert bleiben.
Ein fertiger Batteriesatz ist nur so zuverlässig wie das Fließband, das ihn herstellt. Technische Präzision in der Fabrikhalle hat direkten Einfluss auf die Feldsicherheit und den Ruf der Marke. Eine Beschleunigung des Integrationsprozesses führt häufig zu schlechten Fertigungsergebnissen.
Beachten Sie diese strategischen Maßnahmen:
Geben Sie Prozessstabilität und Wiederholbarkeit Vorrang vor reiner Betriebsgeschwindigkeit.
Sorgen Sie für eine absolute Datenrückverfolgbarkeit in jeder Fertigungsphase.
Investieren Sie in flexible Werkzeuge, um zukünftige Batteriechemien sicher zu berücksichtigen.
Arbeiten Sie mit Integratoren zusammen und bieten Sie leistungsstarken lokalen Wartungssupport.
Es ist an der Zeit, Ihre aktuellen Durchsatzengpässe objektiv zu prüfen. Ermitteln Sie genau, wo manuelle Eingriffe Ihren Tagesertrag verlangsamen. Wir empfehlen Ihnen, eine Machbarkeitsstudie von vertrauenswürdigen Geräteintegratoren anzufordern. Eine maßgeschneiderte Architekturbewertung deckt verborgene Optimierungsmöglichkeiten für Ihr spezifisches Layout auf.
A: Die Bereitstellung eines vollautomatischen Systems dauert normalerweise 6 bis 12 Monate. Dieser Zeitplan umfasst den ersten technischen Entwurf und die Herstellung kundenspezifischer Geräte. Dazu gehört auch eine strenge Werksabnahmeprüfung (FAT) vor dem Versand. Schließlich führen Ingenieure nach der Installation einen Site Acceptance Test (SAT) durch, um die Betriebsbereitschaft sicherzustellen.
A: Ja, ein Upgrade ist bei frühzeitiger Planung durchaus möglich. Sie müssen von Anfang an einen modularen Designansatz verfolgen. Die anfängliche Förderlogik und die Grundfläche der Arbeitsstation müssen eine zukünftige Roboterintegration ermöglichen. Stufenweise Upgrades helfen Herstellern, ihre Investitionsausgaben zu verteilen und gleichzeitig die Produktion sicher zu skalieren.
A: Laserschweißen und End-of-Line-Tests (EOL) verursachen in der Regel die größten Engpässe bei der Stimulation. Laserschweißen erfordert höchste Präzision und Ausrichtungsprüfungen. EOL-Tests erfordern eine längere Zeit für Ladezyklen und Sicherheitsvalidierung. Um diese unvermeidbaren Verzögerungen abzumildern, installieren Hersteller häufig parallele Teststationen.
A: Flexible Linien bewältigen physikalische Unterschiede über anpassbare Roboterwerkzeuge und Bildverarbeitungssysteme. Die Chemie bestimmt jedoch die Anforderungen an die Anlagensicherheit. Ihre Umweltkontroll- und Brandbekämpfungssysteme müssen für die flüchtigsten verarbeiteten Chemikalien ausgelegt sein. Beim Wechsel zwischen LFP- und NMC-Zellen ist eine Aktualisierung der Sicherheitsprotokolle zwingend erforderlich.


