
Visualizações: 0 Autor: Editor do site Horário de publicação: 05/11/2026 Origem: Site


A expansão do armazenamento de energia e da fabricação de veículos elétricos apresenta enormes obstáculos operacionais. Você deve aumentar o rendimento rapidamente, mantendo os padrões de segurança com zero defeitos. Equilibrar velocidade e precisão é uma luta diária contínua no chão de fábrica. A transição de células vazias para um módulo completo é um processo extremamente arriscado. Mesmo pequenas variações de fabricação durante a montagem podem levar a falhas térmicas catastróficas posteriormente no campo. Portanto, selecionar a arquitetura de equipamento correta para suas instalações determina diretamente seu sucesso operacional e retorno do investimento.
Exploraremos os estágios críticos da montagem do módulo de bateria e avaliaremos diferentes estratégias de automação. Você aprenderá como equilibrar as metas de rendimento com as despesas de capital ao configurar seu layout. Este guia explora flexibilidade modular, protocolos de teste de fim de linha e integrações de software essenciais. Em última análise, este artigo capacita os líderes de operações e de engenharia para tomar decisões informadas e preparadas para o futuro ao comparar as capacidades dos equipamentos dos fornecedores.
Consistência é ROI: A precisão nos estágios iniciais (classificação e classificação de células) reduz drasticamente as taxas de falhas de fim de linha (EOL) e as reclamações de garantia.
A automação corresponde ao volume: A escolha entre uma linha de produção automática de baterias e uma configuração semiautomática depende estritamente das demandas de produção, dos custos de mão de obra e da variação do mix de produtos.
A preparação para o futuro é obrigatória: uma linha de produção de módulo flexível PACK minimiza o tempo de inatividade ao alternar entre arquiteturas de células prismáticas, de bolsa ou cilíndricas.
A integração de dados é padrão: As linhas modernas devem ser integradas aos Sistemas de Execução de Fabricação (MES) para total rastreabilidade e monitoramento de conformidade.
Todo A linha de produção Battery PACK segue uma sequência altamente estruturada. O objetivo principal é transformar células individuais em um módulo seguro e pronto para energia. Gargalos de processo ocorrem frequentemente durante os estágios de teste e soldagem. As linhas de fabricação modernas resolvem esses atrasos por meio de processamento paralelo e roteamento inteligente. Vamos examinar o fluxo de trabalho padrão passo a passo.
A variação da célula recebida é uma realidade de implementação inevitável. Os fornecedores entregam lotes de células contendo pequenos desvios químicos. Estações de classificação automatizadas medem rapidamente a Tensão de Circuito Aberto (OCV) e a Resistência Interna (IR). O agrupamento de células por perfis elétricos semelhantes garante o equilíbrio do módulo a longo prazo. Ignorar esta etapa de classificação rigorosa aumenta drasticamente a degradação prematura das células e a falha do módulo.
A preparação da superfície continua sendo uma etapa inegociável para a integridade da solda. Os fabricantes normalmente avaliam a limpeza com plasma em comparação com a ablação a laser para esta tarefa. Essas tecnologias eliminam contaminantes microscópicos e camadas de óxido dos terminais da bateria. Superfícies limpas garantem menor resistência elétrica nas conexões do barramento. A limpeza deficiente leva diretamente a soldas fracas e aquecimento localizado perigoso.
O gerenciamento térmico representa um enorme fator de risco durante o empilhamento de células. Os sistemas de distribuição automatizados aplicam materiais de interface térmica (TIM) uniformemente em toda a base do módulo. Esta aplicação de precisão evita pontos quentes localizados perigosos. O volume TIM consistente protege o módulo final contra eventos de fuga térmica. A colagem manual geralmente resulta em lacunas de ar perigosas sob as células.
Os engenheiros devem estabelecer critérios de avaliação rigorosos ao selecionar tecnologias de união. Você normalmente comparará a soldagem a laser com a colagem de fio ultrassônico. A soldagem a laser oferece alta velocidade operacional e perfis de penetração profunda. Ele se adapta perfeitamente a aplicações automotivas de alto volume. Por outro lado, a ligação ultrassônica de fios proporciona recursos de retrabalho mais fáceis. Os finos fios de ligação também atuam como fusíveis físicos durante eventos extremos de sobrecorrente.
Conectar o sistema de gerenciamento de bateria requer uma precisão delicada. O roteamento adequado dos fios sensores de tensão é crucial para um monitoramento preciso. Finalmente, a vedação do invólucro externo garante uma proteção ambiental robusta. A montagem final passa por testes IP67 ou IP68. Esta etapa confirma a resistência absoluta à umidade e poeira antes do envio.
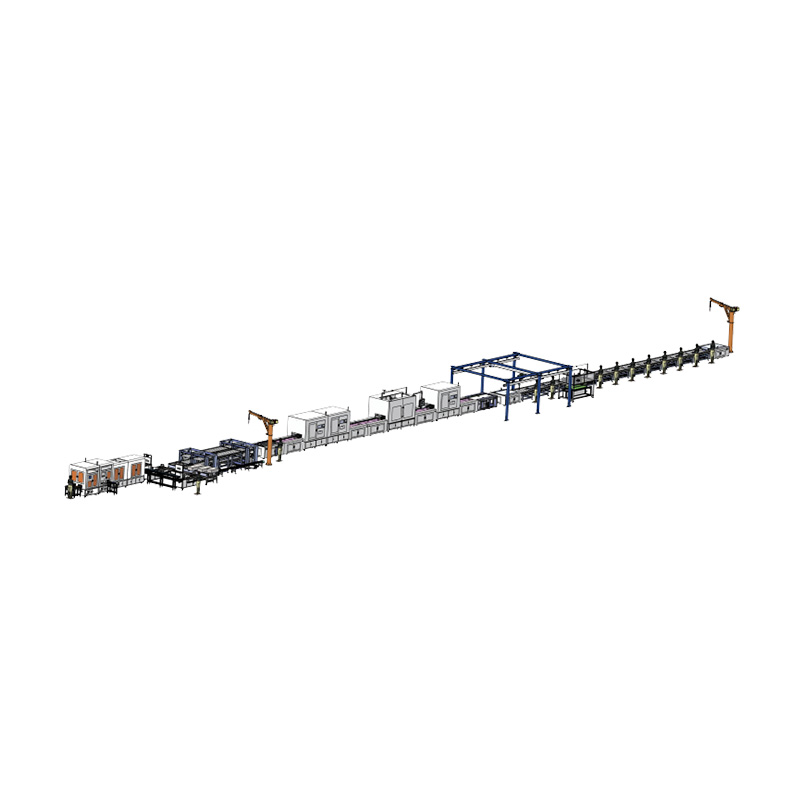
A seleção do nível de automação correto requer uma estrutura de decisão clara. Você deve avaliar objetivamente a maturidade do seu negócio, a escala do produto e a dinâmica regional de trabalho.
UM A linha de produção semiautomática PACK se adapta efetivamente a perfis operacionais específicos. É excelente em ambientes de prototipagem e execuções de produção de baixo volume. As instalações regionais que enfrentam custos laborais mais baixos também beneficiam grandemente desta configuração. Requer um gasto de capital inicial significativamente menor. A solução de problemas mecânicos costuma ser mais rápida e menos complexa. No entanto, acarreta um risco maior de erro humano. Etapas críticas para a qualidade, como roteamento de fios ou distribuição manual, sofrem com o manuseio manual inconsistente.
Por outro lado, um A linha de produção automática de baterias tem como objetivo uma grande escala de fabricação. É adequado para gigafábricas, EVs de alto volume e produção de ESS em escala de rede. Estes sistemas robustos exigem um elevado investimento de capital inicial. Eles também exigem períodos rigorosos de integração antes do lançamento. No entanto, eles oferecem tempos de ciclo incomparáveis e repetibilidade rigorosa do processo. Em plena capacidade, eles alcançam um custo por unidade substancialmente mais baixo.
Você deve modelar cuidadosamente a relação custo/resultado antes de comprar. Calcule o seu ponto de equilíbrio considerando a redução do trabalho a longo prazo. Inclua a minimização esperada das taxas diárias de sucata. Não se esqueça de levar em consideração os ganhos de receita decorrentes de rendimentos diários mais elevados.
Métrica de avaliação |
Arquitetura Semiautomática |
Arquitetura Totalmente Automática |
|---|---|---|
Despesas de Capital Iniciais |
Menor investimento; aprovação de financiamento mais fácil. |
Alto investimento; requer capital extenso. |
Tempo de ciclo e rendimento |
Moderado; depende da velocidade do operador. |
Excepcionalmente alto; ritmado pelos limites da máquina. |
Consistência do Processo |
Variável; propenso a erros de manuseio manual. |
Extremamente alto; repetibilidade dimensional estrita. |
Melhor ajuste de aplicação |
Prototipagem, mix de baixo volume, nichos de mercado. |
Gigafábricas, plataformas EV em massa, redes ESS. |
A indústria de armazenamento de energia muda constantemente para produtos químicos variados para baterias. Os fatores de forma evoluem rapidamente de grandes células cilíndricas para variantes prismáticas e de bolsa. A flexibilidade serve como uma estratégia crítica de mitigação de riscos para os fabricantes modernos.
As linhas rígidas tradicionais apresentam um grande desafio de reequipamento. Passar de 4.680 células cilíndricas para formatos prismáticos causa perturbações massivas. O custo financeiro da substituição de acessórios com ferramentas pesadas é astronômico. O tempo de inatividade das instalações durante essas transições prejudica diretamente as margens de lucro anuais.
Implementando um A linha de produção flexível Module PACK elimina esses gargalos persistentes. Adaptar o seu equipamento às novas exigências do mercado torna-se um processo simplificado.
Os principais recursos de uma linha flexível moderna incluem:
Design de estação de trabalho modular: você pode trocar facilmente módulos plug-and-play por diferentes tecnologias de união.
Mecanismos de ferramentas ajustáveis: Transportadores e grampos adaptam-se rapidamente às diversas dimensões do módulo.
Robótica guiada por visão: os efetores finais robóticos utilizam câmeras para lidar com tolerâncias dimensionais imprevisíveis sem problemas.
As evidências da indústria apoiam fortemente esta mudança arquitetónica. Os fabricantes que utilizam configurações flexíveis relatam tempos de troca até 40% mais rápidos. Essa agilidade operacional protege diretamente as margens brutas durante mudanças repentinas de produtos.
A garantia de qualidade é essencial para uma fabricação confiável e confiável. Cada módulo concluído deve passar por uma validação rigorosa antes de sair das instalações. Esses testes garantem segurança e desempenho a longo prazo.
A validação EOL crítica envolve vários procedimentos especializados:
Teste do ciclo de carga e descarga: valida a capacidade operacional e confirma a estabilidade térmica sob carga.
Verificação de comunicação BMS: A linha garante que o controlador mestre leia os dados do sensor corretamente.
Testes de alta potência e resistência de isolamento: As verificações de resistência dielétrica evitam futuros curtos-circuitos.
Teste de estanqueidade e vazamento: Os métodos de queda de pressão validam os circuitos de refrigeração e os revestimentos externos.
A conformidade global depende inteiramente de uma rastreabilidade digital robusta. Linhas modernas integram-se perfeitamente aos Sistemas de Execução de Manufatura (MES). Cada pacote finalizado deve possuir um gêmeo digital abrangente. O MES rastreia constantemente lotes de matéria-prima e parâmetros específicos de soldagem. Ele vincula resultados de testes individuais diretamente a números de série exclusivos. Esse rastreamento meticuloso atende aos rigorosos padrões automotivos globais. Se ocorrer uma falha em campo, os engenheiros poderão isolar instantaneamente o lote exato de produção.
A transição do planejamento para a aquisição requer uma avaliação sistemática do fornecedor. Você deve selecionar integradores com base na compatibilidade holística das instalações. Restringir suas opções evita atrasos dispendiosos na instalação.
Primeiro, avalie minuciosamente a área ocupada pelas suas instalações e os requisitos de serviços públicos. A automação de alta velocidade exige espaço substancial para movimentos robóticos. Revise os requisitos de consumo de energia de pico para estações de soldagem a laser pesadas. Certifique-se de que seus sistemas HVAC possam manter níveis rigorosos de umidade em ambiente seco de forma consistente.
Em seguida, avalie o ecossistema do fornecedor e o suporte contínuo de engenharia. O hardware é apenas uma parte da complexa equação de compra. Você deve avaliar os integradores com base nas capacidades de manutenção pós-venda. Verifique a disponibilidade de peças de reposição em sua região geográfica específica. Negocie acordos de nível de serviço (SLAs) locais rigorosos para minimizar o tempo de inatividade não planejado da produção.
Finalmente, exija agnosticismo de software dos seus fornecedores de equipamentos. Sua nova linha utilizará sistemas de controle PLC e SCADA. Esses sistemas devem comunicar-se perfeitamente com o software empresarial existente. Evite a todo custo o aprisionamento de dados proprietários. A arquitetura aberta garante que futuras atualizações de software permaneçam econômicas e simples.
Uma bateria completa é tão confiável quanto a linha de montagem que a constrói. A precisão da engenharia no chão de fábrica influencia diretamente a segurança em campo e a reputação da marca. Apressar o processo de integração muitas vezes produz resultados de produção insatisfatórios.
Tenha em mente estes itens de ação estratégica:
Priorize a estabilidade e a repetibilidade do processo em vez da velocidade operacional bruta.
Garanta rastreabilidade absoluta dos dados em todas as etapas da fabricação.
Invista em ferramentas flexíveis para acomodar futuros produtos químicos de baterias com segurança.
Faça parceria com integradores que oferecem suporte de manutenção local robusto.
É hora de auditar objetivamente seus atuais gargalos de rendimento. Mapeie exatamente onde as intervenções manuais diminuem o seu rendimento diário. Incentivamos você a solicitar um estudo de viabilidade de integradores de equipamentos confiáveis. Uma avaliação de arquitetura personalizada revelará oportunidades ocultas de otimização para seu layout específico.
R: A implantação de um sistema totalmente automatizado geralmente requer de 6 a 12 meses. Este cronograma abrange o projeto inicial de engenharia e a fabricação de equipamentos personalizados. Também inclui rigorosos testes de aceitação de fábrica (FAT) antes do envio. Finalmente, os engenheiros realizam Testes de Aceitação no Local (SAT) após a instalação para garantir a prontidão operacional.
R: Sim, a atualização é totalmente possível se for planejada com antecedência. Você deve utilizar uma abordagem de design modular desde o início. A lógica inicial do transportador e o espaço ocupado pela estação de trabalho devem acomodar a futura integração robótica. As atualizações em fases ajudam os fabricantes a distribuir as despesas de capital enquanto aumentam a produção com segurança.
R: A soldagem a laser e os testes de fim de linha (EOL) normalmente criam os gargalos de estimulação mais significativos. A soldagem a laser requer extrema precisão e verificações de alinhamento. Os testes EOL exigem tempo prolongado para ciclos de carga e validação de segurança. Os fabricantes instalam frequentemente estações de testes paralelas para mitigar estes atrasos inevitáveis.
R: Linhas flexíveis lidam com diferenças físicas por meio de ferramentas robóticas ajustáveis e sistemas de visão. No entanto, a química dita as necessidades de segurança das instalações. Seus controles ambientais e sistemas de supressão de incêndio devem ser classificados para os produtos químicos mais voláteis processados. A atualização dos protocolos de segurança é obrigatória ao alternar entre células LFP e NMC.


