
Преглеждания: 0 Автор: Редактор на сайта Време на публикуване: 2026-11-05 Произход: сайт


Мащабирането на съхранението на енергия и производството на електрически превозни средства представлява огромни оперативни пречки. Трябва бързо да увеличите производителността, като същевременно поддържате стандарти за безопасност без дефекти. Балансирането на скоростта и прецизността е непрекъсната ежедневна борба в завода. Преминаването на голи клетки в завършен модул е процес с изключително високи залози. Дори незначителни производствени отклонения по време на монтажа могат да доведат до катастрофални топлинни повреди по-късно в полето. Следователно изборът на правилната архитектура на оборудването за вашето съоръжение директно диктува вашия оперативен успех и възвръщаемост на инвестициите.
Ще проучим критичните етапи от сглобяването на батерийния модул и ще оценим различните стратегии за автоматизация. Ще научите как да балансирате целите за производителност спрямо капиталовите разходи, когато конфигурирате оформлението си. Това ръководство изследва модулната гъвкавост, протоколите за тестване в края на линията и основните софтуерни интеграции. В крайна сметка тази статия подготвя оперативните и инженерните лидери да вземат информирани, ориентирани към бъдещето решения, когато сравняват възможностите на оборудването на доставчиците.
Последователността е възвръщаемост на инвестициите: прецизността в ранните етапи (сортиране и класифициране на клетките) драстично намалява честотата на откази в края на линията (EOL) и гаранционните искове.
Автоматизацията съответства на обема: Изборът между автоматична производствена линия за батериен пакет и полуавтоматична настройка зависи стриктно от изискванията за производителност, разходите за труд и вариациите на продуктовия микс.
Устойчивостта на бъдещето е задължителна: Производствената линия за гъвкав модулен пакет минимизира времето за престой при смяна между призматична, торбичка или цилиндрична клетъчна архитектура.
Интегрирането на данни е стандартно: Модерните линии трябва да се интегрират с Manufacturing Execution Systems (MES) за пълна проследимост и проследяване на съответствието.
Всеки Производствената линия на батериен пакет следва силно структурирана последователност. Основната цел е трансформирането на отделни клетки в защитен, готов за захранване модул. Тесните места в процеса често възникват по време на етапите на изпитване и заваряване. Модерните производствени линии разрешават тези забавяния чрез паралелна обработка и интелигентно маршрутизиране. Нека разгледаме стандартния работен процес стъпка по стъпка.
Дисперсията на входящата клетка е неизбежна реалност при внедряване. Доставчиците доставят клетъчни партиди, съдържащи леки химически отклонения. Автоматизираните станции за сортиране измерват бързо напрежението на отворена верига (OCV) и вътрешното съпротивление (IR). Групирането на клетки по сходни електрически профили гарантира дългосрочен модулен баланс. Пропускането на тази строга стъпка на класифициране драстично увеличава преждевременното разграждане на клетките и повредата на модула.
Подготовката на повърхността остава неподлежаща на обсъждане стъпка за целостта на заваръчния шев. Производителите обикновено оценяват плазменото почистване спрямо лазерната аблация за тази задача. Тези технологии премахват микроскопични замърсители и оксидни слоеве от клемите на батерията. Чистите повърхности гарантират по-ниско електрическо съпротивление през връзките на шините. Лошото почистване води директно до слаби заварки и опасно локализирано нагряване.
Топлинното управление представлява огромен рисков фактор по време на подреждането на клетките. Автоматизираните системи за дозиране прилагат термоинтерфейсни материали (TIM) равномерно в основата на модула. Това прецизно приложение предотвратява опасни локализирани горещи точки. Постоянният обем на TIM защитава крайния модул срещу термични изблици. Ръчното залепване често води до опасни въздушни междини под клетките.
Инженерите трябва да установят строги критерии за оценка при избора на технологии за свързване. Обикновено ще сравните лазерното заваряване с ултразвуковото свързване на тел. Лазерното заваряване предлага висока оперативна скорост и профили на дълбоко проникване. Той пасва идеално на големи автомобилни приложения. Обратно, ултразвуковото залепване на тел осигурява по-лесни възможности за преработка. Тънките свързващи проводници също действат като физически предпазители по време на екстремни свръхтокови събития.
Поставянето на системата за управление на батерията изисква деликатна прецизност. Правилното маршрутизиране на кабелите за измерване на напрежение е от решаващо значение за точното наблюдение. И накрая, уплътняването на външния корпус гарантира стабилна защита на околната среда. Окончателният монтаж се подлага на тестване за IP67 или IP68. Тази стъпка потвърждава абсолютната устойчивост на влага и прах преди изпращане.
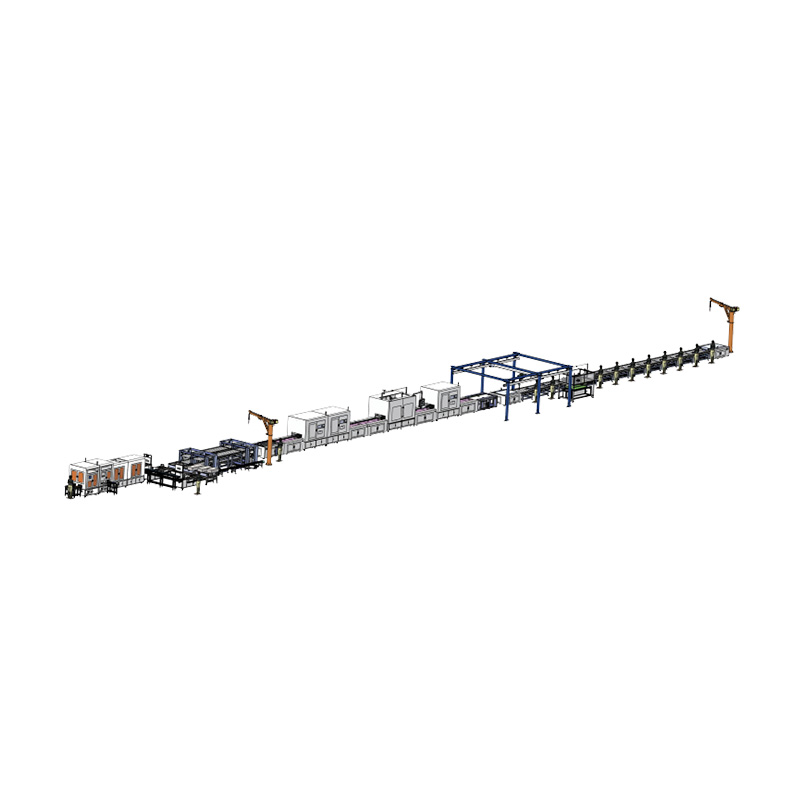
Изборът на правилното ниво на автоматизация изисква ясна рамка за решение. Трябва обективно да оцените зрелостта на своя бизнес, продуктовия мащаб и регионалната динамика на труда.
А Полуавтоматичната производствена линия PACK пасва ефективно на конкретни оперативни профили. Той се отличава в среди за създаване на прототипи и производствени серии в малък обем. Регионалните съоръжения, изправени пред по-ниски разходи за труд, също се възползват значително от тази настройка. Това изисква значително по-ниски първоначални капиталови разходи. Отстраняването на механични проблеми често е по-бързо и по-малко сложно. Въпреки това носи по-висок риск от човешка грешка. Стъпки от критично значение за качеството, като прокарване на кабели или ръчно дозиране, страдат от непоследователно ръчно боравене.
Обратно, ан Производствената линия за автоматични батерии е насочена към огромен производствен мащаб. Той е подходящ за гигафабрики, електромобили с голям обем и ESS производство в мащаб на мрежата. Тези здрави системи изискват висока първоначална капиталова инвестиция. Те също така изискват строги периоди на интеграция преди стартиране. И все пак те осигуряват несравнимо време на цикъла и стриктна повторяемост на процеса. При пълен капацитет те постигат значително по-ниска цена на единица.
Трябва внимателно да моделирате съотношението цена-резултат, преди да закупите. Изчислете вашата точка на рентабилност, като вземете предвид дългосрочното намаляване на труда. Включете очакваното минимизиране на дневните нива на скрап. Не забравяйте да вземете предвид печалбите от приходите от по-висока дневна производителност.
Метрика за оценка |
Полуавтоматична архитектура |
Напълно автоматична архитектура |
|---|---|---|
Първоначални капиталови разходи |
По-ниска инвестиция; по-лесно одобрение на финансиране. |
Висока инвестиция; изисква значителен капитал. |
Време на цикъл и пропускателна способност |
умерено; в зависимост от скоростта на оператора. |
Изключително високо; ограничени от ограниченията на машината. |
Съгласуваност на процеса |
променлива; податливи на грешки при ръчно боравене. |
Изключително високо; стриктна повторяемост на размерите. |
Най-добро приложение |
Прототипиране, микс с малък обем, пазарни ниши. |
Гигафабрики, масови EV платформи, ESS мрежи. |
Индустрията за съхранение на енергия постоянно се измества към разнообразни химикали на батериите. Факторите на формата се развиват бързо от големи цилиндрични клетки до призматични и торбички. Гъвкавостта служи като критична стратегия за намаляване на риска за съвременните производители.
Традиционните твърди линии представляват сериозно предизвикателство за преоборудване. Преминаването от 4680 цилиндрични клетки към призматични формати причинява огромни смущения. Финансовите разходи за подмяна на приспособления с твърди инструменти са астрономични. Престоят на съоръженията по време на тези преходи изяжда директно годишния марж на печалбата.
Прилагане на a Производствената линия за гъвкав модул PACK елиминира тези постоянни тесни места. Адаптирането на вашето оборудване към новите пазарни изисквания се превръща в рационализиран процес.
Основните характеристики на съвременната гъвкава линия включват:
Модулен дизайн на работна станция: Можете лесно да сменяте plug-and-play модули за различни технологии за свързване.
Регулируеми механизми за инструменти: Конвейерите и скобите се адаптират бързо към вариращите размери на модула.
Визуално направлявана роботика: Роботизираните крайни изпълнители използват камери, за да се справят безпроблемно с непредсказуемите толеранси на размерите.
Данните от индустрията силно подкрепят тази архитектурна промяна. Производителите, използващи гъвкави настройки, отчитат до 40% по-бързи времена за смяна. Тази оперативна гъвкавост директно защитава брутните печалби по време на внезапни продуктови промени.
Гарантирането на качеството е от съществено значение за надеждното и авторитетно производство. Всеки завършен модул трябва да бъде подложен на стриктно валидиране, преди да напусне съоръжението. Тези тестове гарантират дългосрочна безопасност и ефективност.
Критичното EOL валидиране включва няколко специализирани процедури:
Тестване на цикъла на зареждане и разреждане: Това валидира оперативния капацитет и потвърждава термичната стабилност при натоварване.
BMS проверка на комуникацията: Линията гарантира, че главният контролер чете правилно данните от сензора.
Тестване на високо потенциално и изолационно съпротивление: Проверките за устойчивост на диелектрик предотвратяват бъдещи къси съединения.
Тестване за херметичност и течове: Методите за намаляване на налягането валидират контурите на охлаждащата течност и външните корпуси.
Глобалното съответствие разчита изцяло на стабилна цифрова проследимост. Модерните линии се интегрират безпроблемно в системите за управление на производството (MES). Всеки завършен пакет трябва да притежава цялостен цифров близнак. MES непрекъснато проследява партидите суровини и специфичните параметри на заваръчния шев. Той свързва резултатите от индивидуалните тестове директно с уникални серийни номера. Това щателно проследяване отговаря на строгите глобални автомобилни стандарти. Ако възникне повреда на място, инженерите могат незабавно да изолират точната производствена партида.
Преходът от планиране към снабдяване изисква систематична оценка на доставчика. Трябва да направите кратък списък с интегратори въз основа на холистична съвместимост на съоръженията. Стесняването на възможностите ви предотвратява скъпи забавяния на инсталацията.
Първо, оценете внимателно отпечатъка на вашето съоръжение и изискванията за полезност. Високоскоростната автоматизация изисква значително пространство за роботизирано движение. Прегледайте изискванията за пикова мощност за тежки лазерни заваръчни станции. Уверете се, че вашите HVAC системи могат да поддържат постоянни стриктни нива на влажност в сухата стая.
След това оценете екосистемата на доставчика и текущата инженерна поддръжка. Хардуерът е само една част от сложното уравнение за покупка. Трябва да оцените интеграторите въз основа на възможностите за поддръжка след продажбата. Проверете наличността на техните резервни части във вашия конкретен географски регион. Договаряйте строги местни споразумения за ниво на обслужване (SLA), за да минимизирате непланирания престой на производството.
И накрая, изисквайте софтуерен агностицизъм от вашите доставчици на оборудване. Вашата нова линия ще използва PLC и SCADA системи за управление. Тези системи трябва да комуникират безпроблемно в съществуващия корпоративен софтуер. Избягвайте на всяка цена заключването на собствени данни. Отворената архитектура гарантира, че бъдещите надстройки на софтуера остават икономически ефективни и лесни.
Завършената батерия е толкова надеждна, колкото и монтажната линия, която я изгражда. Инженерната прецизност във фабриката пряко влияе върху безопасността на място и репутацията на марката. Бързането на процеса на интеграция често води до лоши производствени резултати.
Имайте предвид тези стратегически елементи за действие:
Дайте приоритет на стабилността и повторяемостта на процеса пред необработената оперативна скорост.
Осигурете абсолютна проследимост на данните във всеки етап на производство.
Инвестирайте в гъвкави инструменти за безопасно приспособяване на бъдещите химикали на батериите.
Партньорствайте заедно с интегратори, предлагащи стабилна местна поддръжка за поддръжка.
Време е да одитирате обективно настоящите тесни места в пропускателната способност. Набележете точно къде ръчните намеси забавят ежедневния ви добив. Препоръчваме ви да поискате проучване за осъществимост от доверени интегратори на оборудване. Персонализирана оценка на архитектурата ще разкрие скрити възможности за оптимизация за вашето конкретно оформление.
О: Внедряването на напълно автоматизирана система обикновено изисква 6 до 12 месеца. Тази времева линия обхваща първоначалния инженерен дизайн и производството на оборудване по поръчка. Той също така включва стриктно фабрично приемане (FAT) преди изпращане. И накрая, инженерите провеждат тестове за приемане на обекта (SAT) след инсталирането, за да гарантират работна готовност.
О: Да, надграждането е напълно възможно, ако е планирано рано. Трябва да използвате подход на модулен дизайн от самото начало. Първоначалната конвейерна логика и отпечатъците на работните станции трябва да поемат бъдеща роботизирана интеграция. Поетапните надстройки помагат на производителите да разпределят капиталовите разходи, като същевременно мащабират безопасно продукцията.
О: Лазерното заваряване и тестването в края на линията (EOL) обикновено създават най-значимите тесни места. Лазерното заваряване изисква изключителна прецизност и проверки на центровката. EOL тестването изисква удължено време за цикли на зареждане и валидиране на безопасността. Производителите често инсталират паралелни тестови станции, за да смекчат тези неизбежни забавяния.
О: Гъвкавите линии се справят с физическите различия чрез регулируеми роботизирани инструменти и системи за зрение. Химията обаче диктува нуждите за безопасност на съоръжението. Вашите системи за контрол на околната среда и противопожарни системи трябва да бъдат оценени за най-летливите обработвани химикали. Надграждането на протоколите за безопасност е задължително при превключване между LFP и NMC клетки.


