
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-11-05 Origine: Sito


Il ridimensionamento dello stoccaggio dell’energia e della produzione di veicoli elettrici presenta enormi ostacoli operativi. È necessario aumentare rapidamente la produttività mantenendo standard di sicurezza pari a zero difetti. Trovare il giusto equilibrio tra velocità e precisione è una lotta quotidiana e continua in fabbrica. La transizione delle celle nude in un modulo completo è un processo ad alta posta in gioco. Anche piccole variazioni di produzione durante l'assemblaggio possono portare a guasti termici catastrofici successivamente sul campo. Pertanto, la scelta dell'architettura corretta delle apparecchiature per la vostra struttura determina direttamente il successo operativo e il ritorno sull'investimento.
Esploreremo le fasi critiche dell'assemblaggio dei moduli batteria e valuteremo le diverse strategie di automazione. Imparerai come bilanciare gli obiettivi di produttività con le spese in conto capitale durante la configurazione del layout. Questa guida esplora la flessibilità modulare, i protocolli di test di fine linea e le integrazioni software essenziali. In definitiva, questo articolo fornisce ai responsabili operativi e tecnici gli strumenti per prendere decisioni informate e a prova di futuro quando si confrontano le capacità delle apparecchiature dei fornitori.
La coerenza è il ROI: la precisione nelle fasi iniziali (smistamento e classificazione delle celle) riduce drasticamente i tassi di guasto di fine linea (EOL) e le richieste di garanzia.
L'automazione corrisponde al volume: la scelta tra una linea di produzione automatica di pacchi batteria e una configurazione semiautomatica dipende strettamente dalle richieste di produttività, dai costi di manodopera e dalla varianza del mix di prodotti.
Essere a prova di futuro è obbligatorio: una linea di produzione flessibile Module PACK riduce al minimo i tempi di inattività quando si passa da un'architettura di celle prismatiche, a sacchetto o cilindriche.
L'integrazione dei dati è standard: le linee moderne devono integrarsi con i sistemi di esecuzione della produzione (MES) per la tracciabilità completa e il monitoraggio della conformità.
Ogni La linea di produzione Battery PACK segue una sequenza altamente strutturata. Lo scopo principale è trasformare le singole celle in un modulo sicuro e pronto per l'alimentazione. I colli di bottiglia del processo si verificano spesso durante le fasi di test e saldatura. Le moderne linee di produzione risolvono questi ritardi attraverso l’elaborazione parallela e il routing intelligente. Esaminiamo passo dopo passo il flusso di lavoro standard.
La varianza delle celle in entrata è una realtà di implementazione inevitabile. I fornitori consegnano lotti di celle contenenti lievi deviazioni chimiche. Le stazioni di smistamento automatizzate misurano rapidamente la tensione a circuito aperto (OCV) e la resistenza interna (IR). Il raggruppamento delle celle in base a profili elettrici simili garantisce l'equilibrio dei moduli a lungo termine. Saltare questa rigorosa fase di classificazione aumenta drasticamente il degrado prematuro delle celle e il guasto dei moduli.
La preparazione della superficie rimane un passaggio non negoziabile per l’integrità della saldatura. I produttori in genere valutano la pulizia al plasma rispetto all’ablazione laser per questo compito. Queste tecnologie rimuovono i contaminanti microscopici e gli strati di ossido dai terminali della batteria. Le superfici pulite garantiscono una minore resistenza elettrica attraverso le connessioni delle sbarre. Una scarsa pulizia porta direttamente a saldature deboli e a pericolosi riscaldamenti localizzati.
La gestione termica rappresenta un enorme fattore di rischio durante l'impilamento delle celle. I sistemi di erogazione automatizzata applicano i materiali di interfaccia termica (TIM) in modo uniforme su tutta la base del modulo. Questa applicazione di precisione previene pericolosi punti caldi localizzati. Il volume TIM costante protegge il modulo finale da eventi di instabilità termica. L'incollaggio manuale spesso crea pericolosi vuoti d'aria sotto le celle.
Gli ingegneri devono stabilire criteri di valutazione rigorosi nella scelta delle tecnologie di giunzione. Di solito confronterai la saldatura laser con la saldatura a filo ultrasonico. La saldatura laser offre elevata velocità operativa e profili di penetrazione profonda. Si adatta perfettamente alle applicazioni automobilistiche ad alto volume. Al contrario, il bonding dei fili a ultrasuoni offre capacità di rilavorazione più semplici. I sottili fili di collegamento fungono anche da fusibili fisici durante eventi di sovracorrente estremi.
Il collegamento del sistema di gestione della batteria richiede una precisione delicata. Il corretto instradamento dei cavi di rilevamento della tensione è fondamentale per un monitoraggio accurato. Infine, la sigillatura dell'involucro esterno garantisce una solida protezione ambientale. L'assemblaggio finale è sottoposto a test IP67 o IP68. Questo passaggio conferma l'assoluta resistenza all'umidità e alla polvere prima della spedizione.
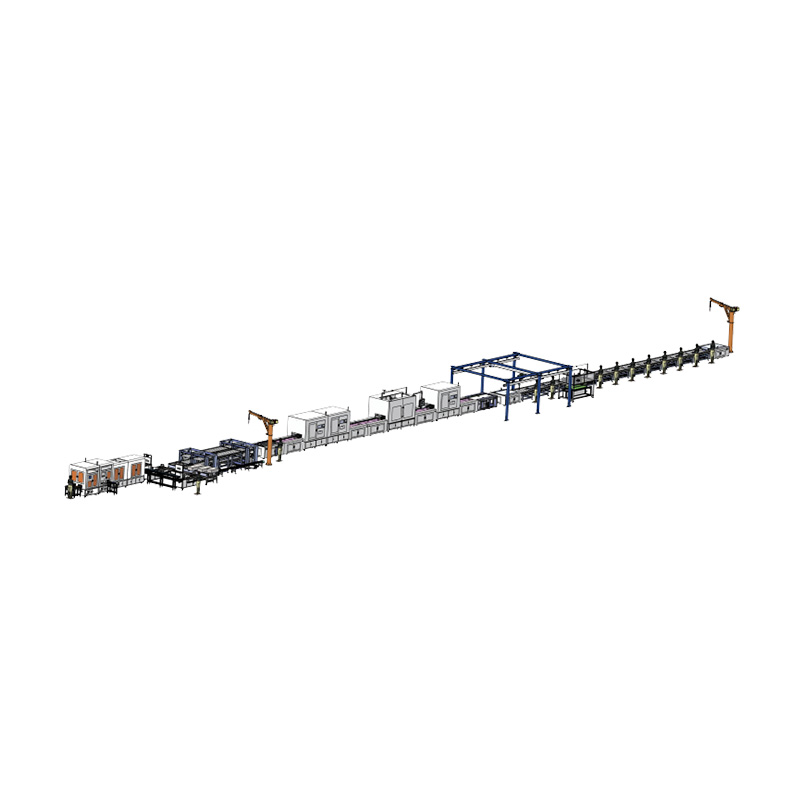
La selezione del livello di automazione corretto richiede un quadro decisionale chiaro. È necessario valutare oggettivamente la maturità della propria azienda, la scala del prodotto e le dinamiche del lavoro regionale.
UN La linea di produzione semiautomatica PACK si adatta efficacemente a profili operativi specifici. Eccelle negli ambienti di prototipazione e nei cicli di produzione a basso volume. Anche le strutture regionali che devono far fronte a costi di manodopera più bassi traggono grandi benefici da questa impostazione. Richiede una spesa in conto capitale iniziale significativamente inferiore. La risoluzione dei problemi meccanici è spesso più rapida e meno complessa. Tuttavia, comporta un rischio maggiore di errore umano. Passaggi critici per la qualità, come l'instradamento dei cavi o l'erogazione manuale, risentono di una gestione manuale incoerente.
Al contrario, un La linea di produzione automatica del PACCO batterie punta su una scala di produzione massiccia. È adatto alle gigafactory, ai veicoli elettrici ad alto volume e alla produzione ESS su scala di rete. Questi sistemi robusti richiedono un elevato investimento di capitale iniziale. Richiedono inoltre rigorosi periodi di integrazione prima del lancio. Tuttavia, garantiscono tempi di ciclo ineguagliabili e una rigorosa ripetibilità del processo. A piena capacità, raggiungono un costo per unità sostanzialmente inferiore.
È necessario modellare attentamente il rapporto costo-risultato prima dell'acquisto. Calcola il tuo punto di pareggio tenendo conto della riduzione della manodopera a lungo termine. Includere la minimizzazione prevista dei tassi di scarto giornalieri. Non dimenticare di tenere conto dei guadagni in termini di entrate derivanti da rendimenti giornalieri più elevati.
Metrica di valutazione |
Architettura semiautomatica |
Architettura completamente automatica |
|---|---|---|
Spesa in conto capitale iniziale |
Investimenti inferiori; approvazione più semplice dei finanziamenti. |
Elevato investimento; richiede ingenti capitali. |
Tempo di ciclo e produttività |
Moderare; dipendente dalla velocità dell'operatore. |
Eccezionalmente alto; ritmato dai limiti della macchina. |
Coerenza del processo |
Variabile; soggetto a errori di gestione manuale. |
Estremamente alto; rigorosa ripetibilità dimensionale. |
Migliore adattamento dell'applicazione |
Prototipazione, mix a basso volume, mercati di nicchia. |
Gigafactory, piattaforme di massa per veicoli elettrici, reti ESS. |
Il settore dello stoccaggio dell’energia si sposta costantemente verso prodotti chimici diversificati per le batterie. I fattori di forma evolvono rapidamente da grandi celle cilindriche a varianti prismatiche e a sacchetto. La flessibilità funge da strategia critica di mitigazione del rischio per i produttori moderni.
Le linee rigide tradizionali rappresentano una grave sfida di riorganizzazione. Il passaggio da 4680 celle cilindriche a formati prismatici provoca enormi disagi. Il costo finanziario della sostituzione degli infissi con utensili duri è astronomico. I tempi di inattività degli impianti durante queste transizioni incidono direttamente sui margini di profitto annuali.
Implementare a La linea di produzione flessibile Module PACK elimina questi colli di bottiglia persistenti. Adattare le vostre attrezzature alle nuove richieste del mercato diventa un processo semplificato.
Le caratteristiche principali di una moderna linea flessibile includono:
Design della stazione di lavoro modulare: è possibile scambiare facilmente i moduli plug-and-play con diverse tecnologie di giunzione.
Meccanismi di utensileria regolabili: trasportatori e morsetti si adattano rapidamente alle diverse dimensioni dei moduli.
Robotica guidata dalla visione: gli effettori finali robotici utilizzano telecamere per gestire senza problemi tolleranze dimensionali imprevedibili.
Le prove del settore supportano fortemente questo cambiamento architetturale. I produttori che utilizzano configurazioni flessibili segnalano tempi di cambio formato fino al 40% più rapidi. Questa agilità operativa protegge direttamente i margini lordi durante i cambiamenti improvvisi del prodotto.
La garanzia della qualità è essenziale per una produzione affidabile e autorevole. Ogni modulo completato deve essere sottoposto a una rigorosa convalida prima di lasciare la struttura. Questi test garantiscono sicurezza e prestazioni a lungo termine.
La convalida critica dell'EOL prevede diverse procedure specializzate:
Test del ciclo di carica e scarica: convalida la capacità operativa e conferma la stabilità termica sotto carico.
Verifica della comunicazione BMS: la linea garantisce che il controller principale legga correttamente i dati del sensore.
Test di resistenza elevata e di isolamento: i controlli di resistenza dielettrica prevengono futuri cortocircuiti.
Test di tenuta all'aria e perdite: i metodi di decadimento della pressione convalidano i circuiti di raffreddamento e gli involucri esterni.
La conformità globale si basa interamente su una solida tracciabilità digitale. Le linee moderne si integrano perfettamente nei Manufacturing Execution Systems (MES). Ogni confezione finita deve possedere un gemello digitale completo. Il MES tiene traccia costantemente dei lotti di materie prime e dei parametri specifici di saldatura. Lega i risultati dei test individuali direttamente a numeri di serie univoci. Questo monitoraggio meticoloso soddisfa i rigorosi standard automobilistici globali. Se si verifica un guasto sul campo, gli ingegneri possono isolare immediatamente l'esatto lotto di produzione.
Il passaggio dalla pianificazione all'approvvigionamento richiede una valutazione sistematica dei fornitori. È necessario selezionare gli integratori in base alla compatibilità olistica della struttura. Restringere le opzioni previene costosi ritardi nell'installazione.
Innanzitutto, valuta attentamente l'ingombro della tua struttura e i requisiti delle utenze. L’automazione ad alta velocità richiede uno spazio considerevole per il movimento robotico. Esaminare i requisiti di assorbimento di potenza di picco per le stazioni di saldatura laser pesanti. Assicurati che i tuoi sistemi HVAC possano mantenere costantemente rigorosi livelli di umidità della stanza asciutta.
Successivamente, valuta l'ecosistema dei fornitori e il supporto tecnico continuo. L'hardware è solo una parte della complessa equazione di acquisto. È necessario valutare gli integratori in base alle capacità di manutenzione post-vendita. Verifica la disponibilità dei pezzi di ricambio nella tua regione geografica specifica. Negoziare rigorosi accordi sul livello di servizio (SLA) locali per ridurre al minimo i tempi di inattività della produzione non pianificati.
Infine, richiedete l’agnosticismo del software da parte dei vostri fornitori di apparecchiature. La tua nuova linea utilizzerà sistemi di controllo PLC e SCADA. Questi sistemi devono comunicare perfettamente con il software aziendale esistente. Evita a tutti i costi il lock-in dei dati proprietari. L'architettura aperta garantisce che i futuri aggiornamenti del software rimangano convenienti e semplici.
Un pacco batteria completato è affidabile tanto quanto la catena di montaggio che lo costruisce. La precisione ingegneristica in fabbrica influenza direttamente la sicurezza sul campo e la reputazione del marchio. Affrettare il processo di integrazione spesso porta a scarsi risultati produttivi.
Tieni a mente queste azioni strategiche:
Dai priorità alla stabilità e alla ripetibilità del processo rispetto alla pura velocità operativa.
Garantisci la tracciabilità assoluta dei dati in ogni fase della produzione.
Investi in strumenti flessibili per adattare in modo sicuro i futuri prodotti chimici delle batterie.
Collabora al fianco degli integratori offrendo un solido supporto per la manutenzione locale.
È giunto il momento di verificare in modo obiettivo i colli di bottiglia attuali del throughput. Individua esattamente i punti in cui gli interventi manuali rallentano la tua resa giornaliera. Ti invitiamo a richiedere uno studio di fattibilità a integratori di apparecchiature affidabili. Una valutazione personalizzata dell'architettura rivelerà opportunità di ottimizzazione nascoste per il tuo layout specifico.
R: L'implementazione di un sistema completamente automatizzato richiede solitamente dai 6 ai 12 mesi. Questa sequenza temporale copre la progettazione ingegneristica iniziale e la fabbricazione di apparecchiature personalizzate. Comprende inoltre rigorosi test di accettazione in fabbrica (FAT) prima della spedizione. Infine, gli ingegneri conducono il Site Acceptance Testing (SAT) dopo l'installazione per garantire la disponibilità operativa.
R: Sì, l'aggiornamento è del tutto possibile se pianificato in anticipo. È necessario utilizzare un approccio di progettazione modulare fin dall'inizio. La logica iniziale del trasportatore e le impronte della stazione di lavoro devono adattarsi alla futura integrazione robotica. Gli aggiornamenti graduali aiutano i produttori a distribuire le spese in conto capitale, aumentando al contempo la produzione in modo sicuro.
R: La saldatura laser e i test di fine linea (EOL) creano in genere i colli di bottiglia di stimolazione più significativi. La saldatura laser richiede estrema precisione e controlli di allineamento. I test EOL richiedono tempi prolungati per i cicli di carica e la convalida della sicurezza. I produttori spesso installano stazioni di test parallele per mitigare questi ritardi inevitabili.
R: Le linee flessibili gestiscono le differenze fisiche tramite strumenti robotizzati regolabili e sistemi di visione. Tuttavia, è la chimica a dettare le esigenze di sicurezza della struttura. I controlli ambientali e i sistemi antincendio devono essere classificati per i prodotti chimici più volatili trattati. L'aggiornamento dei protocolli di sicurezza è obbligatorio quando si passa dalle celle LFP a quelle NMC.


