
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-11-05 Pochodzenie: Strona


Skalowanie magazynowania energii i produkcji pojazdów elektrycznych stwarza ogromne przeszkody operacyjne. Musisz szybko zwiększyć przepustowość, zachowując standardy bezpieczeństwa charakteryzujące się zerową liczbą usterek. Równowaga między szybkością a precyzją to codzienna walka w hali produkcyjnej. Przekształcenie gołych komórek w gotowy moduł to proces niezwykle wymagający. Nawet niewielkie odchylenia produkcyjne podczas montażu mogą prowadzić do katastrofalnych awarii termicznych w późniejszym czasie. Dlatego wybór właściwej architektury sprzętu dla Twojego obiektu bezpośrednio decyduje o powodzeniu operacyjnym i zwrocie z inwestycji.
Zbadamy krytyczne etapy montażu modułu akumulatorowego i ocenimy różne strategie automatyzacji. Podczas konfigurowania układu dowiesz się, jak zrównoważyć cele w zakresie przepustowości z wydatkami kapitałowymi. W tym przewodniku omówiono elastyczność modułową, protokoły testowania końca linii i niezbędne integracje oprogramowania. Ostatecznie ten artykuł wyposaża liderów operacyjnych i inżynieryjnych w podejmowanie świadomych, przyszłościowych decyzji podczas porównywania możliwości sprzętu dostawców.
Spójność to zwrot z inwestycji: Precyzja na wczesnych etapach (sortowanie i klasyfikacja komórek) drastycznie zmniejsza liczbę awarii na końcu linii (EOL) i roszczenia gwarancyjne.
Automatyzacja dopasowuje się do wielkości: wybór pomiędzy automatyczną linią produkcyjną pakietów akumulatorów a konfiguracją półautomatyczną zależy ściśle od zapotrzebowania na wydajność, kosztów pracy i zróżnicowania asortymentu produktów.
Przyszłościowe zabezpieczenie jest obowiązkowe: elastyczna linia produkcyjna modułów PACK minimalizuje przestoje podczas zmiany architektury ogniw pryzmatycznych, woreczkowych lub cylindrycznych.
Integracja danych to standard: nowoczesne linie muszą być zintegrowane z systemami realizacji produkcji (MES), aby zapewnić pełną identyfikowalność i śledzenie zgodności.
Każdy Linia produkcyjna Battery PACK ma wysoce ustrukturyzowaną sekwencję. Podstawowym celem jest przekształcenie poszczególnych ogniw w bezpieczny moduł gotowy do zasilania. Wąskie gardła procesu często pojawiają się na etapach testowania i spawania. Nowoczesne linie produkcyjne rozwiązują te opóźnienia poprzez przetwarzanie równoległe i inteligentne trasowanie. Przeanalizujmy krok po kroku standardowy przepływ pracy.
Wariancja przychodzących komórek jest nieuniknioną rzeczywistością implementacyjną. Dostawcy dostarczają partie ogniw zawierające niewielkie odchylenia chemiczne. Zautomatyzowane stacje sortujące szybko mierzą napięcie obwodu otwartego (OCV) i rezystancję wewnętrzną (IR). Grupowanie ogniw według podobnych profili elektrycznych zapewnia długoterminową równowagę modułu. Pominięcie tego rygorystycznego etapu klasyfikacji drastycznie zwiększa przedwczesną degradację ogniw i awarie modułów.
Przygotowanie powierzchni pozostaje niepodlegającym negocjacjom etapem zapewniającym integralność spoiny. Producenci zazwyczaj porównują czyszczenie plazmowe z ablacją laserową w tym zadaniu. Technologie te usuwają mikroskopijne zanieczyszczenia i warstwy tlenków z zacisków akumulatora. Czyste powierzchnie gwarantują niższy opór elektryczny na połączeniach szyn zbiorczych. Niewłaściwe czyszczenie prowadzi bezpośrednio do słabych spoin i niebezpiecznego, miejscowego nagrzewania.
Zarządzanie temperaturą stwarza ogromny czynnik ryzyka podczas układania ogniw. Zautomatyzowane systemy dozowania nakładają materiały interfejsu termicznego (TIM) równomiernie na podstawę modułu. To precyzyjne zastosowanie zapobiega niebezpiecznym, zlokalizowanym gorącym punktom. Stała objętość TIM chroni moduł końcowy przed niekontrolowanymi zdarzeniami termicznymi. Klejenie ręczne często powoduje powstawanie niebezpiecznych szczelin powietrznych pod ogniwami.
Wybierając technologie łączenia, inżynierowie muszą ustalić rygorystyczne kryteria oceny. Zwykle porównujesz spawanie laserowe z łączeniem drutem ultradźwiękowym. Spawanie laserowe zapewnia dużą prędkość operacyjną i profile głębokiej penetracji. Doskonale sprawdza się w zastosowaniach motoryzacyjnych o dużej objętości. I odwrotnie, łączenie drutów ultradźwiękowych zapewnia łatwiejsze możliwości przeróbek. Cienkie przewody łączące działają również jako fizyczne bezpieczniki podczas ekstremalnych zdarzeń przetężenia.
Mocowanie systemu zarządzania baterią wymaga delikatnej precyzji. Prawidłowe poprowadzenie przewodów wykrywających napięcie ma kluczowe znaczenie dla dokładnego monitorowania. Wreszcie uszczelnienie obudowy zewnętrznej zapewnia solidną ochronę środowiska. Końcowy montaż przechodzi testy IP67 lub IP68. Ten krok potwierdza całkowitą odporność na wilgoć i kurz przed wysyłką.
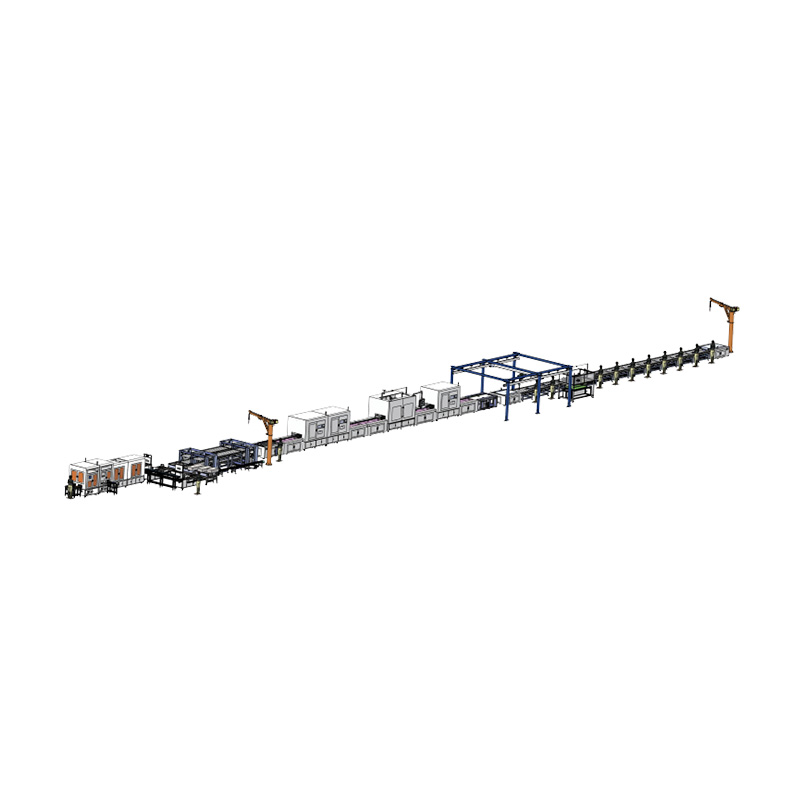
Wybór odpowiedniego poziomu automatyzacji wymaga jasnych ram decyzyjnych. Musisz obiektywnie ocenić dojrzałość swojej firmy, skalę produktu i regionalną dynamikę siły roboczej.
A Półautomatyczna linia produkcyjna PACK skutecznie dopasowuje się do określonych profili operacyjnych. Doskonale sprawdza się w środowiskach prototypowych i niskonakładowych seriach produkcyjnych. Obiekty regionalne borykające się z niższymi kosztami pracy również w dużym stopniu korzystają z tej konfiguracji. Wymaga znacznie niższych początkowych nakładów inwestycyjnych. Rozwiązywanie problemów mechanicznych jest często szybsze i mniej skomplikowane. Wiąże się to jednak z większym ryzykiem błędu ludzkiego. Etapy krytyczne dla jakości, takie jak prowadzenie drutu lub ręczne dozowanie, charakteryzują się niespójną obsługą ręczną.
I odwrotnie, Linia produkcyjna automatycznej baterii PACK jest przeznaczona na masową skalę produkcyjną. Nadaje się do gigafabryk, wielkoseryjnych pojazdów elektrycznych i produkcji ESS na skalę sieciową. Te solidne systemy wymagają wysokich inwestycji w kapitał początkowy. Wymagają również rygorystycznych okresów integracji przed uruchomieniem. Zapewniają jednak niezrównane czasy cykli i ścisłą powtarzalność procesów. Przy pełnej wydajności osiągają znacznie niższy koszt jednostkowy.
Przed zakupem należy dokładnie modelować stosunek kosztów do wyników. Oblicz swój próg rentowności, biorąc pod uwagę długoterminową redukcję zatrudnienia. Uwzględnij oczekiwaną minimalizację dziennych stawek złomu. Nie zapomnij uwzględnić zysków z wyższej dziennej wydajności.
Metryka oceny |
Architektura półautomatyczna |
W pełni automatyczna architektura |
|---|---|---|
Początkowe wydatki kapitałowe |
Niższe inwestycje; łatwiejsza akceptacja finansowania. |
Wysoka inwestycja; wymaga dużego kapitału. |
Czas cyklu i przepustowość |
Umiarkowany; w zależności od szybkości operatora. |
Wyjątkowo wysoki; według ograniczeń maszyny. |
Spójność procesu |
Zmienny; podatne na błędy w ręcznej obsłudze. |
Niezwykle wysoki; ścisła powtarzalność wymiarowa. |
Najlepsze dopasowanie aplikacji |
Prototypowanie, miks niskonakładowy, rynki niszowe. |
Gigafabryki, platformy masowego pojazdu elektrycznego, sieci ESS. |
Branża magazynowania energii stale zmierza w stronę akumulatorów o zróżnicowanym składzie chemicznym. Kształty szybko ewoluują od dużych cylindrycznych ogniw do wariantów pryzmatycznych i woreczkowych. Elastyczność służy nowoczesnym producentom jako kluczowa strategia ograniczania ryzyka.
Tradycyjne sztywne linie stanowią poważne wyzwanie w zakresie przezbrajania. Przejście z ogniw cylindrycznych 4680 na formaty pryzmatyczne powoduje ogromne zakłócenia. Koszty finansowe wymiany wytrzymałych opraw są astronomiczne. Przestoje obiektów podczas tych zmian bezpośrednio wpływają na roczne marże zysku.
Wdrażanie a Elastyczna linia produkcyjna Module PACK eliminuje te uporczywe wąskie gardła. Dostosowanie sprzętu do nowych wymagań rynku staje się usprawnionym procesem.
Podstawowe cechy nowoczesnej linii elastycznej obejmują:
Modułowa konstrukcja stacji roboczej: możesz łatwo wymieniać moduły typu plug-and-play na różne technologie łączenia.
Regulowane mechanizmy narzędziowe: Przenośniki i zaciski szybko dostosowują się do zmieniających się wymiarów modułów.
Robotyka sterowana wizyjnie: zrobotyzowane efektory końcowe wykorzystują kamery do płynnego radzenia sobie z nieprzewidywalnymi tolerancjami wymiarowymi.
Dowody branżowe zdecydowanie potwierdzają tę zmianę architektoniczną. Producenci stosujący elastyczne konfiguracje zgłaszają nawet o 40% krótsze czasy przezbrajania. Ta elastyczność operacyjna bezpośrednio chroni marże brutto podczas nagłych zmian produktowych.
Zapewnienie jakości jest niezbędne dla godnej zaufania i autorytatywnej produkcji. Każdy ukończony moduł musi przejść rygorystyczną weryfikację przed opuszczeniem obiektu. Testy te gwarantują długotrwałe bezpieczeństwo i wydajność.
Krytyczna walidacja EOL obejmuje kilka specjalistycznych procedur:
Testowanie cyklu ładowania i rozładowania: weryfikuje wydajność operacyjną i potwierdza stabilność termiczną pod obciążeniem.
Weryfikacja komunikacji BMS: Linia zapewnia, że sterownik główny prawidłowo odczytuje dane z czujnika.
Testowanie rezystancji wysokiego napięcia i izolacji: Kontrole wytrzymałości dielektrycznej zapobiegają przyszłym zwarciom.
Testowanie szczelności i szczelności: Metody spadku ciśnienia sprawdzają pętle chłodziwa i obudowy zewnętrzne.
Globalna zgodność opiera się całkowicie na solidnej cyfrowej identyfikowalności. Nowoczesne linie płynnie integrują się z systemami realizacji produkcji (MES). Każde gotowe opakowanie musi posiadać wszechstronnego cyfrowego bliźniaka. MES stale śledzi partie surowców i określone parametry spawania. Wiąże poszczególne wyniki testów bezpośrednio z unikalnymi numerami seryjnymi. To skrupulatne śledzenie spełnia rygorystyczne światowe standardy motoryzacyjne. Jeśli wystąpi awaria na miejscu, inżynierowie mogą natychmiast wyodrębnić dokładną partię produkcyjną.
Przejście od planowania do zaopatrzenia wymaga systematycznej oceny dostawców. Należy utworzyć krótką listę integratorów w oparciu o całościową kompatybilność obiektów. Zawężenie opcji pozwala uniknąć kosztownych opóźnień w instalacji.
Najpierw dokładnie oceń powierzchnię obiektu i wymagania dotyczące mediów. Szybka automatyzacja wymaga dużej powierzchni do poruszania się robotów. Zapoznaj się z wymaganiami dotyczącymi poboru mocy szczytowej dla ciężkich stacji spawania laserowego. Upewnij się, że Twoje systemy HVAC mogą stale utrzymywać rygorystyczny poziom wilgotności w suchym pomieszczeniu.
Następnie oceń ekosystem dostawców i ciągłe wsparcie inżynieryjne. Sprzęt to tylko jedna część złożonego równania zakupów. Integratorów należy oceniać na podstawie możliwości konserwacji posprzedażnej. Sprawdź dostępność części zamiennych w określonym regionie geograficznym. Negocjuj rygorystyczne lokalne umowy dotyczące poziomu usług (SLA), aby zminimalizować nieplanowane przestoje w produkcji.
Wreszcie, wymagaj od swoich dostawców sprzętu agnostycyzmu w zakresie oprogramowania. Twoja nowa linia będzie wykorzystywać systemy sterowania PLC i SCADA. Systemy te muszą bezproblemowo komunikować się z istniejącym oprogramowaniem dla przedsiębiorstw. Za wszelką cenę unikaj blokowania danych zastrzeżonych. Otwarta architektura gwarantuje, że przyszłe aktualizacje oprogramowania pozostaną opłacalne i proste.
Kompletny akumulator jest tak niezawodny, jak linia montażowa, na której jest zbudowany. Precyzja inżynieryjna na hali produkcyjnej bezpośrednio wpływa na bezpieczeństwo w terenie i reputację marki. Przyspieszanie procesu integracji często skutkuje słabymi wynikami produkcji.
Pamiętaj o tych strategicznych działaniach:
Stawiaj na pierwszym miejscu stabilność i powtarzalność procesu, a nie samą prędkość operacyjną.
Zapewnij pełną identyfikowalność danych na każdym etapie produkcji.
Zainwestuj w elastyczne narzędzia, aby bezpiecznie dostosować się do przyszłych składów chemicznych akumulatorów.
Współpracuj z integratorami oferującymi solidne lokalne wsparcie w zakresie konserwacji.
Nadszedł czas, aby obiektywnie sprawdzić obecne wąskie gardła w przepustowości. Zaplanuj dokładnie, gdzie ręczne interwencje spowalniają Twoje dzienne plony. Zachęcamy do zwrócenia się o studium wykonalności do zaufanych integratorów sprzętu. Dostosowana ocena architektury ujawni ukryte możliwości optymalizacji dla konkretnego układu.
Odp.: Wdrożenie w pełni zautomatyzowanego systemu zajmuje zwykle od 6 do 12 miesięcy. Ten harmonogram obejmuje wstępny projekt techniczny i produkcję sprzętu na zamówienie. Obejmuje również rygorystyczne testy akceptacji fabrycznej (FAT) przed wysyłką. Na koniec inżynierowie przeprowadzają testy odbiorowe (SAT) po instalacji, aby zagwarantować gotowość operacyjną.
Odpowiedź: Tak, aktualizacja jest całkowicie możliwa, jeśli zostanie zaplanowana wcześniej. Od początku należy zastosować podejście modułowe. Początkowa logika przenośnika i wymiary stacji roboczej muszą uwzględniać przyszłą integrację robotów. Stopniowe aktualizacje pomagają producentom rozłożyć wydatki kapitałowe przy jednoczesnym bezpiecznym skalowaniu produkcji.
Odp.: Spawanie laserowe i testowanie końca linii (EOL) zwykle tworzą najbardziej znaczące wąskie gardła w stymulacji. Spawanie laserowe wymaga ekstremalnej precyzji i kontroli wyrównania. Testowanie EOL wymaga dłuższego czasu cykli ładowania i weryfikacji bezpieczeństwa. Producenci często instalują równoległe stacje testowe, aby złagodzić te nieuniknione opóźnienia.
Odp.: Elastyczne linie radzą sobie z różnicami fizycznymi dzięki regulowanym zrobotyzowanym narzędziom i systemom wizyjnym. Jednak chemia dyktuje potrzeby bezpieczeństwa obiektu. Twoje systemy kontroli środowiska i tłumienia ognia muszą być przystosowane do najbardziej lotnych przetwarzanych substancji chemicznych. Aktualizacja protokołów bezpieczeństwa jest obowiązkowa w przypadku przełączania między ogniwami LFP i NMC.


