
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-05 Origen: Sitio


La ampliación del almacenamiento de energía y la fabricación de vehículos eléctricos presenta enormes obstáculos operativos. Debe aumentar el rendimiento rápidamente y al mismo tiempo mantener estándares de seguridad sin defectos. Equilibrar la velocidad con la precisión es una lucha diaria constante en la fábrica. La transición de celdas desnudas a un módulo completo es un proceso de mucho riesgo. Incluso variaciones menores en la fabricación durante el ensamblaje pueden provocar fallas térmicas catastróficas más adelante en el campo. Por lo tanto, seleccionar la arquitectura de equipo correcta para sus instalaciones dicta directamente su éxito operativo y el retorno de su inversión.
Exploraremos las etapas críticas del ensamblaje del módulo de batería y evaluaremos diferentes estrategias de automatización. Aprenderá cómo equilibrar los objetivos de rendimiento con los gastos de capital al configurar su diseño. Esta guía explora la flexibilidad modular, los protocolos de prueba de final de línea y las integraciones de software esenciales. En última instancia, este artículo equipa a los líderes de operaciones e ingeniería para tomar decisiones informadas y preparadas para el futuro al comparar las capacidades de los equipos de los proveedores.
La consistencia es retorno de la inversión: la precisión en las primeras etapas (clasificación y clasificación de células) reduce drásticamente las tasas de fallas de final de línea (EOL) y los reclamos de garantía.
La automatización coincide con el volumen: la elección entre una línea de producción automática de PAQUETES de baterías y una configuración semiautomática depende estrictamente de las demandas de rendimiento, los costos de mano de obra y la variación de la combinación de productos.
La preparación para el futuro es obligatoria: una línea de producción de PACK de módulos flexibles minimiza el tiempo de inactividad al cambiar entre arquitecturas de celdas prismáticas, de bolsa o cilíndricas.
La integración de datos es estándar: las líneas modernas deben integrarse con los sistemas de ejecución de fabricación (MES) para una trazabilidad completa y un seguimiento del cumplimiento.
Cada La línea de producción Battery PACK sigue una secuencia altamente estructurada. El objetivo principal es transformar células individuales en un módulo seguro y listo para funcionar. Los cuellos de botella en el proceso ocurren con frecuencia durante las etapas de prueba y soldadura. Las líneas de fabricación modernas resuelven estos retrasos mediante procesamiento paralelo y enrutamiento inteligente. Examinemos el flujo de trabajo estándar paso a paso.
La variación de celda entrante es una realidad de implementación inevitable. Los proveedores entregan lotes de células que contienen ligeras desviaciones químicas. Las estaciones de clasificación automatizadas miden rápidamente el voltaje de circuito abierto (OCV) y la resistencia interna (IR). La agrupación de celdas por perfiles eléctricos similares garantiza el equilibrio del módulo a largo plazo. Saltarse este riguroso paso de clasificación aumenta drásticamente la degradación prematura de las células y la falla del módulo.
La preparación de la superficie sigue siendo un paso no negociable para la integridad de la soldadura. Los fabricantes suelen evaluar la limpieza con plasma frente a la ablación con láser para esta tarea. Estas tecnologías eliminan los contaminantes microscópicos y las capas de óxido de los terminales de la batería. Las superficies limpias garantizan una menor resistencia eléctrica en las conexiones de las barras. Una mala limpieza provoca directamente soldaduras débiles y peligrosos calentamientos localizados.
La gestión térmica plantea un factor de riesgo enorme durante el apilamiento de celdas. Los sistemas de dispensación automatizados aplican materiales de interfaz térmica (TIM) de manera uniforme en toda la base del módulo. Esta aplicación de precisión evita puntos calientes localizados peligrosos. El volumen constante de TIM protege el módulo final contra eventos de descontrol térmico. El pegado manual a menudo produce peligrosas bolsas de aire debajo de las celdas.
Los ingenieros deben establecer criterios de evaluación estrictos al seleccionar tecnologías de unión. Por lo general, comparará la soldadura láser con la unión de cables ultrasónicos. La soldadura láser ofrece alta velocidad operativa y perfiles de penetración profunda. Se adapta perfectamente a aplicaciones automotrices de gran volumen. Por el contrario, la unión de cables ultrasónicos proporciona capacidades de retrabajo más fáciles. Los delgados cables de unión también actúan como fusibles físicos durante eventos extremos de sobrecorriente.
La instalación del sistema de gestión de baterías requiere una precisión delicada. El enrutamiento adecuado de los cables sensores de voltaje es crucial para un monitoreo preciso. Por último, sellar la carcasa exterior garantiza una sólida protección medioambiental. El conjunto final se somete a pruebas IP67 o IP68. Este paso confirma la resistencia absoluta a la humedad y al polvo antes del envío.
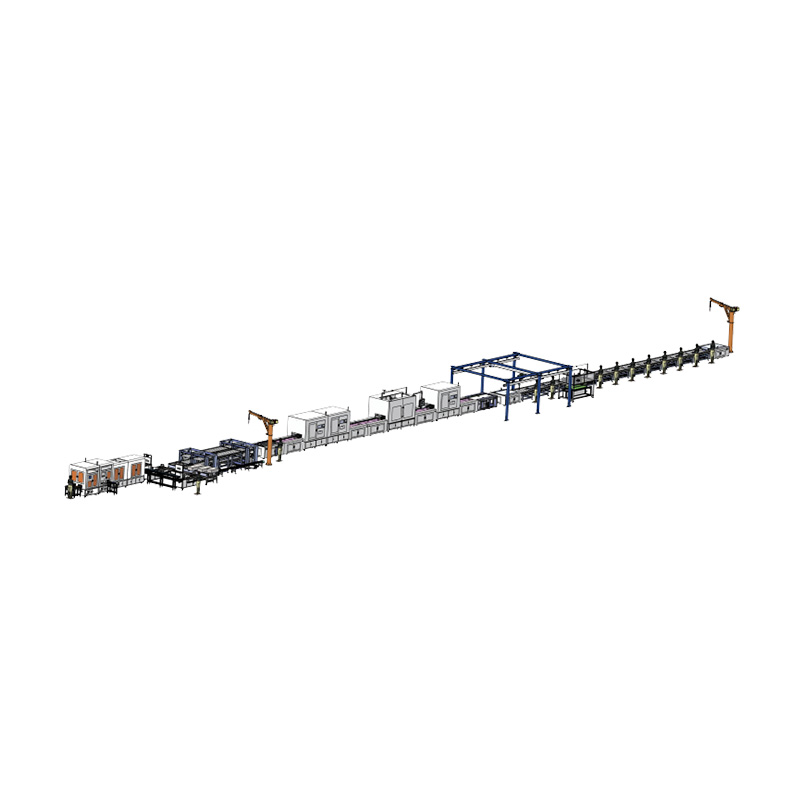
Seleccionar el nivel de automatización correcto requiere un marco de decisión claro. Debe evaluar objetivamente la madurez de su negocio, la escala de productos y la dinámica laboral regional.
A La línea de producción de PACK semiautomática se adapta eficazmente a perfiles operativos específicos. Destaca en entornos de creación de prototipos y tiradas de producción de bajo volumen. Las instalaciones regionales que enfrentan costos laborales más bajos también se benefician enormemente de esta configuración. Requiere un gasto de capital inicial significativamente menor. La resolución de problemas mecánicos suele ser más rápida y menos compleja. Sin embargo, conlleva un mayor riesgo de error humano. Los pasos críticos para la calidad, como el enrutamiento de cables o la dispensación manual, sufren de un manejo manual inconsistente.
Por el contrario, un La línea de producción automática de PAQUETES de baterías tiene como objetivo una escala de fabricación masiva. Se adapta a las gigafábricas, los vehículos eléctricos de gran volumen y la producción de ESS a escala de red. Estos sistemas robustos exigen una alta inversión de capital inicial. También requieren períodos de integración rigurosos antes del lanzamiento. Sin embargo, ofrecen tiempos de ciclo inigualables y una estricta repetibilidad del proceso. A plena capacidad, logran un costo por unidad sustancialmente menor.
Debe modelar cuidadosamente la relación costo-resultado antes de comprar. Calcule su punto de equilibrio teniendo en cuenta la reducción de mano de obra a largo plazo. Incluir la minimización esperada de las tasas diarias de desperdicio. No olvide tener en cuenta las ganancias de ingresos derivadas del mayor rendimiento diario.
Métrica de evaluación |
Arquitectura semiautomática |
Arquitectura completamente automática |
|---|---|---|
Gasto de capital inicial |
Menor inversión; aprobación de financiación más sencilla. |
Alta inversión; requiere un amplio capital. |
Tiempo de ciclo y rendimiento |
Moderado; dependiendo de la velocidad del operador. |
Excepcionalmente alto; regulado por los límites de la máquina. |
Consistencia del proceso |
Variable; propenso a errores de manipulación manual. |
Extremadamente alto; repetibilidad dimensional estricta. |
Mejor ajuste de aplicación |
Creación de prototipos, mezcla de bajo volumen, nichos de mercado. |
Gigafábricas, plataformas masivas de vehículos eléctricos, redes ESS. |
La industria del almacenamiento de energía cambia constantemente hacia diversas químicas de baterías. Los factores de forma evolucionan rápidamente desde grandes células cilíndricas hasta variantes prismáticas y de bolsa. La flexibilidad sirve como una estrategia crítica de mitigación de riesgos para los fabricantes modernos.
Las líneas rígidas tradicionales presentan un grave desafío de reequipamiento. Pasar de 4.680 celdas cilíndricas a formatos prismáticos provoca una enorme disrupción. El costo financiero de reemplazar accesorios de hardware es astronómico. El tiempo de inactividad de las instalaciones durante estas transiciones afecta directamente los márgenes de beneficio anuales.
Implementando un La línea de producción de módulos flexibles PACK elimina estos cuellos de botella persistentes. Adaptar sus equipos a las nuevas demandas del mercado se convierte en un proceso ágil.
Las características principales de una línea flexible moderna incluyen:
Diseño de estación de trabajo modular: puede intercambiar fácilmente módulos plug-and-play para diferentes tecnologías de unión.
Mecanismos de herramientas ajustables: los transportadores y las abrazaderas se adaptan rápidamente a las diferentes dimensiones de los módulos.
Robótica guiada por visión: los efectores finales robóticos utilizan cámaras para manejar tolerancias dimensionales impredecibles sin problemas.
La evidencia de la industria respalda firmemente este cambio arquitectónico. Los fabricantes que utilizan configuraciones flexibles informan tiempos de cambio hasta un 40% más rápidos. Esta agilidad operativa protege directamente los márgenes brutos durante cambios repentinos de productos.
La garantía de calidad es esencial para una fabricación confiable y autorizada. Cada módulo completado debe someterse a una rigurosa validación antes de salir de las instalaciones. Estas pruebas garantizan seguridad y rendimiento a largo plazo.
La validación crítica de EOL implica varios procedimientos especializados:
Prueba del ciclo de carga y descarga: valida la capacidad operativa y confirma la estabilidad térmica bajo carga.
Verificación de comunicación BMS: la línea garantiza que el controlador maestro lea los datos del sensor correctamente.
Pruebas de resistencia de aislamiento y de alto voltaje: las comprobaciones de resistencia dieléctrica evitan futuros cortocircuitos.
Pruebas de estanqueidad y fugas: los métodos de caída de presión validan los circuitos de refrigerante y las carcasas externas.
El cumplimiento global depende completamente de una trazabilidad digital sólida. Las líneas modernas se integran perfectamente en los sistemas de ejecución de fabricación (MES). Cada paquete terminado debe poseer un gemelo digital completo. El MES realiza un seguimiento constante de los lotes de materia prima y de los parámetros de soldadura específicos. Vincula los resultados de las pruebas individuales directamente a números de serie únicos. Este seguimiento meticuloso cumple con estrictos estándares automotrices globales. Si se produce una falla en el campo, los ingenieros pueden aislar el lote de producción exacto al instante.
La transición de la planificación a la adquisición requiere una evaluación sistemática de los proveedores. Debe seleccionar integradores según la compatibilidad integral de las instalaciones. Reducir sus opciones evita costosos retrasos en la instalación.
En primer lugar, evalúe minuciosamente el espacio que ocupan sus instalaciones y los requisitos de servicios públicos. La automatización de alta velocidad exige un espacio sustancial para el movimiento robótico. Revise los requisitos de consumo máximo de energía para estaciones de soldadura láser pesadas. Asegúrese de que sus sistemas HVAC puedan mantener niveles estrictos de humedad en la habitación seca de manera consistente.
A continuación, evalúe el ecosistema de proveedores y el soporte de ingeniería continuo. El hardware es sólo una parte de la compleja ecuación de compra. Debe evaluar los integradores en función de las capacidades de mantenimiento posventa. Verifique la disponibilidad de repuestos dentro de su región geográfica específica. Negocie estrictos acuerdos de nivel de servicio (SLA) locales para minimizar el tiempo de inactividad de producción no planificado.
Por último, exija agnosticismo sobre el software a sus proveedores de equipos. Su nueva línea utilizará sistemas de control PLC y SCADA. Estos sistemas deben comunicarse sin problemas con el software empresarial existente. Evite a toda costa el bloqueo de datos de propiedad exclusiva. La arquitectura abierta garantiza que las futuras actualizaciones de software sigan siendo rentables y sencillas.
Un paquete de baterías completo es tan confiable como la línea de montaje que lo construye. La precisión de la ingeniería en la fábrica influye directamente en la seguridad en el campo y la reputación de la marca. Acelerar el proceso de integración a menudo produce malos resultados de fabricación.
Tenga en cuenta estos elementos de acción estratégica:
Priorice la estabilidad y repetibilidad del proceso sobre la velocidad operativa bruta.
Garantice una trazabilidad absoluta de los datos en cada etapa de fabricación.
Invierta en herramientas flexibles para adaptarse a las futuras químicas de las baterías de forma segura.
Asóciese junto con integradores que ofrezcan un sólido soporte de mantenimiento local.
Es hora de auditar objetivamente los cuellos de botella de rendimiento actuales. Identifica exactamente dónde las intervenciones manuales ralentizan tu rendimiento diario. Le animamos a solicitar un estudio de viabilidad a integradores de equipos de confianza. Una evaluación de arquitectura personalizada revelará oportunidades de optimización ocultas para su diseño específico.
R: La implementación de un sistema totalmente automatizado normalmente requiere de 6 a 12 meses. Este cronograma cubre el diseño de ingeniería inicial y la fabricación de equipos personalizados. También incluye rigurosas pruebas de aceptación en fábrica (FAT) antes del envío. Finalmente, los ingenieros realizan pruebas de aceptación del sitio (SAT) después de la instalación para garantizar la preparación operativa.
R: Sí, la actualización es totalmente posible si se planifica con antelación. Debe utilizar un enfoque de diseño modular desde el principio. La lógica del transportador inicial y las huellas de la estación de trabajo deben adaptarse a la futura integración robótica. Las actualizaciones graduales ayudan a los fabricantes a distribuir los gastos de capital mientras aumentan la producción de manera segura.
R: La soldadura láser y las pruebas de fin de línea (EOL) suelen crear los cuellos de botella de estimulación más importantes. La soldadura láser requiere controles de alineación y precisión extrema. Las pruebas EOL exigen más tiempo para los ciclos de carga y la validación de seguridad. Los fabricantes suelen instalar estaciones de prueba paralelas para mitigar estos retrasos inevitables.
R: Las líneas flexibles manejan las diferencias físicas mediante herramientas robóticas ajustables y sistemas de visión. Sin embargo, la química dicta las necesidades de seguridad de las instalaciones. Sus controles ambientales y sistemas de extinción de incendios deben estar clasificados para los productos químicos más volátiles procesados. La actualización de los protocolos de seguridad es obligatoria al cambiar entre celdas LFP y NMC.


