
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-10 Origen: Sitio


La fabricación de paquetes de baterías ha cambiado drásticamente en los últimos años. Las demandas de densidad de energía continúan aumentando rápidamente en toda la industria. Los fabricantes se están alejando activamente de las técnicas manuales obsoletas. La soldadura por puntos automatizada por ambos lados influye en gran medida en los estándares de producción modernos.
El desafío central de la ingeniería sigue siendo muy claro. Los productores deben asegurar un contacto eléctrico constante entre las células individuales. Deben lograrlo sin causar ninguna degradación térmica a los componentes sensibles. El calor daña rápidamente los delicados núcleos de la batería.
Este artículo evalúa cómo la arquitectura del equipo afecta el rendimiento general del paquete. Exploramos cómo un La máquina de soldadura por puntos del módulo de batería influye directamente en la confiabilidad a largo plazo. Aprenderá sobre el rendimiento del ensamblaje, la velocidad del proceso y los criterios críticos de calidad de la soldadura. También desglosamos los parámetros exactos necesarios para un éxito sostenido en la fabricación.
Uniformidad: cómo la soldadura de doble cara elimina las 'uniones frías' al equilibrar la distribución del calor desde ambos lados de la interfaz de barra colectora/pestaña.
Rendimiento: aumento de la velocidad de montaje mediante la integración automática de la máquina de soldadura de doble cara en comparación con los métodos tradicionales de una sola cara.
Integridad: Reducir la resistencia interna y los riesgos de microfisuras inherentes a las conexiones de celdas de batería de alta tensión.
Verificación: Por qué la integridad de la soldadura estructural es un requisito previo para el cumplimiento de la seguridad en los sistemas de almacenamiento de energía y vehículos eléctricos.
Comenzamos examinando las limitaciones de los métodos de ensamblaje más antiguos. Los enfoques unilaterales presentan distintos obstáculos de ingeniería para los paquetes de alta densidad. Los problemas de concentración de calor afectan constantemente a estos sistemas heredados. Las zonas afectadas por el calor (ZAT) desiguales ocurren con frecuencia durante el proceso de fusión. La corriente eléctrica fluye completamente a través de un único punto de entrada. El material directamente debajo del electrodo absorbe energía térmica intensa y localizada. Mientras tanto, el bando contrario se mantiene significativamente más frío. Este grave desequilibrio de temperatura distorsiona la estructura metálica y debilita la articulación.
Los fabricantes también se enfrentan al peligroso fenómeno de fallo 'invisible'. La unión externa a menudo parece perfectamente aceptable para los inspectores visuales. Sin embargo, la superficie de contacto inferior sigue estando insuficientemente soldada. A esto lo llamamos el problema de verificación de conexión. No es fácil detectar una capa inferior débil mediante controles visuales estándar. Un estándar La máquina de soldadura de una cara lucha por garantizar una profundidad de penetración total. Los operadores sólo ven la decoloración de la superficie superior.
La fatiga del material introduce otro riesgo enorme para los ingenieros. La distribución asimétrica de la tensión perjudica gravemente la estabilidad mecánica. Los vehículos eléctricos operan diariamente en entornos hostiles y de alta vibración. Las soldaduras desiguales se agrietan bajo tensión mecánica constante. Las conexiones fallan prematuramente durante el uso riguroso en el campo. Los estándares de la industria exigen pruebas de vibración integrales para todos los módulos de batería. Sin duda, una junta débil y asimétrica no superará estos estrictos controles de cumplimiento de seguridad.
Depender completamente de la decoloración de la superficie para juzgar la resistencia mecánica.
Ignorar los datos de fuerza de tracción física durante las pruebas iniciales del lote.
No tener en cuenta las diferencias de expansión térmica entre la barra colectora y el terminal de la celda.
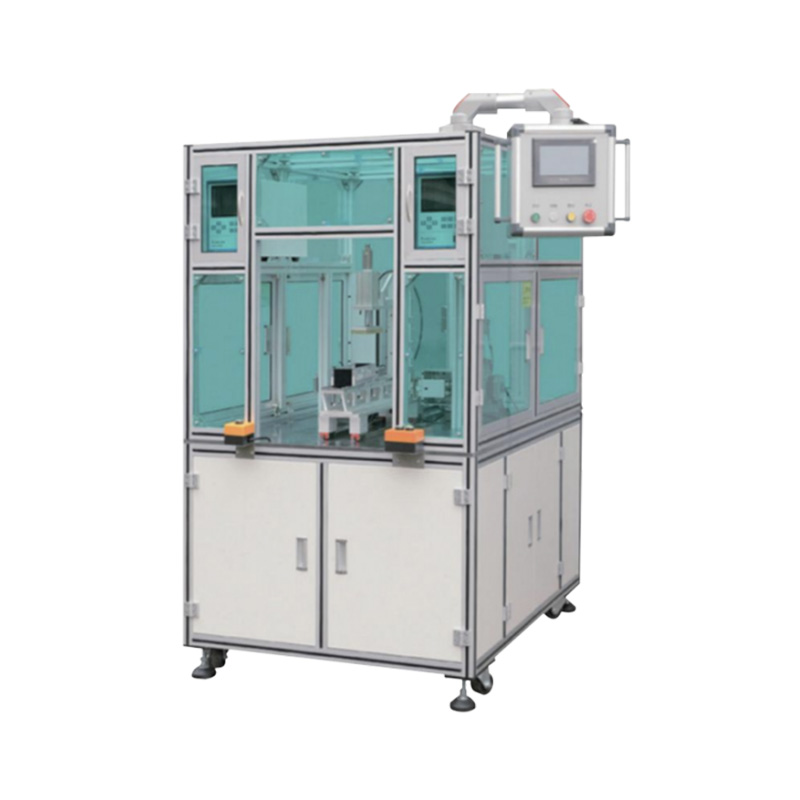
El suministro bilateral de energía cambia por completo el panorama manufacturero. Un moderno La máquina de soldadura automática de doble cara transforma el ensamblaje del módulo desde cero. Vemos perfiles térmicos perfectamente equilibrados durante el proceso de unión. El sistema entrega energía simultáneamente desde ambos lados de la conexión. El calor se distribuye uniformemente entre la barra colectora y la pestaña subyacente. Esto elimina los severos gradientes de temperatura que se encuentran en los métodos más antiguos. Los materiales se funden y fusionan simétricamente.
Naturalmente, este enfoque equilibrado sigue una mayor integridad estructural. La penetración bilateral mejora drásticamente la resistencia al contacto. El proceso reduce los puntos de resistencia eléctrica localizados en todo el conjunto. La fusión simétrica crea una pepita de soldadura más fuerte y mucho más uniforme. La vía eléctrica se vuelve altamente eficiente. La energía fluye libremente sin atascos en una articulación mal fusionada. Una resistencia interna más baja previene directamente eventos peligrosos de fuga térmica.
La transición a la automatización acelera aún más estos beneficios estructurales. Los equipos modernos utilizan actuadores de precisión altamente avanzados. Gestionan la presión de contacto variable sin esfuerzo durante carreras de alta velocidad. Una presión de sujeción constante garantiza que las pepitas de soldadura sean repetibles en cada ciclo. Los módulos de múltiples celdas requieren miles de conexiones perfectas para funcionar correctamente. La automatización garantiza esta coherencia crítica en todo el paquete de baterías.
Calibre los sensores de presión del actuador semanalmente para mantener la precisión de la fuerza de sujeción.
Implemente programas de limpieza de rutina para los electrodos superiores e inferiores.
Verifique la alineación bilateral antes de comenzar cualquier lote de producción a gran escala.
Los ingenieros deben evaluar cuidadosamente la tecnología de suministro de energía subyacente. Frecuentemente comparamos un moderno Máquina de soldadura por puntos de transistores frente a los métodos tradicionales. Las distintas diferencias tienen un gran impacto en la seguridad general de la batería y en las tasas de rendimiento.
La precisión del control de pulsos distingue a los sistemas de transistores de la tecnología tradicional. Funcionan sin problemas en modos de corriente constante o voltaje constante. Estos modos específicos proporcionan el máximo control sobre la curva de suministro de energía. Las pestañas de la batería requieren entradas de calor altamente personalizadas para fusionarse correctamente. La tecnología de transistores previene activamente la quema excesiva accidental o la soldadura insuficiente.
La precisión de microsegundos define el proceso moderno de descarga de energía. La descarga ultrarrápida limita significativamente el daño a los electrodos durante miles de ciclos. El proceso de fusión ocurre tan rápidamente que el calor no puede propagarse. La energía térmica no tiene tiempo de migrar al núcleo de la batería. Protegemos con éxito la sensible química interna. Los electrodos de cobre o tungsteno también duran considerablemente más entre los ciclos de vendaje obligatorios.
La coherencia del proceso depende enteramente de la supervisión digital de circuito cerrado. Los sensores incorporados brindan información instantánea y en tiempo real sobre la calidad de la soldadura. La máquina ajusta dinámicamente sus parámetros eléctricos durante el pulso. Esta capacidad reduce enormemente las tasas de desperdicio en comparación con los soldadores de CA más antiguos. Los sistemas tradicionales de descarga de condensadores no pueden ajustarse a mitad del pulso. Los sistemas de transistores de circuito cerrado garantizan que cada unión cumpla con especificaciones de ingeniería exactas.
Título de la tabla: Características de calidad de la soldadura por fuente de energía
Tipo de tecnología |
Capacidad de control de pulso |
Impacto térmico en el núcleo de la batería |
Bucle de retroalimentación en tiempo real |
|---|---|---|---|
Corriente alterna (CA) |
Bajo (dependiente de la onda sinusoidal) |
Alto (aplicación de calor extendida) |
Ninguno |
Descarga del condensador (CD) |
Moderado (pico fijo) |
Medio (Rápido, pero descontrolado) |
Ninguno |
Transistor / Alta Frecuencia |
Muy alta (precisión de onda cuadrada) |
Muy bajo (duración de microsegundos) |
Sí (ajuste de circuito cerrado) |
Seleccionar el equipo adecuado requiere criterios de evaluación estrictos. Debemos mirar mucho más allá de las especificaciones operativas básicas. Los fabricantes deberían centrarse intensamente en cuatro pilares principales de rendimiento.
Rendimiento y escalabilidad: la velocidad de montaje determina su competitividad en el mercado. Debe estimar los ciclos por módulo con precisión antes de comprarlo. Las capacidades de indexación automatizada determinan en gran medida esta velocidad general. La máquina debe moverse con rapidez y precisión entre las posiciones de las celdas. Los rápidos tiempos de transición se traducen en enormes ganancias de producción diaria.
Control de calidad integrado (QC): el registro completo de datos es completamente obligatorio en la actualidad. El cumplimiento normativo requiere una trazabilidad total para las aplicaciones automotrices. El sistema debe monitorear continuamente las métricas de resistencia de la soldadura. Debe registrar los parámetros exactos de voltaje y corriente para cada articulación. Estos datos resultan invaluables durante las auditorías de seguridad.
Flexibilidad: los diseños de las mochilas evolucionan y cambian rápidamente. La máquina debe manejar distintos espesores de lengüeta con facilidad. Debe fusionar pilas de múltiples materiales sin cambios importantes de hardware. Las transiciones cobre-níquel presentan desafíos metalúrgicos únicos. Las pestañas de aluminio requieren ajustes de parámetros muy específicos para atravesar las capas de óxido.
Riesgos operativos: el tiempo de inactividad no planificado detiene la producción y destruye los márgenes. Evalúe cuidadosamente las ventanas de mantenimiento recomendadas. Supervise de cerca los ciclos de desgaste de los electrodos durante las pruebas. Evaluar la facilidad de recalibrar el software para nuevos diseños de módulos. La interfaz de usuario debe permitir cambios rápidos para los operadores.
Pasar de un concepto teórico a una producción activa requiere una hoja de ruta estructurada. No se puede simplemente instalar la máquina, enchufarla y comenzar a fabricar. Recomendamos un enfoque estricto y gradual para la integración de estos complejos sistemas automatizados.
El Diseño para la Fabricación (DFM) representa el primer paso absoluto. Los ingenieros deben alinear la geometría de la pestaña correctamente durante la fase CAD. La accesibilidad a los electrodos sigue siendo crucial para el funcionamiento de las máquinas de doble cara. Tanto los electrodos superiores como los inferiores necesitan caminos claros y sin obstáculos hasta la articulación. Las geometrías complejas de los paquetes a menudo bloquean por completo el acceso físico. Las primeras revisiones del DFM evitan estos costosos enfrentamientos físicos en la fábrica.
La verificación piloto valida activamente los parámetros iniciales de su máquina. Las pruebas de tracción demuestran la resistencia mecánica de la unión. El análisis de microsecciones revela claramente la estructura interna de la pepita. Los técnicos rellenan la soldadura con resina, la pulen y la examinan bajo un microscopio. Debe comparar estas pruebas físicas con los datos digitales del sistema. Este ejercicio confirma que la máquina realmente lee las características de la soldadura con precisión.
La integración del sistema finaliza la fase de implementación. Las instalaciones modernas conectan los datos de salida de soldadura directamente a sus redes. Vinculan la máquina directamente a sus sistemas de ejecución de fabricación (MES). Esta integración permite una trazabilidad total en toda la planta. Si ocurre una falla en el campo, los operadores pueden rastrearla inmediatamente. Pueden revisar los parámetros de soldadura exactos registrados en ese día específico.
Está claro que pasar a un enfoque automatizado de doble cara ya no es opcional. Se presenta como un estricto imperativo de calidad en el mercado actual. Los paquetes de baterías de alta densidad exigen una perfección absoluta en las líneas de montaje. Las fallas menores en las juntas fácilmente se convierten en eventos térmicos importantes.
Vemos un profundo retorno operativo de la inversión al implementar estos sistemas. Las tasas de fracaso reducidas protegen en gran medida su reputación. La integridad estructural mejorada genera una inmensa confianza en la marca en materia de seguridad. Los consumidores exigen vehículos eléctricos completamente seguros y sistemas robustos de almacenamiento de energía.
Para mejorar sus resultados de fabricación, considere estos pasos prácticos:
Realice hoy una auditoría de producción integral para encontrar fallas ocultas.
Identifique los puntos de cuello de botella actuales en su línea de montaje existente.
Evalúe dónde los métodos unilaterales comprometen actualmente la confiabilidad del módulo final.
Transfiera las conexiones críticas a sistemas automatizados bilaterales de inmediato.
Implemente pruebas estrictas de microsecciones para todas las pilas de materiales nuevos.
R: La soldadura de transistores proporciona control de pulso de microsegundos y retroalimentación de circuito cerrado. Funciona en modos de corriente o voltaje constante. Los métodos tradicionales de descarga de CA o condensadores liberan energía sin ajustes en tiempo real. Los sistemas de transistores evitan el sobrecalentamiento y garantizan una fusión altamente repetible para las sensibles pestañas de la batería.
R: La soldadura de doble cara entrega energía simultáneamente desde ambos lados de la junta. Este perfil térmico equilibrado reduce la energía total necesaria. Evita que el calor se concentre en un solo lugar. El proceso ultrarrápido confina la zona afectada por el calor, protegiendo la química interna de la batería.
R: Sí. Las máquinas modernas cuentan con indexación automatizada y controladores lógicos programables. Se conectan perfectamente a los transportadores y sistemas de ejecución de fabricación (MES) existentes. Debe verificar la separación de los electrodos y la accesibilidad de las pestañas durante la fase de planificación de la integración.
R: Las métricas de calidad incluyen la resistencia al contacto, la resistencia a la tracción y la profundidad de penetración de las pepitas. Los fabricantes utilizan análisis de microsecciones para verificar la profundidad física. Las máquinas de producción monitorean las caídas de voltaje, los perfiles de suministro de corriente y el desplazamiento de los electrodos en tiempo real para detectar anomalías.
R: Absolutamente. Las técnicas de doble cara se adaptan bien a diferentes geometrías. Las celdas cilíndricas suelen utilizar tiras de níquel. Las celdas prismáticas suelen tener barras colectoras de aluminio o cobre más gruesas. Los parámetros de la máquina se ajustan para adaptarse a las pilas de material y espesores específicos de cada formato.


