
Visualizações: 0 Autor: Editor do site Horário de publicação: 10/11/2026 Origem: Site


A fabricação de baterias mudou drasticamente nos últimos anos. As demandas de densidade energética continuam a aumentar rapidamente em toda a indústria. Os fabricantes estão se afastando ativamente de técnicas manuais desatualizadas. A soldagem por pontos dupla-face automatizada agora influencia fortemente os padrões de produção modernos.
O principal desafio da engenharia permanece bastante claro. Os produtores devem garantir um contato elétrico consistente entre células individuais. Eles devem conseguir isso sem causar qualquer degradação térmica aos componentes sensíveis. O calor danifica rapidamente os delicados núcleos da bateria.
Este artigo avalia como a arquitetura do equipamento impacta o desempenho geral do pacote. Exploramos como um A máquina de solda por pontos do módulo de bateria influencia diretamente a confiabilidade a longo prazo. Você aprenderá sobre o rendimento da montagem, a velocidade do processo e os critérios críticos de qualidade da solda. Também detalhamos os parâmetros exatos necessários para o sucesso sustentado da fabricação.
Uniformidade: Como a soldagem bilateral elimina “juntas frias”, equilibrando a distribuição de calor de ambos os lados da interface barramento/aba.
Rendimento: Aumente a velocidade de montagem por meio da integração automática da máquina de solda de dupla face em comparação com os métodos tradicionais de face única.
Integridade: Reduzindo a resistência interna e os riscos de microfissuras inerentes às conexões de células de bateria de alto estresse.
Verificação: Por que a integridade estrutural da solda é um pré-requisito para a conformidade de segurança em veículos elétricos e sistemas de armazenamento de energia.
Começamos examinando as restrições dos métodos de montagem mais antigos. Abordagens unilaterais apresentam obstáculos de engenharia distintos para embalagens de alta densidade. Problemas de concentração de calor atormentam constantemente esses sistemas legados. Zonas afetadas pelo calor (HAZ) irregulares ocorrem frequentemente durante o processo de fusão. A corrente elétrica flui inteiramente através de um único ponto de entrada. O material diretamente abaixo do eletrodo absorve energia térmica intensa e localizada. Enquanto isso, o lado oposto permanece significativamente mais frio. Este grave desequilíbrio de temperatura distorce a estrutura metálica e enfraquece a junta.
Os fabricantes também enfrentam o perigoso fenômeno da falha “invisível”. A colagem externa muitas vezes parece perfeitamente aceitável para os inspetores visuais. Contudo, a superfície de contacto inferior permanece fundida de forma inadequada. Chamamos isso de problema de verificação de conexão. Você não pode detectar facilmente uma camada inferior fraca através de verificações visuais padrão. Um padrão A máquina de solda unilateral se esforça para garantir a profundidade total de penetração. Os operadores veem apenas a descoloração da superfície superior.
A fadiga do material apresenta outro risco enorme para os engenheiros. A distribuição assimétrica de tensões prejudica gravemente a estabilidade mecânica. Os veículos elétricos operam diariamente em ambientes agressivos e de alta vibração. Soldas irregulares quebram sob estresse mecânico constante. As conexões falham prematuramente durante o uso rigoroso em campo. Os padrões da indústria exigem testes de vibração abrangentes para todos os módulos de bateria. Uma junta fraca e assimétrica irá, sem dúvida, falhar nestas rigorosas verificações de conformidade de segurança.
Baseando-se inteiramente na descoloração da superfície para avaliar a resistência mecânica.
Ignorando os dados de resistência à tração física durante o teste inicial do lote.
Não levar em conta as diferenças de expansão térmica entre o barramento e o terminal da célula.
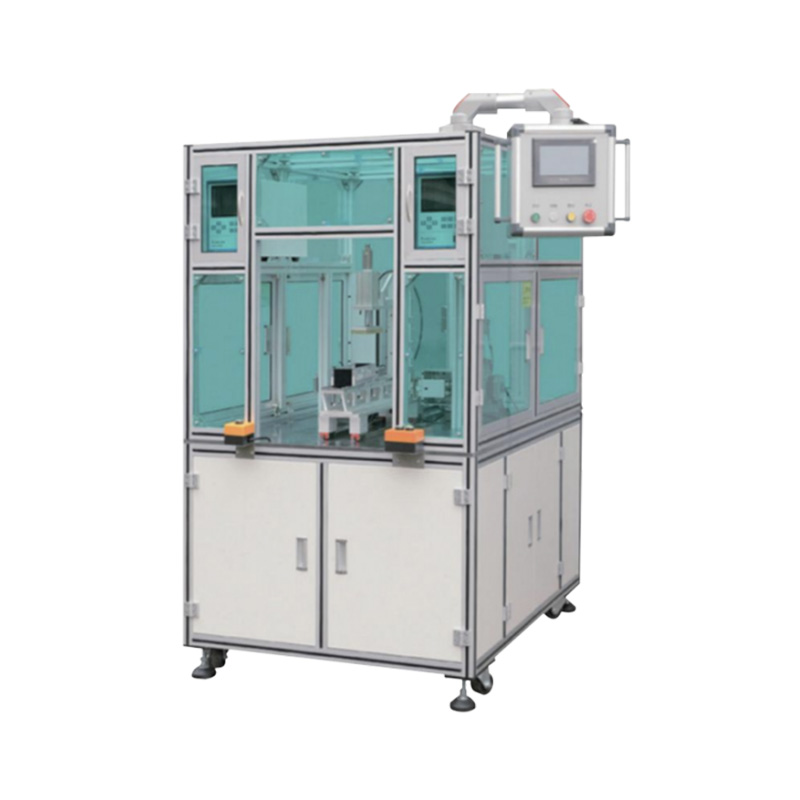
O fornecimento bilateral de energia muda completamente o cenário industrial. Um moderno A máquina de solda dupla face automática transforma a montagem do módulo desde o início. Vemos perfis térmicos perfeitamente equilibrados durante o processo de união. O sistema fornece energia simultaneamente de ambos os lados da conexão. O calor é distribuído uniformemente pelo barramento e pela aba subjacente. Isto elimina os graves gradientes de temperatura encontrados em métodos mais antigos. Os materiais derretem e se fundem simetricamente.
O aumento da integridade estrutural segue naturalmente esta abordagem equilibrada. A penetração bilateral melhora dramaticamente a resistência de contato. O processo reduz pontos de resistência elétrica localizados em toda a matriz. A fusão simétrica cria uma pepita de solda mais forte e muito mais uniforme. O caminho elétrico torna-se altamente eficiente. A energia flui livremente sem gargalos em uma junta mal fundida. A menor resistência interna evita diretamente eventos perigosos de fuga térmica.
A transição para a automação acelera ainda mais esses benefícios estruturais. Equipamentos modernos utilizam atuadores de precisão altamente avançados. Eles gerenciam a pressão de contato variável sem esforço durante operações em alta velocidade. A pressão de fixação consistente garante pepitas de solda repetíveis em cada ciclo. Módulos multicélulas requerem milhares de conexões perfeitas para funcionar corretamente. A automação garante essa consistência crítica em toda a bateria.
Calibre os sensores de pressão do atuador semanalmente para manter a precisão da força de fixação.
Implemente cronogramas de limpeza de rotina para os eletrodos superiores e inferiores.
Verifique o alinhamento bilateral antes de iniciar qualquer lote de produção em grande escala.
Os engenheiros devem avaliar cuidadosamente a tecnologia de fornecimento de energia subjacente. Frequentemente comparamos um moderno Máquina de solda a ponto de transistor contra métodos tradicionais. As diferenças distintas impactam fortemente a segurança geral da bateria e as taxas de rendimento.
A precisão do controle de pulso diferencia os sistemas de transistor da tecnologia legada. Eles operam perfeitamente nos modos de corrente constante ou tensão constante. Esses modos específicos fornecem controle máximo sobre a curva de fornecimento de energia. As abas da bateria requerem entradas de calor altamente personalizadas para fundir corretamente. A tecnologia de transistor evita ativamente a queima excessiva acidental ou a soldagem fraca.
A precisão de microssegundos define o processo moderno de descarga de energia. A descarga ultrarrápida limita significativamente os danos ao eletrodo ao longo de milhares de ciclos. O processo de fusão ocorre tão rapidamente que o calor não consegue se espalhar. A energia térmica não tem tempo de migrar para o núcleo da bateria. Protegemos com sucesso a química interna sensível. Os eletrodos de cobre ou tungstênio também duram consideravelmente mais entre os ciclos de curativos obrigatórios.
A consistência do processo depende inteiramente do monitoramento digital em circuito fechado. Sensores integrados fornecem feedback instantâneo da qualidade da solda em tempo real. A máquina ajusta seus parâmetros elétricos dinamicamente durante o pulso. Esse recurso reduz enormemente as taxas de refugo em comparação com soldadores AC mais antigos. Os sistemas tradicionais de descarga de capacitores não podem ajustar o pulso médio. Os sistemas de transistor de circuito fechado garantem que cada junta atenda às especificações exatas de engenharia.
Título da tabela: Características de qualidade de solda por fonte de energia
Tipo de tecnologia |
Capacidade de controle de pulso |
Impacto térmico no núcleo da bateria |
Ciclo de feedback em tempo real |
|---|---|---|---|
Corrente Alternada (CA) |
Baixo (dependente da onda senoidal) |
Alto (aplicação de calor prolongada) |
Nenhum |
Descarga do capacitor (CD) |
Moderado (pico fixo) |
Médio (rápido, mas descontrolado) |
Nenhum |
Transistor / Alta Frequência |
Muito alto (precisão de onda quadrada) |
Muito baixo (duração de microssegundos) |
Sim (ajuste de circuito fechado) |
A seleção do equipamento certo requer critérios de avaliação rigorosos. Devemos olhar muito além das especificações operacionais básicas. Os fabricantes devem concentrar-se intensamente em quatro pilares principais de desempenho.
Rendimento e escalabilidade: A velocidade de montagem determina a sua competitividade no mercado. Você deve estimar os ciclos por módulo com precisão antes de comprar. Os recursos de indexação automatizada determinam em grande parte essa velocidade geral. A máquina deve mover-se rápida e precisamente entre as posições das células. Tempos de transição rápidos resultam em enormes ganhos diários de produção.
Controle de Qualidade Integrado (CQ): O registro abrangente de dados é completamente obrigatório hoje em dia. A conformidade regulatória exige rastreabilidade total para aplicações automotivas. O sistema deve monitorar continuamente as métricas de resistência da solda. Ele deve registrar parâmetros exatos de tensão e corrente para cada junta. Esses dados são inestimáveis durante auditorias de segurança.
Flexibilidade: Os designs das embalagens evoluem e mudam rapidamente. A máquina deve lidar facilmente com espessuras variadas de abas. Deve fundir pilhas multimateriais sem grandes alterações de hardware. As transições cobre-níquel apresentam desafios metalúrgicos únicos. As abas de alumínio requerem ajustes de parâmetros altamente específicos para romper as camadas de óxido.
Riscos operacionais: O tempo de inatividade não planejado interrompe a produção e destrói as margens. Avalie cuidadosamente as janelas de manutenção recomendadas. Monitore atentamente os ciclos de desgaste dos eletrodos durante os testes. Avalie a facilidade de recalibrar o software para novos designs de módulos. A interface do usuário deve permitir trocas rápidas para os operadores.
Passar de um conceito teórico para uma produção ativa requer um roteiro estruturado. Você não pode simplesmente instalar a máquina, conectá-la e começar a fabricar. Recomendamos uma abordagem rigorosa e faseada para a integração destes sistemas automatizados complexos.
Design for Manufacturing (DFM) representa o primeiro passo absoluto. Os engenheiros devem alinhar a geometria das abas corretamente durante a fase CAD. A acessibilidade do eletrodo continua crucial para o funcionamento das máquinas de dupla face. Tanto os eletrodos superiores quanto os inferiores precisam de caminhos claros e desobstruídos para a articulação. Geometrias de pacotes complexas geralmente bloqueiam totalmente o acesso físico. As primeiras revisões do DFM evitam esses dispendiosos confrontos físicos no chão de fábrica.
A verificação piloto valida ativamente os parâmetros iniciais da sua máquina. O teste de tração comprova a resistência mecânica da ligação. A análise de microseções revela claramente a estrutura interna da pepita. Os técnicos colocam a solda em resina, dão polimento e examinam ao microscópio. Você deve cruzar esses testes físicos com os dados digitais do sistema. Este exercício confirma que a máquina realmente lê as características da solda com precisão.
A integração do sistema finaliza a fase de implantação. Instalações modernas conectam dados de saída de soldagem diretamente às suas redes. Eles conectam a máquina diretamente aos seus Sistemas de Execução de Manufatura (MES). Essa integração permite rastreabilidade total em todo o chão de fábrica. Se ocorrer uma falha de campo, os operadores poderão rastreá-la imediatamente. Eles podem revisar os parâmetros exatos de soldagem registrados naquele dia específico.
Mudar para uma abordagem automatizada bilateral claramente não é mais opcional. É um imperativo estrito de qualidade no mercado atual. Baterias de alta densidade exigem perfeição absoluta nas linhas de montagem. Pequenas falhas nas juntas facilmente se transformam em grandes eventos térmicos.
Vemos um profundo retorno operacional sobre o investimento ao implementar esses sistemas. As taxas de falha reduzidas protegem fortemente a sua reputação. A integridade estrutural aprimorada cria imensa confiança na marca em relação à segurança. Os consumidores exigem veículos elétricos totalmente seguros e sistemas robustos de armazenamento de energia.
Para melhorar seus resultados de fabricação, considere estas etapas práticas:
Realize hoje mesmo uma auditoria de produção abrangente para encontrar falhas ocultas.
Identifique os pontos de gargalo atuais em sua linha de montagem existente.
Avalie onde os métodos unilaterais comprometem atualmente a confiabilidade do módulo final.
Faça a transição imediata de conexões críticas para sistemas automatizados bilaterais.
Implemente testes rigorosos de microseções para todas as novas pilhas de materiais.
R: A soldagem de transistor fornece controle de pulso de microssegundos e feedback de circuito fechado. Opera em modos de corrente ou tensão constante. Os métodos tradicionais de CA ou descarga de capacitores liberam energia sem ajustes em tempo real. Os sistemas transistorizados evitam o superaquecimento e garantem uma fusão altamente repetível para abas de bateria sensíveis.
R: A soldagem frente e verso fornece energia simultaneamente de ambos os lados da junta. Este perfil térmico equilibrado reduz a energia total necessária. Impede que o calor se concentre em um ponto. O processo ultrarrápido confina a zona afetada pelo calor, protegendo a química interna da bateria.
R: Sim. As máquinas modernas apresentam indexação automatizada e controladores lógicos programáveis. Eles se conectam perfeitamente aos transportadores existentes e aos Sistemas de Execução de Fabricação (MES). Você deve verificar a folga dos eletrodos e a acessibilidade das guias durante a fase de planejamento da integração.
R: As métricas de qualidade incluem resistência de contato, resistência à tração e profundidade de penetração da pepita. Os fabricantes usam análise de microseções para verificar a profundidade física. As máquinas de produção monitoram quedas de tensão, perfis de fornecimento de corrente e deslocamento de eletrodos em tempo real para sinalizar anomalias.
R: Absolutamente. As técnicas frente e verso adaptam-se bem a geometrias variadas. As células cilíndricas costumam usar tiras de níquel. As células prismáticas geralmente apresentam barramentos mais grossos de alumínio ou cobre. Os parâmetros da máquina se ajustam para corresponder às pilhas de materiais e espessuras específicas de cada formato.


