
ビュー: 0 著者: サイト編集者 公開時刻: 2026-11-10 起源: サイト


バッテリーパックの製造は近年劇的に変化しました。エネルギー密度の需要は業界全体で急速に高まり続けています。メーカーは時代遅れの手作業技術から積極的に脱却しています。自動化された両面スポット溶接は、現代の生産基準に大きな影響を与えています。
核となるエンジニアリング上の課題は依然として十分に明らかです。生産者は、個々のセル間の一貫した電気的接触を確保する必要があります。敏感なコンポーネントに熱劣化を引き起こすことなく、これを達成する必要があります。熱により、デリケートなバッテリーコアがすぐに損傷します。
この記事では、機器のアーキテクチャがパック全体のパフォーマンスにどのような影響を与えるかを評価します。どのようにして バッテリーモジュールのスポット溶接機は 長期信頼性に直接影響します。組み立てのスループット、プロセス速度、重要な溶接品質基準について学びます。また、製造を継続的に成功させるために必要な正確なパラメータも分析します。
均一性: 両面溶接がバスバーとタブの境界面の両側からの熱分布のバランスをとることで「コールドジョイント」を排除する方法。
スループット:従来の片面溶接方法と比較して により組立速度が向上します 、自動両面溶接機の統合 。
完全性: 高ストレスのバッテリーセル接続に固有の内部抵抗と微小亀裂のリスクを低減します。
検証: 構造溶接の完全性が EV およびエネルギー貯蔵システムの安全性準拠の前提条件である理由。
まず、古い組み立て方法の制約を調べることから始めます。片面アプローチでは、高密度パックに対して明確なエンジニアリング上のハードルが生じます。熱集中の問題は、これらのレガシー システムを常に悩ませています。不均一な熱影響部 (HAZ) は、溶融プロセス中に頻繁に発生します。電流は完全に単一の入口点を通って流れます。電極の直下の材料は、局所的な強力な熱エネルギーを吸収します。一方、反対側は依然としてかなり冷静です。この深刻な温度の不均衡により、金属構造が歪み、接合部が弱くなります。
メーカーはまた、危険な「目に見えない」故障現象にも直面しています。外部接合は、多くの場合、目視検査員にとって完全に許容できるものに見えます。しかしながら、下部接触面は不十分に溶融したままである。これを接続検証問題と呼びます。標準的な目視チェックでは、弱い最下層を簡単に検出することはできません。標準 片面溶接機は 完全な溶け込み深さを保証するのに苦労しています。オペレーターは上面の変色のみを確認します。
材料疲労はエンジニアに別の大きなリスクをもたらします。非対称な応力分布は機械的安定性を著しく損ないます。電気自動車は、過酷で振動の多い環境で毎日動作します。一定の機械的応力がかかると、不均一な溶接部に亀裂が発生します。厳しい現場での使用中に接続が早期に失敗します。業界標準では、すべてのバッテリー モジュールに対して包括的な振動試験が求められています。弱くて非対称なジョイントは、間違いなくこれらの厳格な安全性コンプライアンスチェックに合格しません。
機械的強度を判断するには、表面の変色のみに依存します。
最初のバッチテストでは物理的な引っ張り強度データを無視します。
バスバーとセル端子の間の熱膨張の違いを考慮していません。
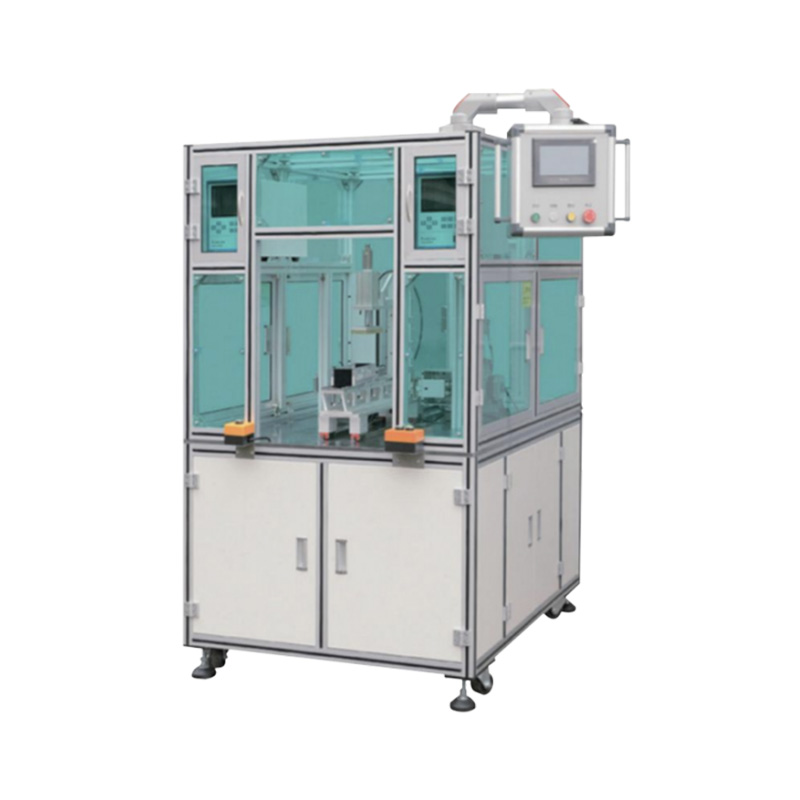
二国間エネルギー供給は製造の状況を完全に変えます。現代的な 自動両面溶接機は、 モジュールの組み立てを根本から変革します。接合プロセス中に完全にバランスのとれた熱プロファイルが見られます。このシステムは、接続の両側から同時にエネルギーを供給します。熱はバスバーとその下にあるタブ全体に均一に分散されます。これにより、古い方法で見られた厳しい温度勾配が排除されます。材料は対称的に溶けて融合します。
構造的完全性の向上は、このバランスの取れたアプローチに従って自然に実現されます。両側浸透により接触抵抗が大幅に改善されます。このプロセスにより、アレイ全体の局所的な電気抵抗点が減少します。対称的な融合により、より強力でより均一な溶接ナゲットが作成されます。電気経路が高効率になります。融合が不十分な関節では、エネルギーがボトルネックになることなく自由に流れます。内部抵抗の低下により、危険な熱暴走現象が直接防止されます。
自動化への移行により、これらの構造上の利点がさらに加速されます。最新の機器では、高度な精密アクチュエーターが使用されています。高速走行中に変化する接触圧力を簡単に管理します。一貫したクランプ圧力により、単一サイクルごとに再現性のある溶接ナゲットが保証されます。マルチセルモジュールが正しく機能するには、何千もの完璧な接続が必要です。自動化により、バッテリー パック全体にわたってこの重要な一貫性が保証されます。
クランプ力の精度を維持するために、毎週アクチュエータ圧力センサーを校正してください。
上部電極と下部電極の両方に定期的な洗浄スケジュールを実行します。
大規模な生産バッチを開始する前に、双方向の調整を確認してください。
エンジニアは、基礎となる電力供給テクノロジーを慎重に評価する必要があります。私たちは現代のものとよく比較します。 従来の方法に対抗するトランジスタスポット溶接機 。明確な違いは、全体的なバッテリーの安全性と歩留まりに大きな影響を与えます。
パルス制御の精度により、トランジスタ システムは従来の技術とは大きく異なります。これらは定電流または定電圧モードでシームレスに動作します。これらの特定のモードは、エネルギー供給曲線に対する究極の制御を提供します。バッテリータブを正しく溶着するには、高度に調整された熱入力が必要です。トランジスタ技術は、偶発的なオーバーバーンや弱い溶接不足を積極的に防ぎます。
マイクロ秒の精度が現代のエネルギー放出プロセスを定義します。超高速放電により、数千サイクルにわたる電極の損傷が大幅に制限されます。融合プロセスは非常に急速に起こるため、熱は広がりません。熱エネルギーはバッテリーコアに移動する時間がありません。デリケートな内部化学物質を保護することに成功しました。銅またはタングステンの電極は、必須のドレッシングサイクル間の寿命もかなり長くなります。
プロセスの一貫性はデジタル閉ループ監視に完全に依存しています。内蔵センサーはリアルタイムの溶接品質フィードバックを即座に提供します。マシンはパルス中に電気パラメータを動的に調整します。この機能により、古い交流溶接機と比較してスクラップ率が大幅に削減されます。従来のコンデンサ放電システムは中間パルスを調整できません。閉ループ トランジスタ システムにより、すべてのジョイントが正確なエンジニアリング仕様を満たしていることが保証されます。
表タイトル: 電源別の溶接品質特性
テクノロジーの種類 |
パルス制御機能 |
バッテリーコアへの熱影響 |
リアルタイムフィードバックループ |
|---|---|---|---|
交流 (AC) |
低 (正弦波に依存) |
高(長時間の加熱) |
なし |
コンデンサの放電(CD) |
中程度 (固定スパイク) |
中 (高速だが制御不能) |
なし |
トランジスタ・高周波 |
非常に高い (方形波精度) |
非常に低い (マイクロ秒の持続時間) |
はい (閉ループ調整) |
適切な機器を選択するには、厳格な評価基準が必要です。基本的な動作仕様をはるかに超えたものに目を向ける必要があります。メーカーは、パフォーマンスの 4 つの主要な柱に重点を置く必要があります。
スループットとスケーラビリティ: 組み立て速度が市場競争力を左右します。購入する前に、モジュールごとのサイクルを正確に見積もる必要があります。この全体的な速度は、主に自動インデックス作成機能によって決まります。機械はセル位置間を迅速かつ正確に移動する必要があります。移行時間の短縮により、日々の生産量が大幅に増加します。
統合品質管理 (QC): 現在、包括的なデータ記録は完全に必須です。法規制への準拠には、自動車アプリケーションの完全なトレーサビリティが必要です。システムは溶接強度の測定基準を継続的に監視する必要があります。単一のジョイントごとに正確な電圧と電流のパラメータを記録する必要があります。このデータは、安全監査の際に非常に貴重であることがわかります。
柔軟性: パックの設計は急速に進化し、変化します。機械はさまざまなタブの厚さを簡単に処理できる必要があります。ハードウェアを大幅に変更することなく、マルチマテリアル スタックを融合する必要があります。銅とニッケルの転移には独特の冶金学的課題があります。アルミニウムのタブでは、酸化層を突き破るために非常に特殊なパラメータ調整が必要です。
運用リスク: 計画外のダウンタイムにより生産が停止し、マージンが破壊されます。推奨されるメンテナンス期間を慎重に評価してください。試運転中は電極の摩耗サイクルを注意深く監視してください。新しいモジュール設計のためのソフトウェアの再調整の容易さを評価します。ユーザー インターフェイスは、オペレータの迅速な切り替えを可能にする必要があります。
理論的な概念から実際の運用に移行するには、構造化されたロードマップが必要です。機械を設置し、接続するだけで製造を開始できるわけではありません。これらの複雑な自動化システムを統合するには、厳格で段階的なアプローチをお勧めします。
製造のための設計 (DFM) は、絶対的な最初のステップです。エンジニアは、CAD フェーズ中にタブのジオメトリを適切に位置合わせする必要があります。電極へのアクセスのしやすさは、両面機械が機能するために依然として重要です。上部電極と下部電極の両方に、関節への障害物のない明確な経路が必要です。複雑なパックの形状により、物理的なアクセスが完全にブロックされることがよくあります。早期の DFM レビューにより、工場現場でのこのようなコストのかかる物理的な衝突を防ぐことができます。
パイロット検証では、マシンの初期パラメータをアクティブに検証します。引張試験により、接着の機械的強度が証明されます。微細断面分析により、ナゲットの内部構造が明確に明らかになります。技術者は溶接部分を樹脂に浸し、研磨し、顕微鏡で検査します。これらの物理テストをシステムのデジタル データと相互参照する必要があります。この演習では、機械が実際に溶接特性を正確に読み取ることを確認します。
システム統合により、展開フェーズが完了します。最新の設備では、溶接出力データをネットワークに直接接続しています。マシンを製造実行システム (MES) に直接リンクします。この統合により、工場フロア全体にわたる完全なトレーサビリティが可能になります。現場で障害が発生した場合、オペレーターは直ちにそれを追跡できます。その特定の日に記録された正確な溶接パラメータを確認できます。
両面自動化アプローチへの移行は、明らかにオプションではありません。今日の市場では、品質に対する厳格な義務が課せられています。高密度バッテリー パックは、組立ラインに絶対的な完璧性を要求します。軽微な接合部の故障は、簡単に大きな熱事象に連鎖します。
これらのシステムを導入すると、運用上の投資収益率が大幅に向上することがわかります。失敗率が減少すると、評判が大幅に保護されます。構造的完全性の強化により、安全性に関して絶大なブランド信頼が構築されます。消費者は完全に安全な電気自動車と堅牢なエネルギー貯蔵システムを求めています。
製造の成果を向上させるには、次の実行可能な手順を検討してください。
今すぐ包括的な製造監査を実施して、隠れた欠陥を見つけてください。
既存の組立ラインにおける現在のボトルネック点を特定します。
現在、片面方式が最終モジュールの信頼性を損なう箇所を評価します。
重要な接続を双方向の自動化システムに直ちに移行します。
すべての新しい材料スタックに対して厳密なマイクロセクションテストを実施します。
A: トランジスタ溶接は、マイクロ秒のパルス制御と閉ループ フィードバックを提供します。定電流モードまたは定電圧モードで動作します。従来の AC またはコンデンサの放電方法は、リアルタイムの調整を行わずにエネルギーを放出します。トランジスタ システムは過熱を防止し、繊細なバッテリー タブの再現性の高い融着を保証します。
A: 両面溶接では、接合部の両側から同時にエネルギーが供給されます。このバランスのとれた熱プロファイルにより、必要な総エネルギーが削減されます。熱が一箇所に集中するのを防ぎます。超高速プロセスにより熱の影響を受けるゾーンが制限され、バッテリー内部の化学的性質が保護されます。
A: はい。最新のマシンは、自動インデックス作成とプログラマブル ロジック コントローラーを備えています。これらは、既存のコンベヤーおよび製造実行システム (MES) にシームレスに接続します。統合計画段階で、電極のクリアランスとタブのアクセス可能性を確認する必要があります。
A: 品質指標には、接触抵抗、引張引張強度、ナゲット侵入深さが含まれます。メーカーは、微細断面分析を使用して物理的な深さを検証します。生産機械は、電圧降下、電流供給プロファイル、電極の変位をリアルタイムで監視し、異常を警告します。
A: もちろんです。両面技術は、さまざまな形状によく適応します。円筒形セルでは、多くの場合、ニッケル ストリップが使用されます。角形セルは通常、より厚いアルミニウムまたは銅のバスバーを備えています。マシンパラメータは、各フォーマットの特定の材料スタックと厚さに一致するように調整されます。


