
Просмотры: 0 Автор: Редактор сайта Время публикации: 10.11.2026 Происхождение: Сайт


За последние годы производство аккумуляторных батарей существенно изменилось. Требования к плотности энергии продолжают быстро расти во всей отрасли. Производители активно отходят от устаревших ручных технологий. Автоматизированная двусторонняя точечная сварка в настоящее время сильно влияет на современные производственные стандарты.
Основная инженерная задача остается совершенно ясной. Производители должны обеспечить постоянный электрический контакт между отдельными клетками. Они должны добиться этого, не вызывая термической деградации чувствительных компонентов. Тепло быстро повреждает хрупкие сердечники аккумулятора.
В этой статье оценивается, как архитектура оборудования влияет на общую производительность упаковки. Мы исследуем, как Аппарат точечной сварки аккумуляторного модуля напрямую влияет на долгосрочную надежность. Вы узнаете о производительности сборки, скорости процесса и критических критериях качества сварки. Мы также определяем точные параметры, необходимые для устойчивого успеха производства.
Однородность: как двусторонняя сварка устраняет «холодные соединения» за счет балансировки распределения тепла с обеих сторон соединения шины/выступа.
Производительность: увеличение скорости сборки за счет автоматической интеграции аппарата двусторонней сварки по сравнению с традиционными односторонними методами.
Целостность: снижение внутреннего сопротивления и риска микротрещин, присущих соединениям аккумуляторных элементов, подвергающимся высоким нагрузкам.
Проверка: почему целостность сварных швов является обязательным условием соблюдения требований безопасности в электромобилях и системах хранения энергии.
Начнем с изучения ограничений старых методов сборки. Односторонние подходы представляют собой явные инженерные препятствия для упаковок высокой плотности. Проблемы концентрации тепла постоянно беспокоят эти устаревшие системы. В процессе сварки часто возникают неравномерные зоны термического влияния (ЗТВ). Электрический ток протекает полностью через одну точку входа. Материал непосредственно под электродом поглощает интенсивную локализованную тепловую энергию. Между тем, противостоящая сторона остается значительно прохладнее. Этот серьезный температурный дисбаланс искажает металлическую структуру и ослабляет соединение.
Производители также сталкиваются с опасным явлением «невидимых» отказов. Внешнее соединение часто выглядит вполне приемлемым для визуальных инспекторов. Однако нижняя контактная поверхность остается недостаточно проплавленной. Мы называем это проблемой проверки соединения. Вы не можете легко обнаружить слабый нижний слой с помощью стандартных визуальных проверок. Стандарт Односторонний сварочный аппарат с трудом гарантирует полную глубину провара. Операторы видят только изменение цвета верхней поверхности.
Усталость материала представляет собой еще один серьезный риск для инженеров. Асимметричное распределение напряжений серьезно ухудшает механическую стабильность. Электромобили ежедневно работают в суровых условиях с высокой вибрацией. Неровные сварные швы растрескиваются под постоянным механическим воздействием. Соединения выходят из строя преждевременно при интенсивном использовании в полевых условиях. Отраслевые стандарты требуют проведения всесторонних испытаний на вибрацию для всех аккумуляторных модулей. Слабое, асимметричное соединение, несомненно, не пройдет строгие проверки на соответствие требованиям безопасности.
При оценке механической прочности полностью полагайтесь на изменение цвета поверхности.
Игнорирование данных о физической силе растяжения во время первоначального тестирования партии.
Не учитываются различия в тепловом расширении между шиной и клеммой ячейки.
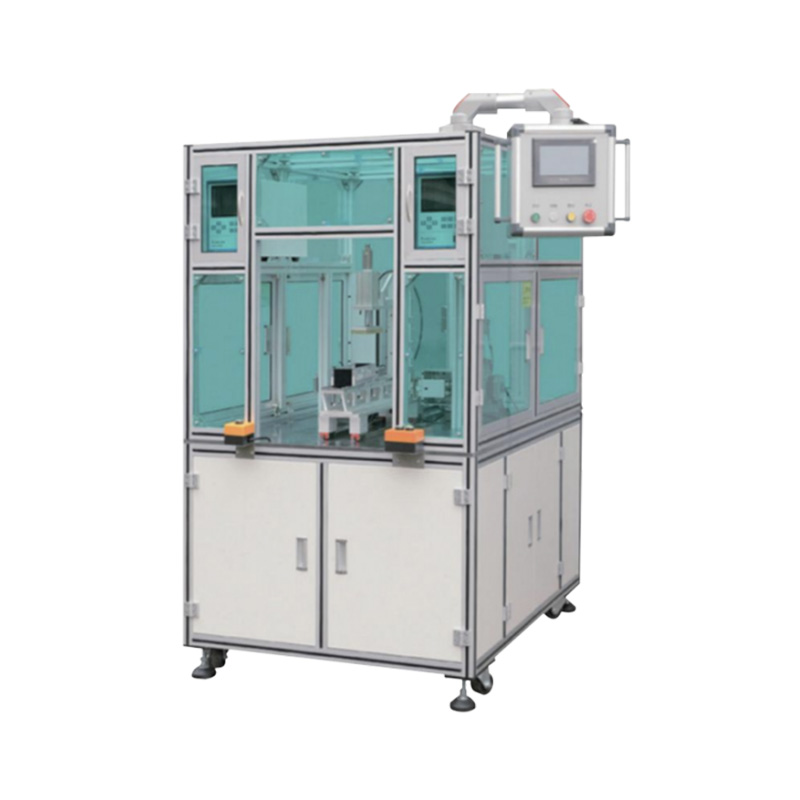
Двусторонние поставки энергии полностью меняют производственный ландшафт. Современный Автоматическая машина для двусторонней сварки преобразует сборку модулей с нуля. В процессе соединения мы видим идеально сбалансированные термические профили. Система подает энергию одновременно с обеих сторон соединения. Тепло равномерно распределяется по шине и расположенному под ней контакту. Это устраняет серьезные температурные градиенты, встречающиеся в старых методах. Материалы плавятся и сплавляются симметрично.
Повышенная структурная целостность естественным образом следует за этим сбалансированным подходом. Двустороннее проникновение значительно улучшает контактное сопротивление. Этот процесс уменьшает локализованные точки электрического сопротивления по всему массиву. Симметричное плавление позволяет получить более прочный и однородный сварной шов. Электрический путь становится очень эффективным. Энергия течет свободно, не образуя узких мест в плохо проваренном соединении. Более низкое внутреннее сопротивление напрямую предотвращает опасные явления теплового выхода из-под контроля.
Переход к автоматизации еще больше ускоряет эти структурные преимущества. В современном оборудовании используются высокотехнологичные прецизионные приводы. Они легко управляют переменным контактным давлением во время работы на высоких скоростях. Постоянное давление зажима обеспечивает повторяемость сварочных самородков в каждом цикле. Для правильной работы многосотовых модулей требуются тысячи идеальных соединений. Автоматизация гарантирует эту критическую согласованность во всем аккумуляторном блоке.
Калибруйте датчики давления привода еженедельно, чтобы обеспечить точность усилия зажима.
Соблюдайте график регулярной очистки как верхнего, так и нижнего электродов.
Перед началом крупномасштабного производства проверяйте двустороннее выравнивание.
Инженеры должны тщательно оценить лежащую в основе технологию подачи электроэнергии. Мы часто сравниваем современную Аппарат точечной сварки транзисторов против традиционных методов. Явные различия сильно влияют на общую безопасность аккумуляторов и их производительность.
Точность импульсного управления значительно отличает транзисторные системы от устаревших технологий. Они бесперебойно работают в режимах постоянного тока или постоянного напряжения. Эти специальные режимы обеспечивают полный контроль над кривой подачи энергии. Для правильного плавления вкладок батареи требуется специально подобранное тепловложение. Транзисторная технология активно предотвращает случайный пережог или слабую недоварку.
Микросекундная точность определяет современный процесс разряда энергии. Сверхбыстрый разряд значительно ограничивает повреждение электродов в течение тысяч циклов. Процесс термоядерного синтеза происходит настолько быстро, что тепло не может распространяться. Тепловая энергия не успевает мигрировать в ядро батареи. Мы успешно защищаем чувствительную внутреннюю химию. Медные или вольфрамовые электроды также служат значительно дольше между обязательными циклами правки.
Согласованность процесса полностью зависит от цифрового мониторинга с обратной связью. Встроенные датчики мгновенно обеспечивают информацию о качестве сварного шва в режиме реального времени. Машина динамически регулирует свои электрические параметры во время импульса. Эта возможность значительно снижает процент брака по сравнению со старыми сварочными аппаратами переменного тока. Традиционные системы разряда конденсаторов не могут регулировать средний импульс. Транзисторные системы с обратной связью гарантируют, что каждое соединение соответствует точным техническим спецификациям.
Название таблицы: Характеристики качества сварки в зависимости от источника питания
Тип технологии |
Возможность импульсного управления |
Термическое воздействие на сердечник батареи |
Цикл обратной связи в реальном времени |
|---|---|---|---|
Переменный ток (AC) |
Низкий (зависит от синусоидальной волны) |
Высокий (длительное применение тепла) |
Никто |
Разряд конденсатора (CD) |
Умеренный (фиксированный пик) |
Средний (быстрый, но неконтролируемый) |
Никто |
Транзистор / Высокочастотный |
Очень высокая (точность прямоугольных волн) |
Очень низкий (продолжительность микросекунды) |
Да (регулировка с обратной связью) |
Выбор подходящего оборудования требует строгих критериев оценки. Мы должны смотреть далеко за рамки базовых эксплуатационных характеристик. Производителям следует уделять пристальное внимание четырем основным принципам производительности.
Пропускная способность и масштабируемость. Скорость сборки определяет вашу конкурентоспособность на рынке. Перед покупкой вы должны точно оценить количество циклов на модуль. Возможности автоматического индексирования во многом определяют общую скорость. Машина должна быстро и точно перемещаться между позициями ячеек. Быстрый переходный период приводит к огромному ежедневному приросту производства.
Интегрированный контроль качества (КК): Комплексная регистрация данных сегодня совершенно обязательна. Соответствие нормативным требованиям требует полной прослеживаемости автомобильных приложений. Система должна постоянно отслеживать показатели прочности сварного шва. Он должен регистрировать точные параметры напряжения и тока для каждого отдельного соединения. Эти данные оказываются неоценимыми во время проверок безопасности.
Гибкость: дизайн упаковки быстро развивается и меняется. Машина должна легко обрабатывать пластины различной толщины. Он должен объединять стеки нескольких материалов без серьезных изменений в оборудовании. Переходы медь-никель представляют собой уникальные металлургические проблемы. Алюминиевые вкладки требуют очень специфических настроек параметров, чтобы пробить оксидные слои.
Операционные риски: незапланированные простои останавливают производство и снижают прибыль. Тщательно оцените рекомендуемые периоды обслуживания. Внимательно контролируйте циклы износа электродов во время пробных запусков. Оцените простоту повторной калибровки программного обеспечения для новых конструкций модулей. Пользовательский интерфейс должен обеспечивать возможность быстрого переключения операторов.
Переход от теоретической концепции к активному производству требует структурированной дорожной карты. Вы не можете просто установить машину, подключить ее и начать производство. Мы рекомендуем строгий поэтапный подход к интеграции этих сложных автоматизированных систем.
Проектирование для производства (DFM) представляет собой абсолютный первый шаг. Инженеры должны правильно выровнять геометрию выступов на этапе CAD. Доступ к электродам по-прежнему имеет решающее значение для работы двусторонних машин. И верхний, и нижний электроды должны иметь свободный и беспрепятственный путь к суставу. Сложная геометрия упаковки часто полностью блокирует физический доступ. Ранние проверки DFM предотвращают эти дорогостоящие физические столкновения в заводских цехах.
Пилотная проверка активно проверяет исходные параметры машины. Испытания на растяжение подтверждают механическую прочность соединения. Анализ микрошлифа четко выявляет внутреннюю структуру самородка. Техники заливают сварной шов смолой, полируют его и исследуют под микроскопом. Вы должны сопоставить эти физические тесты с цифровыми данными системы. Это упражнение подтверждает, что машина действительно точно считывает характеристики сварного шва.
Системная интеграция завершает этап развертывания. Современные предприятия подключают выходные данные сварки непосредственно к своим сетям. Они подключают машину напрямую к своим системам управления производством (MES). Такая интеграция обеспечивает полную отслеживаемость на всем заводе. Если произойдет сбой на месте, операторы смогут немедленно отследить его. Они могут просмотреть точные параметры сварки, записанные в этот конкретный день.
Переход к двустороннему автоматизированному подходу явно больше не является необязательным. На современном рынке это является строгим императивом качества. Аккумуляторные блоки высокой плотности требуют от сборочных линий абсолютного совершенства. Незначительные сбои в соединениях легко перерастают в серьезные термические явления.
Мы видим значительную операционную отдачу от инвестиций при внедрении этих систем. Снижение количества отказов серьезно защитит вашу репутацию. Повышенная структурная целостность повышает доверие к бренду в отношении безопасности. Потребители требуют полностью безопасных электромобилей и надежных систем хранения энергии.
Чтобы улучшить результаты вашего производства, рассмотрите следующие практические шаги:
Проведите сегодня комплексный аудит производства, чтобы найти скрытые недостатки.
Определите текущие узкие места на существующей сборочной линии.
Оцените, где односторонние методы в настоящее время ставят под угрозу конечную надежность модуля.
Немедленно переведите критически важные соединения на двусторонние автоматизированные системы.
Внедряйте строгие микросрезы для всех новых штабелей материалов.
Ответ: Транзисторная сварка обеспечивает микросекундное импульсное управление и обратную связь по замкнутому контуру. Он работает в режимах постоянного тока или напряжения. Традиционные методы разрядки переменным током или конденсатора высвобождают энергию без корректировок в реальном времени. Транзисторные системы предотвращают перегрев и обеспечивают высокую повторяемость сварки чувствительных вкладок батареи.
Ответ: Двусторонняя сварка подает энергию одновременно с обеих сторон соединения. Этот сбалансированный тепловой профиль снижает общую необходимую энергию. Это предотвращает концентрацию тепла в одном месте. Сверхбыстрый процесс ограничивает зону термического воздействия, защищая внутренние химические процессы батареи.
А: Да. Современные машины оснащены автоматизированной индексацией и программируемыми логическими контроллерами. Они легко подключаются к существующим конвейерам и системам управления производством (MES). На этапе планирования интеграции необходимо проверить зазор между электродами и доступность выступов.
Ответ: Показатели качества включают контактное сопротивление, прочность на растяжение и глубину проникновения самородка. Производители используют анализ микросекций для проверки физической глубины. Производственные машины отслеживают падение напряжения, профили подачи тока и смещение электродов в режиме реального времени, чтобы выявить аномалии.
А: Абсолютно. Двусторонние методы хорошо адаптируются к различной геометрии. В цилиндрических ячейках часто используются никелевые полоски. Призматические ячейки обычно имеют более толстые алюминиевые или медные шины. Параметры машины настраиваются в соответствии с конкретными стопками материалов и толщиной каждого формата.


