
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 10.11.2026 Herkunft: Website


Die Herstellung von Batteriepacks hat sich in den letzten Jahren dramatisch verändert. Die Anforderungen an die Energiedichte steigen in der gesamten Branche weiterhin rasant. Hersteller entfernen sich aktiv von veralteten manuellen Techniken. Das automatisierte doppelseitige Punktschweißen hat mittlerweile großen Einfluss auf moderne Produktionsstandards.
Die zentrale technische Herausforderung bleibt völlig klar. Hersteller müssen einen konsistenten elektrischen Kontakt zwischen einzelnen Zellen sicherstellen. Dies muss erreicht werden, ohne dass es zu einer thermischen Beeinträchtigung der empfindlichen Komponenten kommt. Hitze beschädigt empfindliche Batteriekerne schnell.
In diesem Artikel wird bewertet, wie sich die Gerätearchitektur auf die Gesamtleistung des Pakets auswirkt. Wir untersuchen, wie a Die Batteriemodul-Punktschweißmaschine hat direkten Einfluss auf die langfristige Zuverlässigkeit. Sie erfahren mehr über den Montagedurchsatz, die Prozessgeschwindigkeit und kritische Schweißqualitätskriterien. Wir schlüsseln auch die genauen Parameter auf, die für einen nachhaltigen Produktionserfolg erforderlich sind.
Gleichmäßigkeit: Wie doppelseitiges Schweißen „kalte Verbindungen“ eliminiert, indem die Wärmeverteilung von beiden Seiten der Sammelschiene/Lasche-Schnittstelle ausgeglichen wird.
Durchsatz: Skalierung der Montagegeschwindigkeit durch automatische doppelseitige Schweißmaschinenintegration im Vergleich zu herkömmlichen einseitigen Methoden.
Integrität: Reduzierung des Innenwiderstands und der Mikrorissgefahr, die bei hochbeanspruchten Batteriezellenverbindungen typisch ist.
Verifizierung: Warum strukturelle Schweißnahtintegrität eine Voraussetzung für die Einhaltung der Sicherheitsvorschriften in Elektrofahrzeugen und Energiespeichersystemen ist.
Wir beginnen mit der Untersuchung der Einschränkungen älterer Montagemethoden. Einseitige Ansätze stellen bei Packungen mit hoher Dichte deutliche technische Hürden dar. Probleme mit der Wärmekonzentration plagen diese Altsysteme ständig. Während des Fusionsprozesses treten häufig unebene Wärmeeinflusszonen (HAZ) auf. Der elektrische Strom fließt vollständig durch einen einzigen Eintrittspunkt. Das Material direkt unter der Elektrode absorbiert intensive, lokalisierte Wärmeenergie. Die Gegenseite bleibt derweil deutlich kühler. Dieses starke Temperaturungleichgewicht verformt die Metallstruktur und schwächt die Verbindung.
Hersteller sind auch mit dem gefährlichen Phänomen des „unsichtbaren“ Ausfalls konfrontiert. Außenverklebungen erscheinen für visuelle Prüfer oft völlig akzeptabel. Allerdings bleibt die untere Kontaktfläche unzureichend verschmolzen. Wir nennen dies das Problem der Verbindungsüberprüfung. Eine schwache Unterschicht lässt sich durch standardmäßige visuelle Kontrollen nicht einfach erkennen. Ein Standard Einseitige Schweißmaschine hat Schwierigkeiten, die volle Eindringtiefe zu gewährleisten. Bediener sehen nur die Verfärbung der Oberseite.
Materialermüdung stellt ein weiteres großes Risiko für Ingenieure dar. Eine asymmetrische Spannungsverteilung beeinträchtigt die mechanische Stabilität erheblich. Elektrofahrzeuge sind täglich in rauen Umgebungen mit starken Vibrationen im Einsatz. Unebene Schweißnähte reißen unter ständiger mechanischer Belastung. Bei intensivem Feldeinsatz fallen Verbindungen vorzeitig aus. Industriestandards verlangen umfassende Vibrationstests für alle Batteriemodule. Eine schwache, asymmetrische Verbindung wird diese strengen Sicherheitsprüfungen zweifellos nicht bestehen.
Zur Beurteilung der mechanischen Festigkeit verlassen wir uns ausschließlich auf die Verfärbung der Oberfläche.
Ignorieren der physikalischen Zugfestigkeitsdaten beim ersten Chargentest.
Die Wärmeausdehnungsunterschiede zwischen der Sammelschiene und dem Zellanschluss werden nicht berücksichtigt.
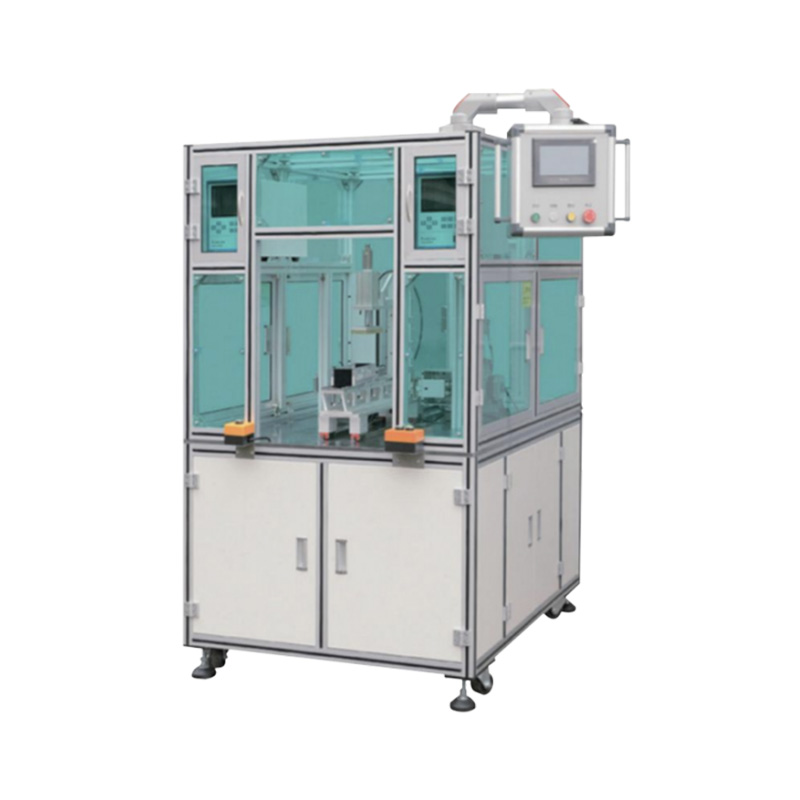
Die bilaterale Energielieferung verändert die Produktionslandschaft völlig. Ein moderner Die automatische doppelseitige Schweißmaschine verändert die Modulmontage von Grund auf. Während des Fügeprozesses sehen wir perfekt ausgeglichene thermische Profile. Das System liefert gleichzeitig Energie von beiden Seiten der Verbindung. Die Wärme verteilt sich gleichmäßig über die Sammelschiene und die darunter liegende Lasche. Dadurch werden die starken Temperaturgradienten, die bei älteren Methoden auftreten, eliminiert. Die Materialien schmelzen und verschmelzen symmetrisch.
Eine erhöhte strukturelle Integrität folgt selbstverständlich diesem ausgewogenen Ansatz. Die beidseitige Penetration verbessert den Kontaktwiderstand erheblich. Der Prozess reduziert lokalisierte elektrische Widerstandspunkte im gesamten Array. Durch die symmetrische Verschmelzung entsteht ein stärkerer, viel gleichmäßigerer Schweißklumpen. Der elektrische Pfad wird hocheffizient. Die Energie fließt ungehindert, ohne dass es an einer schlecht verschmolzenen Verbindung zu Engpässen kommt. Ein geringerer Innenwiderstand verhindert direkt gefährliche thermische Durchgehensereignisse.
Der Übergang zur Automatisierung beschleunigt diese strukturellen Vorteile noch weiter. Moderne Geräte nutzen hochentwickelte Präzisionsaktuatoren. Sie bewältigen den variablen Anpressdruck bei Hochgeschwindigkeitsläufen mühelos. Ein konstanter Spanndruck sorgt für wiederholbare Schweißpunkte bei jedem einzelnen Zyklus. Mehrzellige Module benötigen Tausende perfekter Verbindungen, um ordnungsgemäß zu funktionieren. Die Automatisierung gewährleistet diese kritische Konsistenz im gesamten Batteriepaket.
Kalibrieren Sie die Aktuatordrucksensoren wöchentlich, um die Genauigkeit der Spannkraft aufrechtzuerhalten.
Implementieren Sie routinemäßige Reinigungspläne für die oberen und unteren Elektroden.
Überprüfen Sie die bilaterale Ausrichtung, bevor Sie mit einer großen Produktionscharge beginnen.
Ingenieure müssen die zugrunde liegende Stromversorgungstechnologie sorgfältig bewerten. Wir vergleichen häufig einen modernen Transistor-Punktschweißmaschine im Vergleich zu herkömmlichen Methoden. Die deutlichen Unterschiede wirken sich stark auf die allgemeine Batteriesicherheit und die Ertragsraten aus.
Die Präzision der Impulssteuerung unterscheidet Transistorsysteme deutlich von herkömmlicher Technologie. Sie arbeiten nahtlos im Konstantstrom- oder Konstantspannungsmodus. Diese spezifischen Modi ermöglichen die ultimative Kontrolle über die Energieabgabekurve. Batterielaschen erfordern hochgradig maßgeschneiderte Wärmeeinträge, um richtig zu verschmelzen. Die Transistortechnologie verhindert aktiv ein versehentliches Überbrennen oder schwaches Unterschweißen.
Mikrosekundengenauigkeit definiert den modernen Energieentladungsprozess. Durch die ultraschnelle Entladung wird die Beschädigung der Elektrode über Tausende von Zyklen hinweg erheblich begrenzt. Der Fusionsprozess erfolgt so schnell, dass sich die Wärme nicht ausbreiten kann. Wärmeenergie hat keine Zeit, in den Batteriekern zu wandern. Wir schützen erfolgreich die empfindliche innere Chemie. Auch zwischen den obligatorischen Abrichtzyklen halten die Kupfer- oder Wolframelektroden deutlich länger.
Die Prozesskonsistenz beruht ausschließlich auf der digitalen Überwachung im geschlossenen Regelkreis. Integrierte Sensoren liefern sofort Echtzeit-Feedback zur Schweißqualität. Während des Impulses passt die Maschine ihre elektrischen Parameter dynamisch an. Diese Fähigkeit reduziert die Ausschussrate im Vergleich zu älteren AC-Schweißgeräten erheblich. Herkömmliche Kondensatorentladungssysteme können die Impulsmitte nicht anpassen. Transistorsysteme mit geschlossenem Regelkreis stellen sicher, dass jede einzelne Verbindung den genauen technischen Spezifikationen entspricht.
Tabellentitel: Schweißqualitätsmerkmale nach Stromquelle
Technologietyp |
Pulskontrollfähigkeit |
Thermische Auswirkungen auf den Batteriekern |
Echtzeit-Feedbackschleife |
|---|---|---|---|
Wechselstrom (AC) |
Niedrig (abhängig von der Sinuswelle) |
Hoch (längere Wärmeanwendung) |
Keiner |
Kondensatorentladung (CD) |
Mäßig (feste Spitze) |
Mittel (Schnell, aber unkontrolliert) |
Keiner |
Transistor / Hochfrequenz |
Sehr hoch (Rechteckwellenpräzision) |
Sehr niedrig (Dauer im Mikrosekundenbereich) |
Ja (Regelung im geschlossenen Regelkreis) |
Die Auswahl der richtigen Ausrüstung erfordert strenge Bewertungskriterien. Wir müssen weit über die grundlegenden betrieblichen Spezifikationen hinausblicken. Hersteller sollten sich intensiv auf vier Hauptsäulen der Leistung konzentrieren.
Durchsatz und Skalierbarkeit: Die Montagegeschwindigkeit bestimmt Ihre Wettbewerbsfähigkeit auf dem Markt. Sie müssen die Zyklen pro Modul vor dem Kauf genau abschätzen. Automatisierte Indexierungsfunktionen bestimmen maßgeblich diese Gesamtgeschwindigkeit. Die Maschine muss sich schnell und präzise zwischen den Zellpositionen bewegen. Schnelle Übergangszeiten führen zu massiven täglichen Produktionssteigerungen.
Integrierte Qualitätskontrolle (QC): Eine umfassende Datenprotokollierung ist heute völlig obligatorisch. Die Einhaltung gesetzlicher Vorschriften erfordert eine vollständige Rückverfolgbarkeit für Automobilanwendungen. Das System muss die Schweißnahtfestigkeitsmetriken kontinuierlich überwachen. Es muss genaue Spannungs- und Stromparameter für jede einzelne Verbindung protokollieren. Diese Daten sind bei Sicherheitsaudits von unschätzbarem Wert.
Flexibilität: Verpackungsdesigns entwickeln sich schnell weiter und ändern sich. Die Maschine muss unterschiedliche Laschendicken problemlos verarbeiten können. Es muss Multimaterialstapel ohne größere Hardwareänderungen verschmelzen. Kupfer-Nickel-Übergänge stellen einzigartige metallurgische Herausforderungen dar. Aluminiumlaschen erfordern hochspezifische Parametereinstellungen, um Oxidschichten zu durchbrechen.
Betriebsrisiken: Ungeplante Ausfallzeiten stoppen die Produktion und zerstören die Margen. Bewerten Sie die empfohlenen Wartungsfenster sorgfältig. Überwachen Sie die Abnutzungszyklen der Elektroden während der Probeläufe genau. Bewerten Sie, wie einfach es ist, die Software für neue Moduldesigns neu zu kalibrieren. Die Benutzeroberfläche sollte den Bedienern schnelle Umstellungen ermöglichen.
Der Übergang von einem theoretischen Konzept zur aktiven Produktion erfordert eine strukturierte Roadmap. Sie können die Maschine nicht einfach installieren, anschließen und mit der Produktion beginnen. Wir empfehlen einen strikten, stufenweisen Ansatz für die Integration dieser komplexen automatisierten Systeme.
Design for Manufacturing (DFM) ist der absolut erste Schritt. Ingenieure müssen die Laschengeometrie während der CAD-Phase richtig ausrichten. Die Zugänglichkeit der Elektroden bleibt für die Funktion doppelseitiger Maschinen von entscheidender Bedeutung. Sowohl die oberen als auch die unteren Elektroden benötigen klare, ungehinderte Wege zum Gelenk. Komplexe Packungsgeometrien versperren den physischen Zugang oft vollständig. Frühzeitige DFM-Überprüfungen verhindern diese kostspieligen physischen Auseinandersetzungen in der Fabrikhalle.
Die Pilotverifizierung validiert aktiv Ihre anfänglichen Maschinenparameter. Durch Zugversuche wird die mechanische Festigkeit der Verbindung nachgewiesen. Die Mikroschnittanalyse zeigt deutlich die interne Nugget-Struktur. Techniker vergießen die Schweißnaht mit Harz, polieren sie und untersuchen sie unter dem Mikroskop. Sie müssen diese physischen Tests mit den digitalen Daten des Systems vergleichen. Diese Übung bestätigt, dass die Maschine die Schweißeigenschaften tatsächlich genau liest.
Die Systemintegration schließt die Bereitstellungsphase ab. Moderne Anlagen verbinden Schweißleistungsdaten direkt mit ihren Netzwerken. Sie binden die Maschine direkt an ihr Manufacturing Execution System (MES) an. Diese Integration ermöglicht eine vollständige Rückverfolgbarkeit im gesamten Werksbereich. Tritt ein Feldausfall auf, können Bediener diesen sofort zurückverfolgen. Sie können die genauen Schweißparameter überprüfen, die an diesem bestimmten Tag aufgezeichnet wurden.
Der Übergang zu einem doppelseitigen automatisierten Ansatz ist eindeutig nicht mehr optional. Es gilt auf dem heutigen Markt als striktes Qualitätsgebot. Hochdichte Batteriepacks verlangen von Montagelinien absolute Perfektion. Kleinere Verbindungsausfälle führen leicht zu größeren thermischen Ereignissen.
Bei der Implementierung dieser Systeme sehen wir einen erheblichen betrieblichen Return on Investment. Reduzierte Ausfallraten schützen Ihren Ruf erheblich. Eine verbesserte strukturelle Integrität schafft ein enormes Markenvertrauen in Bezug auf Sicherheit. Verbraucher verlangen absolut sichere Elektrofahrzeuge und robuste Energiespeichersysteme.
Um Ihre Fertigungsergebnisse zu verbessern, ziehen Sie die folgenden umsetzbaren Schritte in Betracht:
Führen Sie noch heute ein umfassendes Produktionsaudit durch, um versteckte Mängel zu finden.
Identifizieren Sie aktuelle Engpässe in Ihrer bestehenden Montagelinie.
Bewerten Sie, wo einseitige Methoden derzeit die endgültige Modulzuverlässigkeit beeinträchtigen.
Stellen Sie kritische Verbindungen sofort auf bilaterale automatisierte Systeme um.
Führen Sie strenge Mikroschnittprüfungen für alle neuen Materialstapel durch.
A: Das Transistorschweißen ermöglicht eine Impulssteuerung im Mikrosekundenbereich und eine Rückkopplung im geschlossenen Regelkreis. Es arbeitet im Konstantstrom- oder Spannungsmodus. Herkömmliche Wechselstrom- oder Kondensatorentladungsmethoden geben Energie ohne Echtzeitanpassungen ab. Transistorsysteme verhindern eine Überhitzung und sorgen für eine hoch reproduzierbare Verschmelzung empfindlicher Batterielaschen.
A: Beim doppelseitigen Schweißen wird Energie gleichzeitig von beiden Seiten der Verbindung abgegeben. Dieses ausgewogene thermische Profil reduziert den Gesamtenergiebedarf. Es verhindert, dass sich die Hitze an einer Stelle konzentriert. Der ultraschnelle Prozess schränkt die Wärmeeinflusszone ein und schützt so die interne Batteriechemie.
A: Ja. Moderne Maschinen verfügen über automatische Indexierung und speicherprogrammierbare Steuerungen. Sie lassen sich nahtlos an bestehende Förderbänder und Manufacturing Execution Systems (MES) anschließen. Während der Integrationsplanungsphase müssen Sie den Elektrodenabstand und die Zugänglichkeit der Laschen überprüfen.
A: Zu den Qualitätskennzahlen gehören der Kontaktwiderstand, die Zugfestigkeit und die Eindringtiefe der Nuggets. Hersteller verwenden Mikroschliffanalysen, um die physikalische Tiefe zu überprüfen. Produktionsmaschinen überwachen Spannungsabfälle, Stromabgabeprofile und Elektrodenverschiebungen in Echtzeit, um Anomalien zu erkennen.
A: Absolut. Doppelseitige Techniken passen sich gut an unterschiedliche Geometrien an. In zylindrischen Zellen werden häufig Nickelstreifen verwendet. Prismatische Zellen verfügen normalerweise über dickere Aluminium- oder Kupfer-Sammelschienen. Die Maschinenparameter passen sich den spezifischen Materialstapeln und -stärken des jeweiligen Formats an.


