
Преглеждания: 0 Автор: Редактор на сайта Време на публикуване: 2026-11-10 Произход: сайт


Производството на батерии се промени драматично през последните години. Изискванията за енергийна плътност продължават да нарастват бързо в индустрията. Производителите активно се отдалечават от остарелите ръчни техники. Автоматизираното двустранно точково заваряване сега оказва силно влияние върху съвременните производствени стандарти.
Основното инженерно предизвикателство остава пределно ясно. Производителите трябва да осигурят постоянен електрически контакт между отделните клетки. Те трябва да постигнат това, без да причиняват термично разграждане на чувствителните компоненти. Топлината уврежда бързо деликатните сърцевини на батерията.
Тази статия оценява как архитектурата на оборудването влияе върху цялостната производителност на пакета. Ние изследваме как a Машината за точково заваряване на батериен модул влияе пряко върху дългосрочната надеждност. Ще научите за производителността на сглобяването, скоростта на процеса и критичните критерии за качество на заваръчния шев. Ние също така разбиваме точните параметри, необходими за устойчив производствен успех.
Еднородност: Как двустранното заваряване елиминира 'студените съединения' чрез балансиране на разпределението на топлината от двете страни на интерфейса на шина/език.
Пропускателна способност: Мащабиране на скоростта на сглобяване чрез автоматично интегриране на машина за двустранно заваряване в сравнение с традиционните едностранни методи.
Цялост: Намаляване на вътрешното съпротивление и рисковете от микропукнатини, присъщи на връзките на батерийните клетки с голямо напрежение.
Проверка: Защо целостта на структурните заварки е предпоставка за съответствие с изискванията за безопасност в EV и системи за съхранение на енергия.
Започваме с изследване на ограниченията на по-старите методи за сглобяване. Едностранните подходи представляват различни инженерни препятствия за пакети с висока плътност. Проблеми с концентрацията на топлина измъчват тези наследени системи постоянно. По време на процеса на топене често се появяват неравномерни термично засегнати зони (HAZ). Електрическият ток протича изцяло през една входна точка. Материалът директно под електрода абсорбира интензивна, локализирана топлинна енергия. Междувременно противниковата страна остава значително по-хладна. Този тежък температурен дисбаланс изкривява металната структура и отслабва съединението.
Производителите също се сблъскват с опасния феномен на 'невидими' повреди. Външното свързване често изглежда напълно приемливо за визуалните инспектори. Долната контактна повърхност обаче остава неадекватно споена. Наричаме това проблем с проверката на връзката. Не можете лесно да откриете слаб долен слой чрез стандартни визуални проверки. Стандарт Машината за едностранно заваряване се бори да гарантира пълна дълбочина на проникване. Операторите виждат само обезцветяването на горната повърхност.
Умората на материала създава друг огромен риск за инженерите. Асиметричното разпределение на напрежението сериозно уврежда механичната стабилност. Електрическите превозни средства работят ежедневно в тежки среди с висока вибрация. Неравномерните заварки се напукват при постоянно механично напрежение. Връзките се провалят преждевременно по време на строга употреба на място. Индустриалните стандарти изискват цялостно изпитване на вибрации за всички модули на батерията. Слаба, асиметрична става несъмнено ще се провали при тези стриктни проверки за съответствие с изискванията за безопасност.
Разчитайки изцяло на обезцветяването на повърхността, за да прецените механичната якост.
Пренебрегване на данните за физическа сила на издърпване по време на първоначалното тестване на партида.
Неотчитане на разликите в термичното разширение между шината и терминала на клетката.
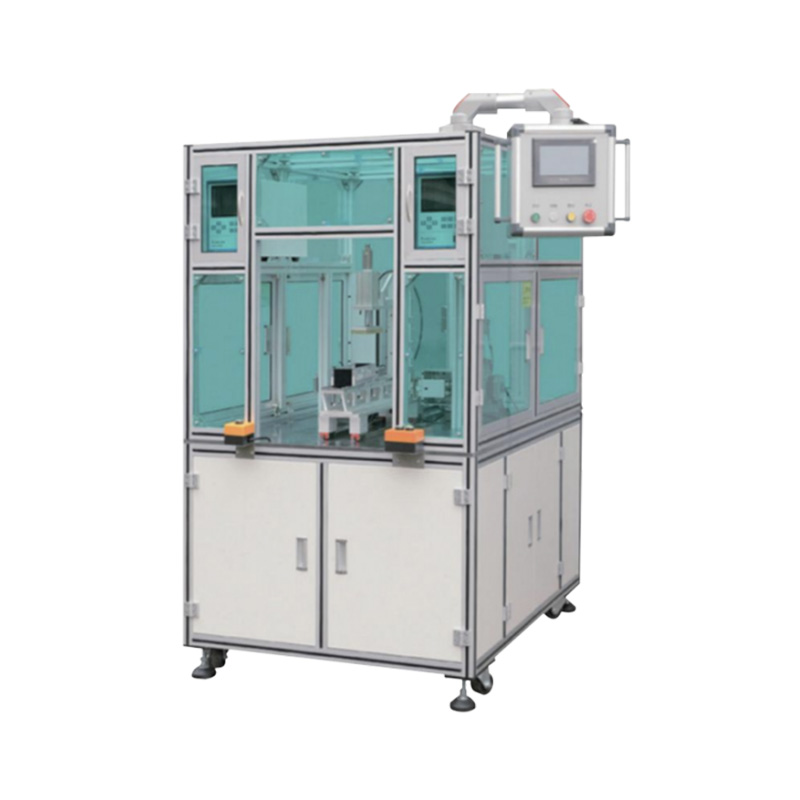
Двустранната доставка на енергия променя изцяло производствения пейзаж. Модерен Автоматичната машина за двустранно заваряване трансформира сглобяването на модула от нулата. Виждаме идеално балансирани топлинни профили по време на процеса на свързване. Системата доставя енергия едновременно от двете страни на връзката. Топлината се разпределя равномерно през шината и долния раздел. Това елиминира тежките температурни градиенти, открити в по-старите методи. Материалите се топят и сливат симетрично.
Повишената структурна цялост естествено следва този балансиран подход. Двустранното проникване подобрява драстично устойчивостта на контакт. Процесът намалява локализираните точки на електрическо съпротивление в масива. Симетричното сливане създава по-здрав, много по-равномерен заваръчен елемент. Електрическият път става високоефективен. Енергията тече свободно, без да има затруднения при лошо споена връзка. По-ниското вътрешно съпротивление пряко предотвратява опасни термични изблици.
Преходът към автоматизация ускорява допълнително тези структурни предимства. Съвременното оборудване използва изключително модерни прецизни задвижващи механизми. Те управляват променливото контактно налягане без усилие по време на бягане с висока скорост. Постоянното налягане на затягане гарантира повторяеми заваръчни зъбци всеки отделен цикъл. Многоклетъчните модули изискват хиляди перфектни връзки, за да функционират правилно. Автоматизацията гарантира тази критична последователност в целия пакет батерии.
Калибрирайте сензорите за налягане на задвижването всяка седмица, за да поддържате точността на силата на затягане.
Приложете графици за рутинно почистване както за горните, така и за долните електроди.
Проверете двустранното подравняване, преди да започнете мащабна производствена партида.
Инженерите трябва внимателно да оценят основната технология за захранване. Често сравняваме модерен Машина за точково заваряване на транзистори срещу традиционните методи. Различните разлики оказват силно влияние върху цялостната безопасност на батерията и нивата на производителност.
Прецизността на управлението на импулсите отличава транзисторните системи от наследените технологии. Те работят безпроблемно в режими на постоянен ток или постоянно напрежение. Тези специфични режими осигуряват максимален контрол върху кривата на доставка на енергия. Езиците на батериите изискват строго съобразени топлинни входове, за да се стопят правилно. Транзисторната технология активно предотвратява случайно прегаряне или слабо заваряване.
Микросекундна точност определя модерния процес на разреждане на енергия. Ултра-бързият разряд ограничава значително повредата на електрода в продължение на хиляди цикли. Процесът на синтез протича толкова бързо, че топлината не може да се разпространи. Топлинната енергия няма време да мигрира в ядрото на батерията. Ние успешно защитаваме чувствителната вътрешна химия. Медните или волфрамовите електроди също издържат значително по-дълго между задължителните цикли на третиране.
Съгласуваността на процеса разчита изцяло на цифрово наблюдение в затворен цикъл. Вградените сензори незабавно осигуряват обратна връзка за качеството на заваръчния шев в реално време. Машината настройва електрическите си параметри динамично по време на импулса. Тази възможност значително намалява процентите на скрап в сравнение с по-старите AC заварчици. Традиционните системи за разреждане на кондензатори не могат да регулират средния импулс. Транзисторните системи със затворен контур гарантират, че всяко едно съединение отговаря на точните инженерни спецификации.
Заглавие на таблицата: Качествени характеристики на заваръчния шев по източник на захранване
Тип технология |
Възможност за контрол на импулса |
Термично въздействие върху ядрото на батерията |
Цикъл за обратна връзка в реално време |
|---|---|---|---|
Променлив ток (AC) |
Ниска (в зависимост от синусоида) |
Високо (продължително приложение на топлина) |
Няма |
Разреждане на кондензатора (CD) |
Умерен (фиксиран пик) |
Средно (бързо, но неконтролирано) |
Няма |
Транзистор / високочестотен |
Много висока (прецизност на квадратната вълна) |
Много ниско (продължителност от микросекунди) |
Да (регулиране в затворен контур) |
Изборът на правилното оборудване изисква строги критерии за оценка. Трябва да погледнем далеч отвъд основните оперативни спецификации. Производителите трябва да се съсредоточат интензивно върху четири основни стълба на производителността.
Пропускателна способност и мащабируемост: Скоростта на сглобяване диктува вашата пазарна конкурентоспособност. Трябва да оцените точно циклите на модул, преди да закупите. Автоматизираните възможности за индексиране до голяма степен определят тази обща скорост. Машината трябва да се движи бързо и точно между позициите на клетката. Бързите времена на преход се комбинират с огромни ежедневни печалби в производството.
Интегриран контрол на качеството (QC): Изчерпателното регистриране на данни е напълно задължително днес. Съответствието с нормативните изисквания изисква пълна проследимост за автомобилни приложения. Системата трябва непрекъснато да следи показателите за якост на заваръчния шев. Той трябва да регистрира точните параметри на напрежението и тока за всяка отделна връзка. Тези данни се оказват безценни по време на одитите на безопасността.
Гъвкавост: Дизайнът на опаковките се развива и променя бързо. Машината трябва лесно да се справя с различни дебелини на пластини. Той трябва да слива многоматериални стекове без големи хардуерни промени. Преходите мед-никел представляват уникални металургични предизвикателства. Алуминиевите пластини изискват много специфични настройки на параметрите, за да пробият оксидните слоеве.
Оперативни рискове: Непланираният престой спира производството и унищожава маржовете. Оценете внимателно препоръчаните периоди за поддръжка. Наблюдавайте отблизо циклите на износване на електродите по време на пробни пускания. Оценете лекотата на повторно калибриране на софтуера за нови дизайни на модули. Потребителският интерфейс трябва да позволява бърза смяна на операторите.
Преминаването от теоретична концепция към активно производство изисква структурирана пътна карта. Не можете просто да инсталирате машината, да я включите и да започнете производството. Препоръчваме строг, поетапен подход за интегриране на тези сложни автоматизирани системи.
Проектирането за производство (DFM) представлява абсолютната първа стъпка. Инженерите трябва да подравнят правилно геометрията на раздела по време на CAD фазата. Достъпът до електродите остава от решаващо значение за функционирането на двустранните машини. Както горният, така и долният електрод се нуждаят от чисти, безпрепятствени пътища към ставата. Сложната геометрия на пакета често напълно блокира физическия достъп. Ранните прегледи на DFM предотвратяват тези скъпоструващи физически сблъсъци на фабричния етаж.
Пилотната проверка активно валидира вашите първоначални параметри на машината. Изпитването на опън доказва механичната якост на връзката. Анализът на микроразрезите разкрива ясно вътрешната структура на самородното парче. Техниците заливат заваръчния шев със смола, полират го и го изследват под микроскоп. Трябва да съпоставите тези физически тестове с цифровите данни на системата. Това упражнение потвърждава, че машината действително разчита точно характеристиките на заваръчния шев.
Системната интеграция финализира фазата на внедряване. Модерните съоръжения свързват изходните данни за заваряване директно към своите мрежи. Те свързват машината направо със своите системи за изпълнение на производството (MES). Тази интеграция позволява пълна проследимост в целия завод. Ако възникне повреда на място, операторите могат да я проследят незабавно. Те могат да прегледат точните параметри на заваръчния шев, записани в този конкретен ден.
Преминаването към двустранен автоматизиран подход очевидно вече не е задължително. Това е строг императив за качество на днешния пазар. Батерийните пакети с висока плътност изискват абсолютно съвършенство от поточните линии. Незначителните повреди на ставите лесно се превръщат в големи термични събития.
Виждаме голяма оперативна възвръщаемост на инвестициите при внедряването на тези системи. Намалените проценти на неуспехи защитават сериозно вашата репутация. Подобрената структурна цялост изгражда огромно доверие на марката по отношение на безопасността. Потребителите изискват напълно безопасни електрически превозни средства и стабилни системи за съхранение на енергия.
За да подобрите производствените си резултати, помислете за следните приложими стъпки:
Извършете цялостен производствен одит днес, за да откриете скрити недостатъци.
Идентифицирайте настоящите точки с тесни места във вашата съществуваща поточна линия.
Оценете къде едностранните методи в момента компрометират надеждността на крайния модул.
Незабавно прехвърлете критичните връзки към двустранни автоматизирани системи.
Приложете стриктно тестване на микросекции за всички нови стекове от материали.
A: Транзисторното заваряване осигурява микросекундно импулсно управление и обратна връзка със затворен контур. Работи в режим на постоянен ток или напрежение. Традиционните методи за AC или кондензаторно разреждане освобождават енергия без корекции в реално време. Транзисторните системи предотвратяват прегряване и осигуряват силно повтарящо се сливане за чувствителни клемички на батерията.
О: Двустранното заваряване доставя енергия едновременно от двете страни на съединението. Този балансиран топлинен профил намалява общата необходима енергия. Предотвратява концентрирането на топлината на едно място. Свръхбързият процес ограничава зоната, засегната от топлината, като защитава вътрешната химия на батерията.
A: Да. Съвременните машини разполагат с автоматизирано индексиране и програмируеми логически контролери. Те се свързват безпроблемно със съществуващи конвейери и системи за изпълнение на производството (MES). Трябва да проверите хлабината на електрода и достъпността на раздела по време на фазата на планиране на интеграцията.
О: Качествените показатели включват контактно съпротивление, якост на опън и дълбочина на проникване на самородното късче. Производителите използват анализ на микроразрези, за да проверят физическата дълбочина. Производствените машини наблюдават спадовете на напрежението, профилите на подаване на ток и изместването на електродите в реално време, за да отбележат аномалии.
О: Абсолютно. Двустранните техники се адаптират добре към различни геометрии. Цилиндричните клетки често използват никелови ленти. Призматичните клетки обикновено имат по-дебели алуминиеви или медни шини. Параметрите на машината се настройват, за да съответстват на специфичните купчини материали и дебелини на всеки формат.


