
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-11-10 Origine: Sito


La produzione di pacchi batteria è cambiata radicalmente negli ultimi anni. Le richieste di densità energetica continuano ad aumentare rapidamente in tutto il settore. I produttori si stanno attivamente allontanando dalle tecniche manuali obsolete. La saldatura a punti automatizzata su due lati influenza ormai fortemente i moderni standard di produzione.
La sfida ingegneristica principale rimane abbondantemente chiara. I produttori devono garantire un contatto elettrico coerente tra le singole celle. Devono raggiungere questo obiettivo senza causare alcun degrado termico ai componenti sensibili. Il calore danneggia rapidamente i delicati nuclei della batteria.
Questo articolo valuta l'impatto dell'architettura dell'apparecchiatura sulle prestazioni complessive del pacco. Esploriamo come a La saldatrice a punti del modulo batteria influenza direttamente l'affidabilità a lungo termine. Imparerai a conoscere la produttività dell'assemblaggio, la velocità del processo e i criteri critici di qualità della saldatura. Analizziamo inoltre i parametri esatti necessari per un successo produttivo duraturo.
Uniformità: come la saldatura su due lati elimina i 'giunti freddi' bilanciando la distribuzione del calore da entrambi i lati dell'interfaccia barra collettrice/piastra.
Produttività: aumento della velocità di assemblaggio tramite l'integrazione automatica della saldatrice fronte-retro rispetto ai metodi tradizionali su un solo lato.
Integrità: riduzione della resistenza interna e dei rischi di micro-fessurazione inerenti alle connessioni delle celle della batteria ad alto stress.
Verifica: perché l'integrità strutturale della saldatura è un prerequisito per la conformità alla sicurezza nei veicoli elettrici e nei sistemi di accumulo dell'energia.
Iniziamo esaminando i vincoli dei metodi di assemblaggio più vecchi. Gli approcci unilaterali presentano ostacoli ingegneristici distinti per i pacchi ad alta densità. I problemi di concentrazione del calore affliggono costantemente questi sistemi legacy. Zone alterate dal calore (HAZ) irregolari si verificano frequentemente durante il processo di fusione. La corrente elettrica scorre interamente attraverso un unico punto di ingresso. Il materiale direttamente sotto l'elettrodo assorbe energia termica intensa e localizzata. Nel frattempo, il lato opposto rimane decisamente più freddo. Questo grave squilibrio termico distorce la struttura metallica e indebolisce il giunto.
I produttori devono affrontare anche il pericoloso fenomeno dei guasti 'invisibili'. L'incollaggio esterno spesso sembra perfettamente accettabile per gli ispettori visivi. Tuttavia, la superficie di contatto inferiore rimane fusa in modo inadeguato. Lo chiamiamo problema di verifica della connessione. Non è possibile rilevare facilmente uno strato inferiore debole attraverso i controlli visivi standard. Una norma La saldatrice monolaterale fatica a garantire la piena profondità di penetrazione. Gli operatori vedono solo lo scolorimento della superficie superiore.
L’affaticamento dei materiali introduce un altro enorme rischio per gli ingegneri. La distribuzione asimmetrica dello stress danneggia gravemente la stabilità meccanica. I veicoli elettrici operano quotidianamente in ambienti difficili e ad alte vibrazioni. Le saldature irregolari si rompono sotto costante stress meccanico. Le connessioni si interrompono prematuramente durante un uso intensivo sul campo. Gli standard del settore richiedono test completi sulle vibrazioni per tutti i moduli batteria. Un giunto debole e asimmetrico non riuscirà senza dubbio a superare questi rigorosi controlli di conformità di sicurezza.
Affidarsi interamente allo scolorimento della superficie per giudicare la resistenza meccanica.
Ignorare i dati fisici sulla resistenza alla trazione durante il test iniziale del batch.
Non tenere conto delle differenze di dilatazione termica tra la sbarra e il terminale della cella.
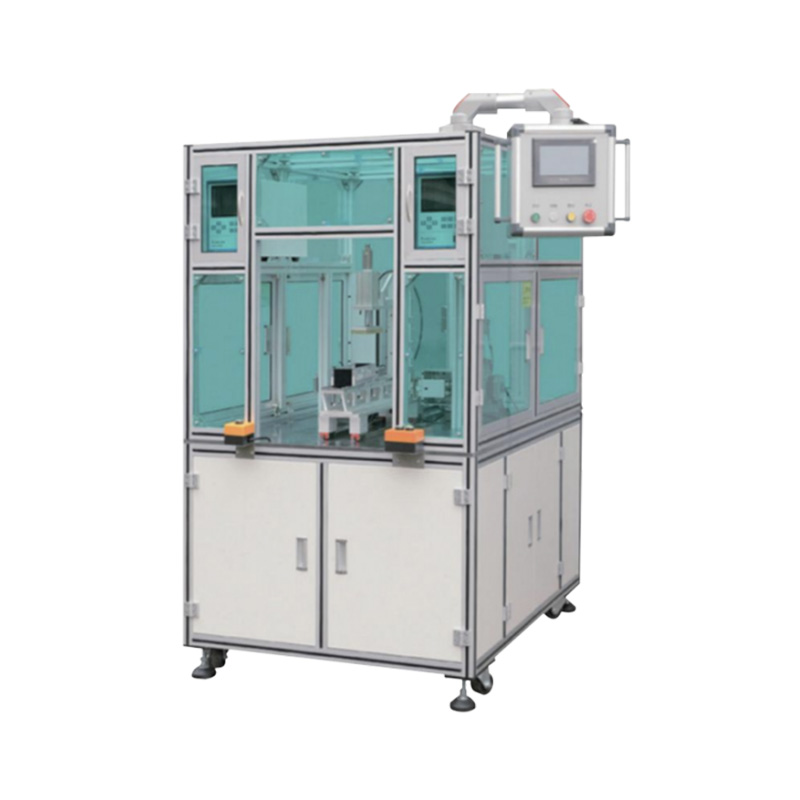
La fornitura bilaterale di energia cambia completamente il panorama produttivo. Un moderno La saldatrice automatica fronte/retro trasforma l'assemblaggio dei moduli da zero. Vediamo profili termici perfettamente bilanciati durante il processo di giunzione. Il sistema fornisce energia simultaneamente da entrambi i lati della connessione. Il calore si distribuisce uniformemente sulla sbarra e sulla linguetta sottostante. Ciò elimina i forti gradienti di temperatura riscontrati nei metodi più vecchi. I materiali si sciolgono e si fondono simmetricamente.
Una maggiore integrità strutturale segue naturalmente questo approccio equilibrato. La penetrazione bilaterale migliora notevolmente la resistenza di contatto. Il processo riduce i punti di resistenza elettrica localizzati nell'array. La fusione simmetrica crea un nucleo di saldatura più forte e molto più uniforme. Il percorso elettrico diventa altamente efficiente. L'energia scorre liberamente senza strozzature in un giunto scarsamente fuso. La minore resistenza interna previene direttamente pericolosi eventi di fuga termica.
La transizione all’automazione accelera ulteriormente questi benefici strutturali. Le moderne attrezzature utilizzano attuatori di precisione altamente avanzati. Gestiscono senza sforzo la pressione di contatto variabile durante le corse ad alta velocità. La pressione di bloccaggio costante garantisce pepite di saldatura ripetibili in ogni singolo ciclo. I moduli multicella richiedono migliaia di connessioni perfette per funzionare correttamente. L’automazione garantisce questa coerenza fondamentale nell’intero pacco batteria.
Calibrare settimanalmente i sensori di pressione dell'attuatore per mantenere la precisione della forza di bloccaggio.
Implementare programmi di pulizia di routine sia per gli elettrodi superiori che per quelli inferiori.
Verificare l'allineamento bilaterale prima di iniziare qualsiasi lotto di produzione su larga scala.
Gli ingegneri devono valutare attentamente la tecnologia di erogazione dell'energia sottostante. Confrontiamo spesso un moderno Saldatrice a punti per transistor contro i metodi tradizionali. Le differenze nette incidono pesantemente sulla sicurezza complessiva della batteria e sui tassi di rendimento.
La precisione del controllo degli impulsi distingue i sistemi a transistor dalla tecnologia legacy. Funzionano perfettamente in modalità corrente costante o tensione costante. Queste modalità specifiche forniscono il massimo controllo sulla curva di erogazione dell'energia. Le linguette della batteria richiedono input di calore altamente personalizzati per fondersi correttamente. La tecnologia a transistor previene attivamente la bruciatura eccessiva accidentale o la sottosaldatura debole.
La precisione al microsecondo definisce il moderno processo di scarica dell'energia. La scarica ultraveloce limita significativamente i danni agli elettrodi per migliaia di cicli. Il processo di fusione avviene così rapidamente che il calore non può diffondersi. L'energia termica non ha il tempo di migrare nel nucleo della batteria. Proteggiamo con successo la delicata chimica interna. Inoltre, gli elettrodi in rame o tungsteno durano notevolmente più a lungo tra un ciclo di medicazione obbligatorio e l'altro.
La coerenza del processo si basa interamente sul monitoraggio digitale a circuito chiuso. I sensori integrati forniscono istantaneamente un feedback sulla qualità della saldatura in tempo reale. La macchina regola dinamicamente i suoi parametri elettrici durante l'impulso. Questa capacità riduce notevolmente il tasso di scarto rispetto alle saldatrici AC più vecchie. I tradizionali sistemi di scarica dei condensatori non sono in grado di regolare l'impulso medio. I sistemi a transistor a circuito chiuso garantiscono che ogni singolo giunto soddisfi le precise specifiche tecniche.
Titolo della tabella: caratteristiche della qualità della saldatura in base alla fonte di alimentazione
Tipo di tecnologia |
Capacità di controllo degli impulsi |
Impatto termico sul nucleo della batteria |
Ciclo di feedback in tempo reale |
|---|---|---|---|
Corrente alternata (CA) |
Basso (dipendente dall'onda sinusoidale) |
Alto (applicazione di calore estesa) |
Nessuno |
Scarica del condensatore (CD) |
Moderato (punta fissa) |
Medio (veloce, ma incontrollato) |
Nessuno |
Transistor/Alta frequenza |
Molto alta (precisione dell'onda quadra) |
Molto basso (durata microsecondi) |
Sì (regolazione a circuito chiuso) |
La scelta dell'attrezzatura giusta richiede criteri di valutazione rigorosi. Dobbiamo guardare ben oltre le specifiche operative di base. I produttori dovrebbero concentrarsi intensamente sui quattro pilastri principali della performance.
Produttività e scalabilità: la velocità di assemblaggio determina la competitività sul mercato. È necessario stimare accuratamente i cicli per modulo prima dell'acquisto. Le funzionalità di indicizzazione automatizzata determinano in gran parte questa velocità complessiva. La macchina deve spostarsi rapidamente e con precisione tra le posizioni delle celle. Tempi di transizione rapidi si traducono in enormi guadagni di produzione giornaliera.
Controllo qualità integrato (QC): oggi la registrazione completa dei dati è assolutamente obbligatoria. La conformità normativa richiede la completa tracciabilità per le applicazioni automobilistiche. Il sistema deve monitorare continuamente i parametri di resistenza della saldatura. Deve registrare i parametri esatti di tensione e corrente per ogni singolo giunto. Questi dati si rivelano preziosi durante gli audit di sicurezza.
Flessibilità: i design delle confezioni si evolvono e cambiano rapidamente. La macchina deve gestire facilmente diversi spessori di linguette. Deve fondere stack multi-materiale senza importanti modifiche hardware. Le transizioni rame-nichel presentano sfide metallurgiche uniche. Le linguette in alluminio richiedono regolazioni dei parametri altamente specifiche per penetrare gli strati di ossido.
Rischi operativi: i tempi di inattività non pianificati bloccano la produzione e distruggono i margini. Valutare attentamente le finestre di manutenzione consigliate. Monitorare attentamente i cicli di usura degli elettrodi durante le prove. Valutare la facilità di ricalibrazione del software per la progettazione di nuovi moduli. L'interfaccia utente dovrebbe consentire rapidi cambi per gli operatori.
Passare da un concetto teorico alla produzione attiva richiede una tabella di marcia strutturata. Non è possibile semplicemente installare la macchina, collegarla e iniziare la produzione. Raccomandiamo un approccio rigoroso e graduale per l'integrazione di questi complessi sistemi automatizzati.
Il Design for Manufacturing (DFM) rappresenta il primo passo assoluto. Gli ingegneri devono allineare correttamente la geometria della linguetta durante la fase CAD. L’accessibilità degli elettrodi rimane fondamentale per il funzionamento delle macchine a doppia faccia. Sia gli elettrodi superiori che quelli inferiori necessitano di percorsi liberi e senza ostacoli verso l'articolazione. Le geometrie complesse dei pacchetti spesso bloccano completamente l’accesso fisico. Le prime revisioni del DFM prevengono questi costosi scontri fisici in fabbrica.
La verifica pilota convalida attivamente i parametri iniziali della macchina. Le prove di trazione dimostrano la resistenza meccanica del legame. L'analisi in microsezione rivela chiaramente la struttura interna della pepita. I tecnici inseriscono la saldatura nella resina, la lucidano e la esaminano al microscopio. È necessario incrociare questi test fisici con i dati digitali del sistema. Questo esercizio conferma che la macchina legge effettivamente le caratteristiche della saldatura in modo accurato.
L'integrazione del sistema finalizza la fase di implementazione. Le strutture moderne collegano i dati di uscita della saldatura direttamente alle proprie reti. Collegano la macchina direttamente ai loro Manufacturing Execution Systems (MES). Questa integrazione consente la piena tracciabilità dell'intero impianto. Se si verifica un guasto sul campo, gli operatori possono rintracciarlo immediatamente. Possono rivedere gli esatti parametri di saldatura registrati in quel giorno specifico.
Il passaggio a un approccio automatizzato a doppia faccia chiaramente non è più facoltativo. Nel mercato odierno rappresenta un rigoroso imperativo di qualità. I pacchi batteria ad alta densità richiedono la perfezione assoluta dalle catene di montaggio. Piccoli guasti ai giunti si traducono facilmente in grandi eventi termici.
Vediamo un profondo ritorno operativo sugli investimenti quando si implementano questi sistemi. La riduzione dei tassi di fallimento protegge pesantemente la tua reputazione. Una maggiore integrità strutturale crea un’immensa fiducia nel marchio in termini di sicurezza. I consumatori richiedono veicoli elettrici completamente sicuri e robusti sistemi di accumulo dell’energia.
Per migliorare i risultati di produzione, prendi in considerazione questi passaggi attuabili:
Conduci oggi stesso un audit completo della produzione per individuare i difetti nascosti.
Identifica i punti di collo di bottiglia attuali nella catena di montaggio esistente.
Valutare dove i metodi single-sided attualmente compromettono l'affidabilità del modulo finale.
Transizione immediata delle connessioni critiche ai sistemi automatizzati bilaterali.
Implementare rigorosi test di microsezione per tutte le nuove pile di materiali.
R: La saldatura dei transistor fornisce il controllo degli impulsi in microsecondi e il feedback a circuito chiuso. Funziona in modalità corrente o tensione costante. I tradizionali metodi CA o di scarica del condensatore rilasciano energia senza regolazioni in tempo reale. I sistemi a transistor prevengono il surriscaldamento e garantiscono una fusione altamente ripetibile per le linguette sensibili della batteria.
R: La saldatura su due lati fornisce energia simultaneamente da entrambi i lati del giunto. Questo profilo termico equilibrato riduce l'energia totale necessaria. Impedisce al calore di concentrarsi in un punto. Il processo ultrarapido delimita la zona interessata dal calore, proteggendo la chimica interna della batteria.
R: Sì. Le macchine moderne sono dotate di indicizzazione automatizzata e controller logici programmabili. Si collegano perfettamente ai trasportatori esistenti e ai Manufacturing Execution Systems (MES). È necessario verificare la distanza degli elettrodi e l'accessibilità della linguetta durante la fase di pianificazione dell'integrazione.
R: I parametri di qualità includono la resistenza al contatto, la forza di trazione e la profondità di penetrazione della pepita. I produttori utilizzano l'analisi microsezione per verificare la profondità fisica. Le macchine di produzione monitorano le cadute di tensione, i profili di erogazione della corrente e lo spostamento degli elettrodi in tempo reale per segnalare anomalie.
R: Assolutamente. Le tecniche fronte-retro si adattano bene a geometrie variabili. Le celle cilindriche utilizzano spesso strisce di nichel. Le celle prismatiche solitamente presentano sbarre di alluminio o rame più spesse. I parametri della macchina si adattano alle pile di materiali e agli spessori specifici di ciascun formato.


