
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-11-10 Pochodzenie: Strona


W ostatnich latach produkcja akumulatorów uległa radykalnym zmianom. Zapotrzebowanie na gęstość energii w całej branży stale rośnie. Producenci aktywnie odchodzą od przestarzałych technik ręcznych. Zautomatyzowane dwustronne zgrzewanie punktowe ma obecnie duży wpływ na nowoczesne standardy produkcyjne.
Podstawowe wyzwanie inżynieryjne pozostaje całkowicie jasne. Producenci muszą zapewnić spójny kontakt elektryczny pomiędzy poszczególnymi ogniwami. Muszą to osiągnąć bez powodowania degradacji termicznej wrażliwych komponentów. Ciepło szybko uszkadza delikatne rdzenie akumulatora.
W tym artykule oceniono, jak architektura sprzętu wpływa na ogólną wydajność pakietu. Badamy, jak a Zgrzewarka punktowa modułu akumulatorowego ma bezpośredni wpływ na długoterminową niezawodność. Dowiesz się o przepustowości montażu, szybkości procesu i krytycznych kryteriach jakości spoin. Analizujemy również dokładne parametry potrzebne do zapewnienia trwałego sukcesu produkcyjnego.
Jednolitość: w jaki sposób spawanie dwustronne eliminuje „zimne złącza” poprzez równoważenie dystrybucji ciepła z obu stron interfejsu szyna zbiorcza/zaczep.
Wydajność: Skalowanie prędkości montażu dzięki automatycznej integracji z maszyną do spawania dwustronnego w porównaniu z tradycyjnymi metodami jednostronnymi.
Integralność: zmniejszenie rezystancji wewnętrznej i ryzyka mikropęknięć nieodłącznie związanych z połączeniami ogniw akumulatorowych obciążonych wysokimi obciążeniami.
Weryfikacja: Dlaczego integralność spoin konstrukcyjnych jest warunkiem wstępnym zgodności z przepisami bezpieczeństwa w systemach pojazdów elektrycznych i magazynowaniu energii.
Zaczynamy od zbadania ograniczeń starszych metod montażu. Podejścia jednostronne stwarzają wyraźne przeszkody inżynieryjne w przypadku opakowań o dużej gęstości. Problemy z koncentracją ciepła stale nękają te starsze systemy. Podczas procesu stapiania często występują nierówne strefy wpływu ciepła (HAZ). Prąd elektryczny przepływa całkowicie przez jeden punkt wejścia. Materiał znajdujący się bezpośrednio pod elektrodą pochłania intensywną, zlokalizowaną energię cieplną. Tymczasem strona przeciwna pozostaje znacznie chłodniejsza. Ta poważna nierównowaga temperatur zniekształca strukturę metalu i osłabia połączenie.
Producenci borykają się także z niebezpiecznym zjawiskiem „niewidzialnych” awarii. Wiązanie zewnętrzne często wydaje się całkowicie akceptowalne dla inspektorów wizualnych. Jednakże dolna powierzchnia styku pozostaje niewystarczająco stopiona. Nazywamy to problemem weryfikacji połączenia. Nie można łatwo wykryć słabej warstwy dolnej za pomocą standardowych kontroli wizualnych. Standard Jednostronna spawarka ma trudności z zapewnieniem pełnej głębokości penetracji. Operatorzy widzą tylko przebarwienie górnej powierzchni.
Zmęczenie materiału stwarza kolejne ogromne ryzyko dla inżynierów. Asymetryczny rozkład naprężeń poważnie szkodzi stabilności mechanicznej. Pojazdy elektryczne codziennie działają w trudnych warunkach o wysokich wibracjach. Nierówne spoiny pękają pod wpływem ciągłego obciążenia mechanicznego. Połączenia przedwcześnie ulegają uszkodzeniu podczas intensywnego użytkowania w terenie. Normy branżowe wymagają kompleksowych testów wibracji dla wszystkich modułów akumulatorowych. Słabe, asymetryczne złącze niewątpliwie nie przejdzie rygorystycznych kontroli zgodności z przepisami bezpieczeństwa.
Ocena wytrzymałości mechanicznej polega wyłącznie na przebarwieniu powierzchni.
Ignorowanie danych dotyczących fizycznej wytrzymałości na rozciąganie podczas wstępnych testów wsadowych.
Nieuwzględnienie różnic rozszerzalności cieplnej pomiędzy szyną zbiorczą a końcówką ogniwa.
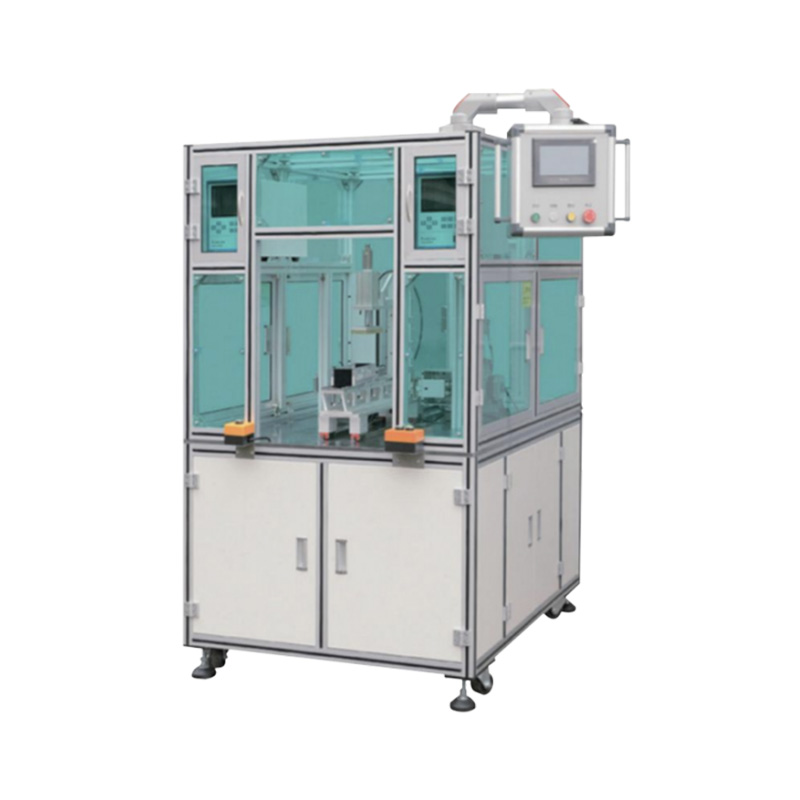
Dwustronne dostawy energii całkowicie zmieniają krajobraz produkcyjny. Nowoczesny Automatyczna zgrzewarka dwustronna przekształca montaż modułów od podstaw. Podczas procesu łączenia widzimy doskonale zrównoważone profile termiczne. System dostarcza energię jednocześnie z obu stron przyłącza. Ciepło rozprowadza się równomiernie po szynie zbiorczej i znajdującej się pod nią wypustce. Eliminuje to ostre gradienty temperatury występujące w starszych metodach. Materiały topią się i łączą symetrycznie.
Zwiększona integralność strukturalna w naturalny sposób wynika z tego zrównoważonego podejścia. Obustronna penetracja radykalnie poprawia rezystancję styku. Proces ten zmniejsza zlokalizowane punkty oporu elektrycznego w całym układzie. Symetryczne wtopienie tworzy mocniejszy, znacznie bardziej jednolity jądra spoiny. Ścieżka elektryczna staje się bardzo wydajna. Energia przepływa swobodnie, bez tworzenia wąskich gardeł w przypadku słabo stopionego złącza. Niższy opór wewnętrzny bezpośrednio zapobiega niebezpiecznym zdarzeniom związanym z niekontrolowaną temperaturą.
Przejście na automatyzację jeszcze bardziej przyspiesza te korzyści strukturalne. W nowoczesnym sprzęcie zastosowano wysoce zaawansowane, precyzyjne siłowniki. Bez trudu radzą sobie ze zmiennym naciskiem styku podczas pracy z dużą prędkością. Stały nacisk mocowania zapewnia powtarzalność jąder zgrzeiny w każdym cyklu. Moduły wieloogniwowe wymagają tysięcy doskonałych połączeń, aby działać prawidłowo. Automatyka gwarantuje tę krytyczną spójność w całym zestawie akumulatorów.
Co tydzień kalibruj czujniki ciśnienia siłownika, aby zachować dokładność siły mocowania.
Wdrażaj rutynowe harmonogramy czyszczenia zarówno elektrod górnych, jak i dolnych.
Przed rozpoczęciem jakiejkolwiek partii produkcyjnej na dużą skalę sprawdź dwustronne wyrównanie.
Inżynierowie muszą dokładnie ocenić technologię dostarczania mocy. Często porównujemy nowoczesność Tranzystorowa zgrzewarka punktowa w porównaniu z tradycyjnymi metodami. Wyraźne różnice mają duży wpływ na ogólne bezpieczeństwo baterii i wydajność.
Precyzja sterowania impulsowego odróżnia systemy tranzystorowe od starszych technologii. Działają bezproblemowo w trybie prądu stałego lub stałego napięcia. Te specyficzne tryby zapewniają najwyższą kontrolę nad krzywą dostarczania energii. Aby prawidłowo się stopić, zakładki akumulatorowe wymagają wysoce dostosowanego dopływu ciepła. Technologia tranzystorowa aktywnie zapobiega przypadkowemu przepaleniu lub słabemu niedospawaniu.
Dokładność mikrosekundowa definiuje nowoczesny proces wyładowania energii. Ultraszybkie wyładowanie znacznie ogranicza uszkodzenia elektrod w ciągu tysięcy cykli. Proces stapiania zachodzi tak szybko, że ciepło nie może się rozprzestrzeniać. Energia cieplna nie ma czasu na migrację do rdzenia akumulatora. Skutecznie chronimy wrażliwą chemię wewnętrzną. Elektrody miedziane lub wolframowe wytrzymują także znacznie dłużej pomiędzy obowiązkowymi cyklami obciągania.
Spójność procesu opiera się całkowicie na cyfrowym monitorowaniu w zamkniętej pętli. Wbudowane czujniki natychmiastowo dostarczają informacji o jakości spoiny w czasie rzeczywistym. Maszyna dynamicznie dostosowuje swoje parametry elektryczne w trakcie trwania impulsu. Ta funkcja znacznie zmniejsza ilość złomu w porównaniu ze starszymi spawaczami prądu przemiennego. Tradycyjne systemy rozładowywania kondensatorów nie mogą regulować średniego impulsu. Systemy tranzystorowe z zamkniętą pętlą zapewniają, że każde pojedyncze złącze spełnia dokładne specyfikacje techniczne.
Tytuł tabeli: Charakterystyka jakości spoiny według źródła zasilania
Typ technologii |
Możliwość kontroli pulsu |
Wpływ termiczny na rdzeń akumulatora |
Pętla informacji zwrotnej w czasie rzeczywistym |
|---|---|---|---|
Prąd przemienny (AC) |
Niski (w zależności od fali sinusoidalnej) |
Wysoka (wydłużone zastosowanie ciepła) |
Nic |
Rozładowanie kondensatora (CD) |
Umiarkowany (stały skok) |
Średni (szybki, ale niekontrolowany) |
Nic |
Tranzystor / wysoka częstotliwość |
Bardzo wysoka (precyzja fali prostokątnej) |
Bardzo niski (czas trwania mikrosekund) |
Tak (regulacja w pętli zamkniętej) |
Wybór odpowiedniego sprzętu wymaga rygorystycznych kryteriów oceny. Musimy patrzeć daleko poza podstawowe specyfikacje operacyjne. Producenci powinni intensywnie skoncentrować się na czterech głównych filarach wydajności.
Przepustowość i skalowalność: Szybkość montażu decyduje o konkurencyjności na rynku. Przed zakupem należy dokładnie oszacować liczbę cykli na moduł. Możliwości automatycznego indeksowania w dużej mierze decydują o ogólnej szybkości. Maszyna musi poruszać się szybko i precyzyjnie pomiędzy pozycjami komórek. Krótkie czasy przejścia przekładają się na ogromne dzienne zyski w zakresie produkcji.
Zintegrowana kontrola jakości (QC): Kompleksowe rejestrowanie danych jest dziś całkowicie obowiązkowe. Zgodność z przepisami wymaga pełnej identyfikowalności w zastosowaniach motoryzacyjnych. System musi stale monitorować parametry wytrzymałości spoiny. Musi rejestrować dokładne parametry napięcia i prądu dla każdego pojedynczego złącza. Dane te okazują się bezcenne podczas audytów bezpieczeństwa.
Elastyczność: projekty opakowań ewoluują i szybko się zmieniają. Maszyna musi z łatwością obsługiwać różne grubości zakładek. Musi łączyć stosy wielu materiałów bez większych zmian sprzętowych. Przemiany miedzi i niklu stanowią wyjątkowe wyzwania metalurgiczne. Wypustki aluminiowe wymagają bardzo specyficznej regulacji parametrów, aby przebić się przez warstwy tlenku.
Ryzyko operacyjne: Nieplanowane przestoje wstrzymują produkcję i niszczą marże. Oceń dokładnie zalecane okresy konserwacji. Podczas prób próbnych należy uważnie monitorować cykle zużycia elektrod. Oceń łatwość ponownej kalibracji oprogramowania dla nowych projektów modułów. Interfejs użytkownika powinien umożliwiać operatorom szybką zmianę.
Przejście od koncepcji teoretycznej do aktywnej produkcji wymaga uporządkowanego planu działania. Nie można po prostu zainstalować maszyny, podłączyć ją i rozpocząć produkcję. Zalecamy rygorystyczne, etapowe podejście do integracji tych złożonych, zautomatyzowanych systemów.
Design for Manufacturing (DFM) to absolutny pierwszy krok. Inżynierowie muszą prawidłowo dopasować geometrię wypustek na etapie CAD. Dostępność elektrod pozostaje kluczowa dla prawidłowego funkcjonowania maszyn dwustronnych. Zarówno górna, jak i dolna elektroda muszą mieć czyste, niezakłócone ścieżki prowadzące do stawu. Złożone geometrie opakowań często całkowicie blokują dostęp fizyczny. Wczesne przeglądy DFM zapobiegają kosztownym starciom fizycznym w hali produkcyjnej.
Weryfikacja pilotażowa aktywnie sprawdza początkowe parametry maszyny. Próba rozciągania potwierdza wytrzymałość mechaniczną połączenia. Analiza mikroprzekrojowa wyraźnie ujawnia wewnętrzną strukturę bryłki. Technicy zaleją spoinę żywicą, polerują ją i badają pod mikroskopem. Należy porównać te testy fizyczne z danymi cyfrowymi systemu. To ćwiczenie potwierdza, że maszyna rzeczywiście dokładnie odczytuje charakterystykę spoiny.
Integracja systemu kończy fazę wdrożenia. Nowoczesne urządzenia łączą dane wyjściowe spawania bezpośrednio ze swoimi sieciami. Łączą maszynę bezpośrednio ze swoimi systemami realizacji produkcji (MES). Integracja ta umożliwia pełną identyfikowalność w całym zakładzie. Jeśli wystąpi awaria w terenie, operatorzy mogą ją natychmiast prześledzić. Mogą przejrzeć dokładne parametry spawania zarejestrowane danego dnia.
Przejście na dwustronne, zautomatyzowane podejście nie jest już w oczywisty sposób opcjonalne. Jest to rygorystyczny wymóg jakości na dzisiejszym rynku. Zestawy akumulatorów o dużej gęstości wymagają od linii montażowych absolutnej perfekcji. Drobne awarie połączeń łatwo przeradzają się w poważne zdarzenia termiczne.
Wdrażając te systemy, widzimy znaczny zwrot operacyjny z inwestycji. Mniejsza liczba awaryjności w dużym stopniu chroni Twoją reputację. Zwiększona integralność strukturalna buduje ogromne zaufanie do marki w zakresie bezpieczeństwa. Konsumenci wymagają całkowicie bezpiecznych pojazdów elektrycznych i solidnych systemów magazynowania energii.
Aby poprawić wyniki produkcji, rozważ następujące możliwe do wykonania kroki:
Już dziś przeprowadź kompleksowy audyt produkcji, aby znaleźć ukryte wady.
Zidentyfikuj aktualne wąskie gardła na istniejącej linii montażowej.
Oceń, gdzie metody jednostronne obecnie zagrażają niezawodności modułu końcowego.
Natychmiast przenieś krytyczne połączenia do dwustronnych zautomatyzowanych systemów.
Wdrażaj rygorystyczne testy mikrosekcji dla wszystkich nowych stosów materiałów.
Odp.: Spawanie tranzystorowe zapewnia sterowanie impulsem mikrosekundowym i sprzężenie zwrotne w pętli zamkniętej. Działa w trybie prądu stałego lub napięcia. Tradycyjne metody prądu przemiennego lub rozładowania kondensatorów uwalniają energię bez regulacji w czasie rzeczywistym. Systemy tranzystorowe zapobiegają przegrzaniu i zapewniają wysoce powtarzalne zgrzewanie wrażliwych zakładek akumulatorowych.
Odp.: Spawanie dwustronne dostarcza energię jednocześnie z obu stron złącza. Ten zrównoważony profil termiczny zmniejsza całkowitą potrzebną energię. Zapobiega gromadzeniu się ciepła w jednym miejscu. Ultraszybki proces ogranicza strefę wpływu ciepła, chroniąc chemię wewnętrzną akumulatora.
O: Tak. Nowoczesne maszyny wyposażone są w automatyczne indeksowanie i programowalne sterowniki logiczne. Można je bezproblemowo połączyć z istniejącymi przenośnikami i systemami realizacji produkcji (MES). Na etapie planowania integracji należy sprawdzić odstęp elektrod i dostępność zaczepów.
Odp.: Wskaźniki jakości obejmują rezystancję styku, wytrzymałość na rozciąganie i głębokość penetracji bryłek. Producenci stosują analizę mikroprzekrojów w celu sprawdzenia głębokości fizycznej. Maszyny produkcyjne monitorują spadki napięcia, profile dostarczania prądu i przemieszczenie elektrod w czasie rzeczywistym, aby wykryć anomalie.
O: Absolutnie. Techniki dwustronne dobrze dostosowują się do różnych geometrii. W ogniwach cylindrycznych często stosuje się paski niklowe. Ogniwa pryzmatyczne mają zwykle grubsze szyny aluminiowe lub miedziane. Parametry maszyny dostosowują się do konkretnych stosów materiałów i grubości każdego formatu.


